
12
Th11
Th11
Bồn khuấy bị cháy khét dưới đáy là sự cố thường gặp khi gia nhiệt các loại nguyên liệu có đường, tinh bột, protein, chất rắn lơ lửng hoặc độ nhớt cao. Hiện tượng này không chỉ tạo mùi khét và làm thay đổi màu sản phẩm mà còn có thể làm sai lệch độ nhớt, giảm độ đồng nhất và khiến toàn bộ mẻ nguyên liệu không đạt yêu cầu.
Trong nhiều trường hợp, nhiệt độ hiển thị trên bộ điều khiển vẫn nằm trong giới hạn cho phép nhưng nguyên liệu tiếp xúc với đáy bồn đã bị quá nhiệt. Nguyên nhân là cảm biến thường đo nhiệt độ tại một vị trí trong khối nguyên liệu, trong khi nhiệt độ bề mặt đáy bồn hoặc lớp nguyên liệu sát bề mặt gia nhiệt có thể cao hơn đáng kể.
Muốn xử lý triệt để, không nên chỉ giảm nhiệt độ cài đặt hoặc tăng tốc độ khuấy một cách cảm tính. Cần kiểm tra đồng thời công suất gia nhiệt, cách truyền nhiệt, đặc tính nguyên liệu, kiểu cánh khuấy, tốc độ khuấy, cánh quét, vị trí cảm biến và quy trình vệ sinh bồn.
Bồn khuấy bị cháy khét biểu hiện như thế nào?
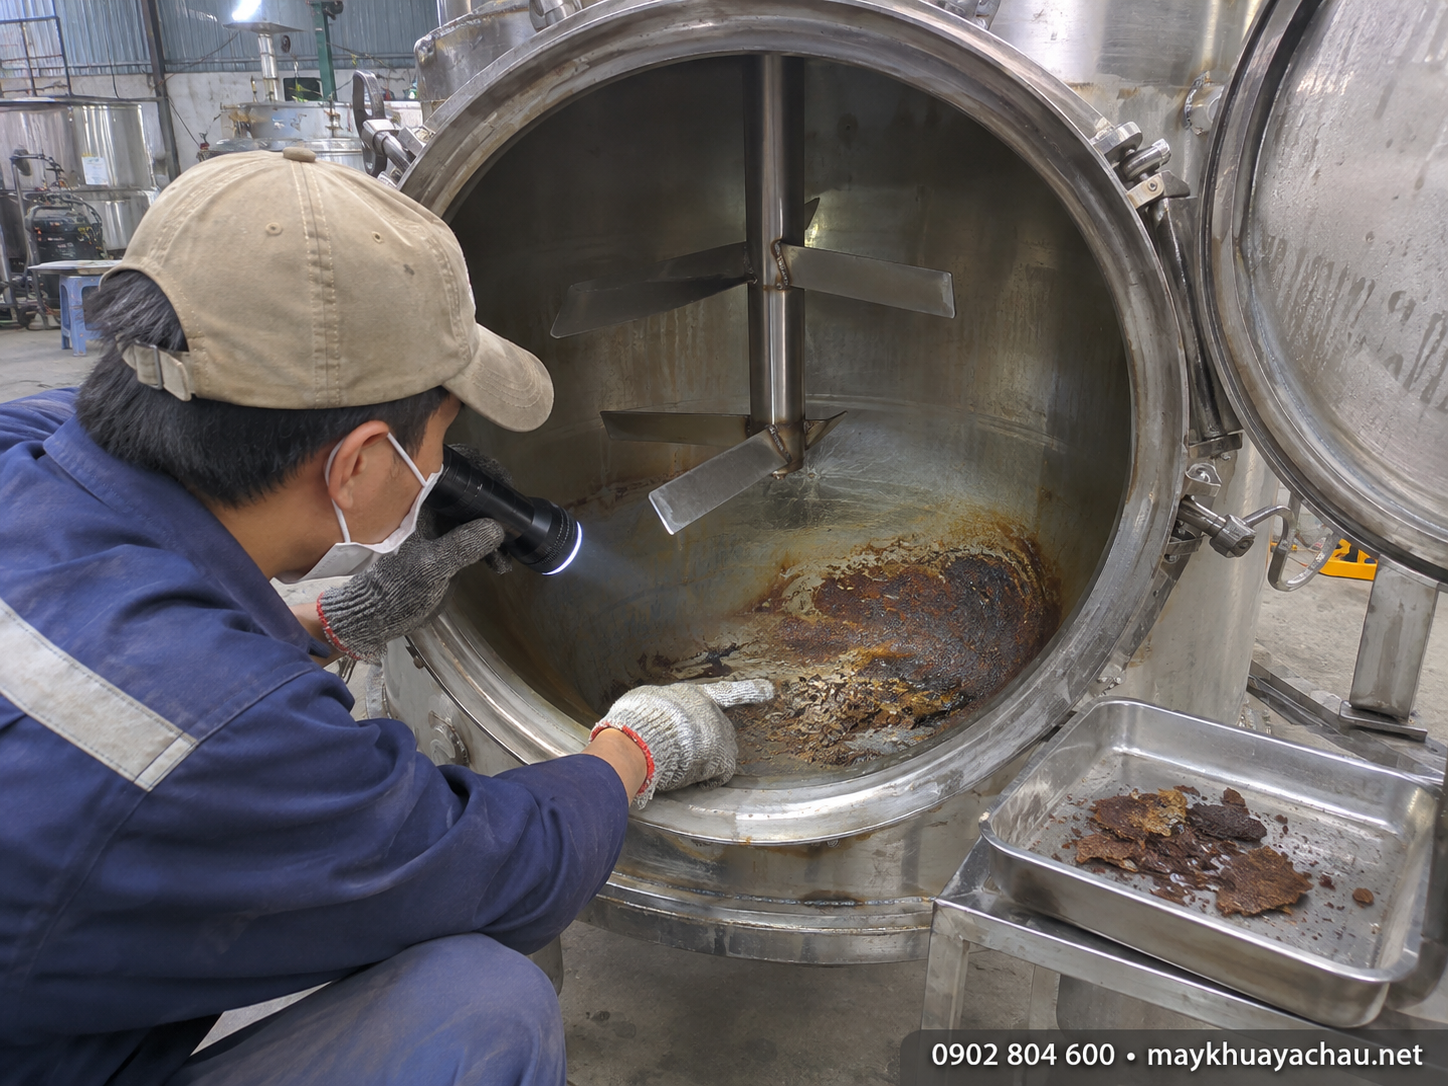
Dấu hiệu dễ nhận biết nhất là mùi khét xuất hiện trong quá trình gia nhiệt hoặc ngay khi mở nắp bồn. Mùi có thể nhẹ ở giai đoạn đầu nhưng tăng nhanh khi lớp nguyên liệu bám đáy tiếp tục bị nung nóng.
Một số biểu hiện thường gặp gồm:
- Xuất hiện lớp cặn màu nâu đậm hoặc đen bám dưới đáy bồn.
- Thành phẩm có các hạt cháy nhỏ, chấm đen hoặc mảng nguyên liệu sẫm màu.
- Màu sắc mẻ sản xuất không đồng đều giữa phần trên và phần dưới.
- Mùi sản phẩm thay đổi dù nhiệt độ hiển thị không vượt mức cài đặt.
- Thời gian gia nhiệt ngày càng kéo dài so với các mẻ trước.
- Dòng điện hoặc thời gian đóng điện của bộ gia nhiệt tăng bất thường.
- Cặn bám khó vệ sinh và thường tái xuất hiện tại cùng một vị trí.
- Độ nhớt, độ mịn hoặc khả năng phân tán của sản phẩm bị thay đổi.
Nếu lớp cháy chỉ xuất hiện tại một điểm cố định, cần ưu tiên kiểm tra vùng gia nhiệt cục bộ, vùng khuấy chết, vị trí thanh điện trở hoặc cấu tạo đáy bồn. Nếu cặn cháy phân bố rộng khắp đáy, nguyên nhân có thể liên quan đến công suất gia nhiệt quá lớn, cánh khuấy không vét được đáy hoặc nguyên liệu lắng nhanh.
Phân biệt nguyên liệu đổi màu do nhiệt và cháy bám thật sự
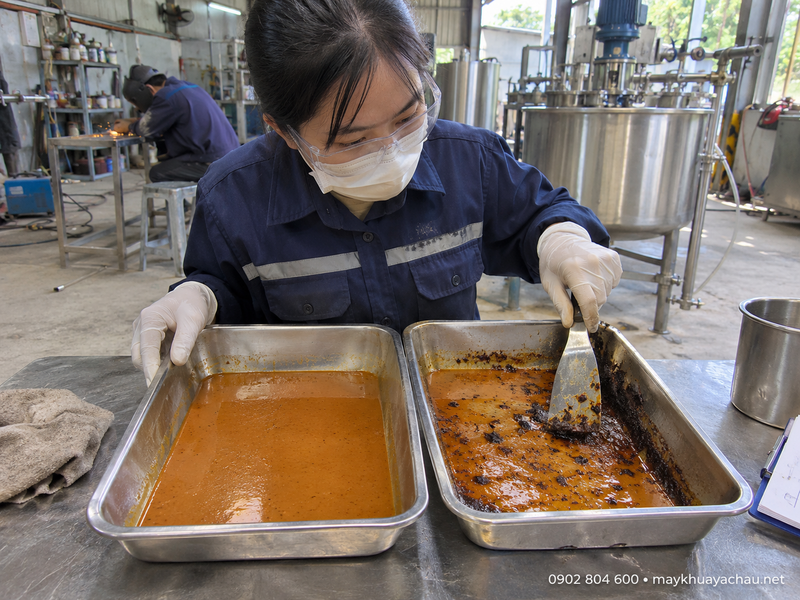
Không phải mọi trường hợp nguyên liệu chuyển màu đều là cháy khét. Một số sản phẩm có thể sẫm màu tự nhiên khi gia nhiệt do phản ứng giữa các thành phần, quá trình cô đặc hoặc thời gian giữ nhiệt kéo dài.
Hiện tượng đổi màu do nhiệt thường xảy ra tương đối đồng đều trong toàn bộ mẻ. Nguyên liệu có thể chuyển từ màu sáng sang vàng hoặc nâu nhưng không xuất hiện hạt đen, mảng cứng và mùi khét rõ rệt.
Ngược lại, cháy bám thật sự thường có một hoặc nhiều dấu hiệu sau:
- Màu sẫm tập trung tại lớp tiếp xúc với đáy hoặc thành bồn.
- Có mảng cặn giòn, dai hoặc dính chặt trên bề mặt inox.
- Xuất hiện hạt đen trong thành phẩm sau khi khuấy.
- Mùi khét tăng nhanh khi tiếp tục cấp nhiệt.
- Bề mặt cặn khô hơn và có kết cấu khác với nguyên liệu trong bồn.
- Sau vệ sinh vẫn còn vết màu tại một số vùng gia nhiệt.
Khi đánh giá, nên lấy tối thiểu hai mẫu: một mẫu ở giữa bồn và một mẫu gần đáy. So sánh màu sắc, mùi, độ nhớt và lượng hạt cháy giúp xác định sự cố đang xảy ra trên toàn bộ mẻ hay chỉ tại vùng tiếp xúc với bề mặt gia nhiệt.
Đối với sản phẩm thực phẩm, mỹ phẩm hoặc hóa chất có yêu cầu chất lượng nghiêm ngặt, không nên tự động trộn phần nguyên liệu cháy trở lại mẻ sản xuất. Mẻ bị ảnh hưởng cần được bộ phận kiểm soát chất lượng đánh giá trước khi quyết định tiếp tục sử dụng hay loại bỏ.
Vì sao đáy bồn thường cháy trước thành bồn?
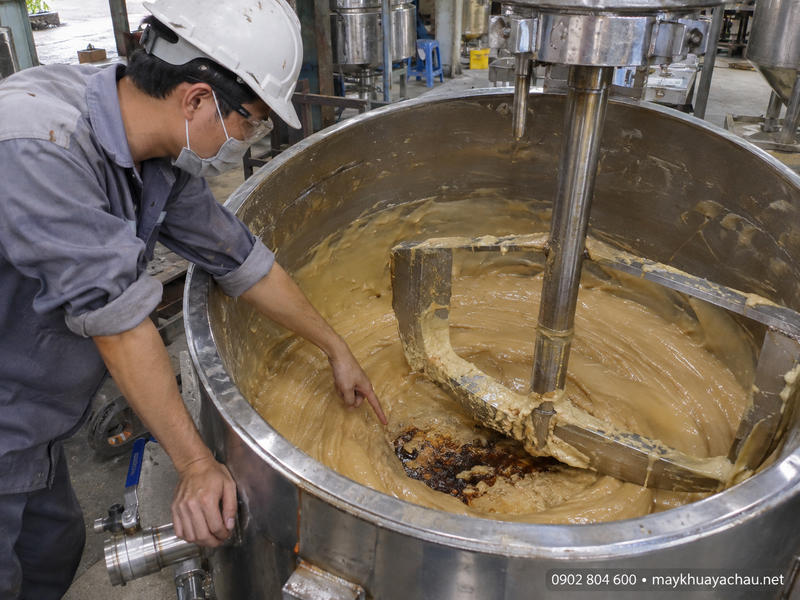
Đáy bồn là nơi chất rắn, bột chưa tan và thành phần có tỷ trọng lớn dễ lắng xuống. Đồng thời, đây cũng thường là khu vực đặt điện trở, mâm nhiệt, đáy hai lớp hoặc vùng nhận nhiệt trực tiếp từ dầu tải nhiệt và hơi nóng.
Khi nguyên liệu được đảo trộn tốt, nhiệt từ đáy bồn được truyền vào khối sản phẩm và phân bố tương đối đồng đều. Khi dòng chảy yếu, lớp nguyên liệu nằm sát đáy gần như đứng yên. Nhiệt tiếp tục được truyền vào lớp này nhưng không được đưa ra khỏi bề mặt đủ nhanh, tạo nên vùng quá nhiệt cục bộ.
Nguy cơ càng cao khi:
- Nguyên liệu có độ nhớt lớn nên đối lưu tự nhiên yếu.
- Cánh khuấy đặt quá cao so với đáy bồn.
- Cánh khuấy chỉ tạo dòng xoáy trên mặt mà không đưa nguyên liệu từ đáy lên.
- Bồn có đáy phẳng, góc chết hoặc vùng khó lưu thông.
- Khoảng cách giữa cánh quét và đáy bồn quá lớn.
- Bột hoặc chất rắn được nạp quá nhanh và chưa kịp phân tán.
- Gia nhiệt được bật trước khi cánh khuấy hoạt động ổn định.
Vì vậy, nhiệt độ trung bình của mẻ có thể vẫn thấp trong khi lớp nguyên liệu sát đáy đã vượt quá giới hạn chịu nhiệt. Đây là lý do chỉ nhìn thông số trên màn hình điều khiển chưa đủ để kết luận quá trình gia nhiệt đang an toàn.
Tám nguyên nhân khiến nguyên liệu cháy khét dưới đáy bồn
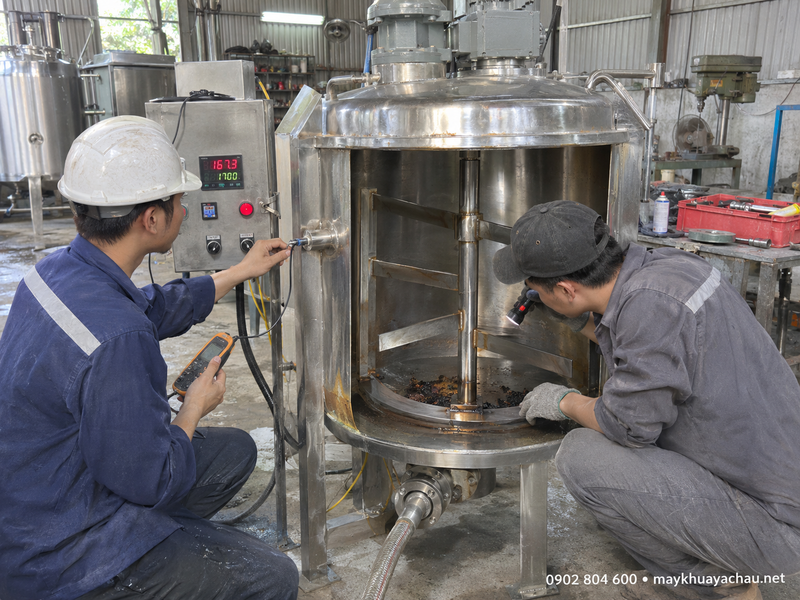
Nguyên nhân 1: Công suất hoặc mật độ gia nhiệt quá cao
Công suất tổng của bộ gia nhiệt phải phù hợp với khối lượng nguyên liệu, nhiệt dung, mức tăng nhiệt yêu cầu và thời gian gia nhiệt. Nếu ép thời gian gia nhiệt quá ngắn, bề mặt truyền nhiệt phải cung cấp lượng nhiệt lớn trong thời gian ngắn, làm tăng chênh lệch nhiệt độ giữa bề mặt đáy bồn và nguyên liệu.
Không chỉ công suất tổng mà mật độ nhiệt trên diện tích bề mặt cũng quan trọng. Hai bộ gia nhiệt cùng công suất nhưng bộ có diện tích truyền nhiệt nhỏ hơn sẽ tạo nhiệt tập trung hơn. Với nguyên liệu đặc, chứa đường, protein hoặc dễ tạo màng, nhiệt tập trung quá cao làm tăng nguy cơ đóng cặn và cháy bám.
Nguyên nhân 2: Bật gia nhiệt trước khi cánh khuấy hoạt động
Nếu bộ gia nhiệt được bật khi nguyên liệu đang đứng yên, lớp tiếp xúc với đáy bồn nhận nhiệt đầu tiên nhưng chưa được thay thế bằng lớp nguyên liệu mới. Chỉ trong thời gian ngắn, vùng này có thể bị quá nhiệt.
Tình trạng tương tự xảy ra khi motor khuấy ngừng do quá tải, mất pha hoặc sự cố biến tần nhưng hệ thống gia nhiệt vẫn tiếp tục hoạt động. Vì vậy, nên có liên động điều khiển để nguồn nhiệt chỉ hoạt động khi motor khuấy đang chạy và không có cảnh báo lỗi.
Nguyên nhân 3: Cánh khuấy không tạo được dòng tuần hoàn qua đáy
Một cánh khuấy quay được chưa có nghĩa là nguyên liệu đang được đảo trộn đúng. Cánh có đường kính nhỏ, đặt quá cao hoặc chọn sai kiểu có thể chỉ làm nguyên liệu quay quanh trục mà không tạo dòng tuần hoàn từ trên xuống dưới.
Với nguyên liệu loãng, cánh chân vịt hoặc cánh turbine có thể tạo dòng tuần hoàn tốt nếu được chọn đúng đường kính và tốc độ. Với sản phẩm đặc, cánh neo, cánh khung hoặc hệ khuấy kết hợp thường phù hợp hơn vì có khả năng di chuyển lượng nguyên liệu lớn ở tốc độ thấp.
Cần quan sát xem nguyên liệu gần đáy có thực sự chuyển động hay không, thay vì chỉ nhìn xoáy trên bề mặt.
Nguyên nhân 4: Không có cánh quét hoặc cánh quét làm việc không đúng
Cánh quét có nhiệm vụ đưa lớp nguyên liệu bám trên thành và đáy trở lại vùng khuấy. Nếu không có cánh quét, lớp nguyên liệu sát bề mặt gia nhiệt có thể đứng yên và tạo thành màng cách nhiệt.
Cánh quét đã mòn, cong, lắp sai hướng hoặc có khoảng hở quá lớn cũng làm giảm hiệu quả. Tuy nhiên, không nên tự ý ép cánh quét quá sát bề mặt vì ma sát lớn có thể gây quá tải motor, làm mòn vật liệu quét và xước bề mặt inox.
Vật liệu cánh quét phải phù hợp với nhiệt độ, tính ăn mòn, yêu cầu vệ sinh và đặc tính mài mòn của nguyên liệu.
Nguyên nhân 5: Bột và chất rắn lắng xuống đáy
Tinh bột, đường, bột khoáng, chất độn và một số phụ gia có thể lắng nhanh nếu được nạp quá nhiều cùng lúc. Lớp bột nằm giữa đáy bồn và phần nguyên liệu lỏng làm cản trở truyền nhiệt, đồng thời dễ bị nung nóng tại chỗ.
Khi nạp bột, cần duy trì khuấy trước, trong và sau khi nạp. Với loại bột khó thấm ướt hoặc dễ vón, có thể phải nạp từ từ, tạo vùng hút phù hợp hoặc sử dụng thêm cánh phân tán.
Nguyên nhân 6: Cảm biến nhiệt đặt sai vị trí
Cảm biến chạm thành bồn, đặt quá gần bề mặt nguyên liệu, nằm trong vùng ít lưu thông hoặc đặt quá xa đáy đều có thể cho số liệu không đại diện. Một cảm biến ở giữa bồn có thể báo 70°C trong khi lớp nguyên liệu sát đáy đã cao hơn nhiều.
Với quy trình nhạy nhiệt, có thể xem xét sử dụng một cảm biến theo dõi nhiệt độ mẻ và một cảm biến giám sát vùng đáy hoặc bề mặt gia nhiệt. Bộ điều khiển cũng cần được cài đặt phù hợp để hạn chế vượt nhiệt khi tiến gần nhiệt độ mục tiêu.
Nguyên nhân 7: Mức nguyên liệu quá thấp hoặc thanh nhiệt không được ngập đúng yêu cầu
Khi lượng nguyên liệu thấp hơn mức thiết kế, diện tích truyền nhiệt có thể không được bao phủ đầy đủ. Một số bộ gia nhiệt nhúng sẽ bị quá nhiệt nếu phần sinh nhiệt không được ngập hoàn toàn.
Bồn vận hành với lượng nguyên liệu quá ít cũng làm thay đổi tỷ lệ giữa công suất gia nhiệt và khối lượng mẻ. Công suất vốn được chọn cho mẻ lớn có thể trở nên quá mạnh khi dùng cho mẻ nhỏ.
Cần quy định mức nạp tối thiểu và chỉ cho phép gia nhiệt khi bồn đã đạt mức nguyên liệu an toàn.
Nguyên nhân 8: Cặn của mẻ trước chưa được vệ sinh sạch
Lớp cặn cũ làm tăng trở lực truyền nhiệt. Khi nhiệt không truyền vào nguyên liệu hiệu quả, nhiệt độ tại bề mặt kim loại hoặc bộ gia nhiệt có xu hướng tăng cao hơn. Cặn tiếp tục bị nung qua nhiều mẻ sẽ trở nên cứng, sẫm màu và khó vệ sinh.
Nếu tình trạng cháy xuất hiện ngày càng nhanh dù công thức không thay đổi, cần kiểm tra lớp cặn mỏng còn sót lại, đặc biệt tại mối hàn, góc đáy, vị trí cảm biến, chân trục và khu vực cánh quét khó tiếp cận.
Quy trình kiểm tra khi phát hiện cặn cháy dưới đáy bồn
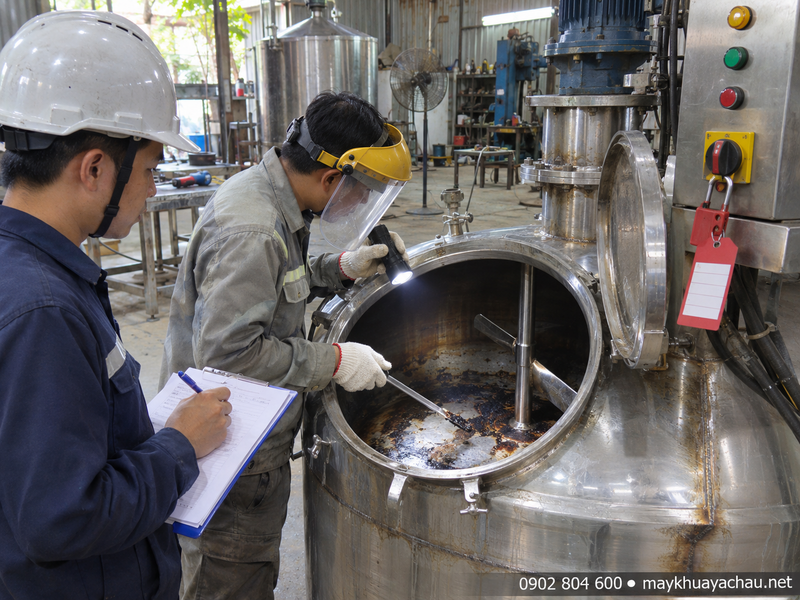
Khi phát hiện mùi khét hoặc cặn cháy, cần dừng quá trình có kiểm soát. Không nên tăng tốc độ khuấy hoặc đổ thêm dung môi ngay lập tức nếu chưa xác định mức độ sự cố.
Quy trình kiểm tra có thể thực hiện theo trình tự sau:
Bước 1: Ngừng cấp nhiệt
Tắt điện trở, van hơi, bộ gia nhiệt dầu hoặc nguồn lửa trực tiếp. Nếu motor khuấy vẫn vận hành an toàn và quy trình cho phép, có thể tiếp tục khuấy ở tốc độ phù hợp trong thời gian ngắn để phân tán nhiệt dư. Không tiếp tục khuấy nếu motor, trục hoặc cánh có biểu hiện bất thường.
Bước 2: Cô lập nguồn năng lượng
Ngắt nguồn điện, khóa van hơi hoặc dầu truyền nhiệt, treo thẻ cảnh báo và chờ thiết bị nguội. Với bồn có áp suất hoặc áo gia nhiệt, phải xả áp theo đúng quy trình trước khi mở.
Không đưa người vào bồn nếu chưa thực hiện quy trình an toàn không gian hạn chế. Việc kiểm tra thông thường nên thực hiện từ miệng bồn bằng đèn, camera hoặc dụng cụ lấy mẫu phù hợp.
Bước 3: Ghi lại dữ liệu vận hành
Cần lưu lại nhiệt độ cài đặt, nhiệt độ thực tế, thời gian gia nhiệt, tốc độ khuấy, khối lượng mẻ, thời điểm nạp bột và thời điểm xuất hiện mùi khét. Những dữ liệu này giúp so sánh với mẻ đạt yêu cầu trước đó.
Nếu có bộ điều khiển ghi lịch sử, nên kiểm tra nhiệt độ có vượt quá điểm đặt hay không và nguồn nhiệt đã đóng/ngắt như thế nào.
Bước 4: Xác định vị trí cặn cháy
Quan sát cặn tập trung tại tâm đáy, sát thành, quanh điện trở hay phân bố toàn bộ bề mặt. Vị trí cặn thường cung cấp dấu hiệu quan trọng:
- Cặn quanh điện trở: kiểm tra mật độ nhiệt, mức ngập và cặn phủ trên thanh nhiệt.
- Cặn tại góc đáy: kiểm tra vùng khuấy chết và hình dạng đáy bồn.
- Cặn dưới cánh khuấy: kiểm tra khoảng cách cánh với đáy và dòng tuần hoàn.
- Cặn theo một vùng của áo nhiệt: kiểm tra phân phối hơi, dầu hoặc điện trở.
- Cặn khắp đáy: kiểm tra công suất gia nhiệt, cánh quét và tốc độ gia nhiệt.
Bước 5: Kiểm tra cánh khuấy và cánh quét
Đo khoảng cách thực tế giữa cánh với đáy và thành bồn. Kiểm tra cánh có cong, lỏng, lắp ngược hoặc mòn không. Quay thử bằng tay chỉ được thực hiện sau khi nguồn điện đã được cô lập hoàn toàn.
Đối với cánh quét, kiểm tra độ tiếp xúc, độ đàn hồi và tình trạng mài mòn. Nếu cánh quét chỉ chạm một phần đáy, nguyên liệu vẫn có thể cháy tại phần không được quét.
Bước 6: Kiểm tra cảm biến và bộ điều khiển
So sánh cảm biến đang sử dụng với thiết bị đo chuẩn. Kiểm tra độ sâu lắp cảm biến, vị trí đầu dò, dây tín hiệu và thông số cài đặt bộ điều khiển.
Nếu nhiệt độ dao động lớn hoặc vượt điểm đặt nhiều, cần đánh giá lại thông số điều khiển, công suất gia nhiệt theo từng cấp và vị trí đo nhiệt.
Bước 7: Đánh giá chất lượng mẻ
Kiểm tra màu, mùi, độ nhớt, độ mịn và lượng hạt cháy trong sản phẩm. Không nên lọc bỏ hạt cháy rồi mặc định mẻ đã đạt yêu cầu, vì quá nhiệt có thể làm thay đổi tính chất của phần nguyên liệu còn lại.
Bước 8: Vệ sinh đúng phương pháp
Chọn hóa chất và phương pháp vệ sinh phù hợp với loại nguyên liệu cũng như vật liệu inox. Tránh dùng vật kim loại sắc nhọn cạy mạnh vì có thể làm xước bề mặt, tạo vị trí dễ bám cặn ở các mẻ sau.
Sau vệ sinh, cần kiểm tra lại đáy, góc bồn, mối hàn, cảm biến và cánh quét trước khi đưa thiết bị trở lại sản xuất.
Cách hạn chế nguyên liệu cháy khét trong quá trình khuấy gia nhiệt
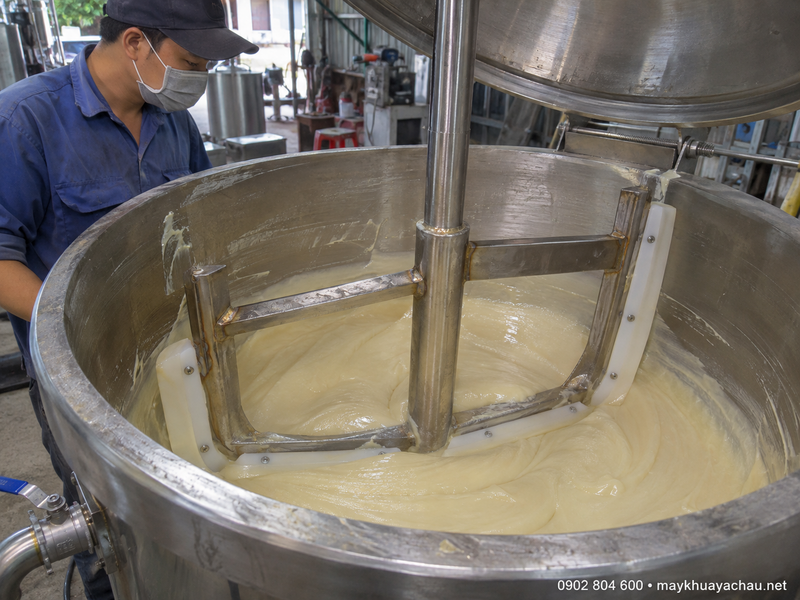
Giải pháp hiệu quả phải tác động đồng thời vào quá trình truyền nhiệt và khả năng đảo trộn. Chỉ giảm nhiệt độ cài đặt có thể làm thời gian sản xuất kéo dài nhưng chưa chắc loại bỏ được vùng quá nhiệt.
Khởi động khuấy trước khi cấp nhiệt
Cánh khuấy phải đạt trạng thái vận hành ổn định trước khi bật bộ gia nhiệt. Nên thiết lập liên động để nguồn nhiệt tự ngắt khi motor khuấy dừng, biến tần báo lỗi hoặc tốc độ thấp hơn giới hạn vận hành.
Tăng nhiệt theo từng giai đoạn
Thay vì cấp toàn bộ công suất đến khi đạt nhiệt độ mục tiêu, có thể sử dụng nhiều cấp gia nhiệt. Công suất cao được dùng khi nhiệt độ mẻ còn thấp và giảm dần khi gần điểm đặt.
Cách điều khiển này giúp hạn chế vượt nhiệt và giảm chênh lệch quá lớn giữa bề mặt gia nhiệt với khối nguyên liệu.
Chọn cánh khuấy theo độ nhớt và tính chất nguyên liệu
Nguyên liệu loãng cần dòng tuần hoàn đủ mạnh qua đáy. Nguyên liệu đặc cần cánh có khả năng di chuyển toàn bộ khối sản phẩm, không chỉ tạo xoáy tại một vị trí.
Với sản phẩm thay đổi độ nhớt trong quá trình gia nhiệt hoặc làm nguội, nên lựa chọn cánh theo giai đoạn có độ nhớt cao nhất. Một hệ khuấy hoạt động tốt lúc nguyên liệu loãng có thể mất khả năng tuần hoàn khi sản phẩm đặc lên.
Tham khảo các cấu hình bồn khuấy gia nhiệt để lựa chọn kiểu cánh và phương án truyền nhiệt phù hợp.
Sử dụng cánh quét khi nguyên liệu dễ bám
Cánh quét đặc biệt hữu ích với sốt, kem, mỹ phẩm, hồ, keo và các sản phẩm có xu hướng tạo màng trên bề mặt bồn. Cánh quét giúp đưa lớp nguyên liệu sát thành và đáy trở lại vùng lưu thông, đồng thời hạn chế hình thành lớp cặn cách nhiệt.
Tuy nhiên, thiết kế cánh quét cần tính đến độ nhớt, tính mài mòn, nhiệt độ vận hành và mô-men xoắn cần thiết. Không phải mọi loại nguyên liệu đều sử dụng cùng một vật liệu và độ ép cánh quét.
Có thể tham khảo cấu tạo bồn khuấy thực phẩm có gia nhiệt để hình dung cách kết hợp khuấy, gia nhiệt và quét thành bồn.
Kiểm soát tốc độ nạp bột
Duy trì khuấy trước khi nạp bột và nạp từng phần để bột có thời gian thấm ướt, phân tán. Không đổ lượng lớn bột trực tiếp xuống vùng đáy đang được gia nhiệt.
Nếu công thức có nhiều thành phần dễ lắng, cần xác định trình tự nạp thích hợp. Trong một số trường hợp, nên hòa tan hoặc phân tán trước ở bồn phụ rồi mới đưa sang bồn chính.
Đặt cảm biến tại vùng có dòng nguyên liệu đại diện
Đầu cảm biến không nên chạm thành bồn, không nằm quá sát nguồn nhiệt và không nằm trong vùng nguyên liệu gần như đứng yên. Độ sâu đầu dò cần phù hợp với mức nguyên liệu tối thiểu.
Với quy trình có nguy cơ cao, nên bổ sung chức năng giới hạn nhiệt độ độc lập để ngắt nguồn nhiệt khi nhiệt độ đáy hoặc bề mặt gia nhiệt vượt ngưỡng an toàn.
Quy định mức nạp tối thiểu
Cần xác định khối lượng hoặc mức nguyên liệu tối thiểu cho từng bồn. Không vận hành bộ gia nhiệt công suất lớn với lượng nguyên liệu quá thấp nếu thiết bị chưa được thiết kế cho nhiều mức mẻ.
Có thể lắp cảm biến mức hoặc sử dụng điều kiện cho phép gia nhiệt dựa trên mức nguyên liệu thực tế.
Vệ sinh trước khi cặn trở nên dày và cứng
Chu kỳ vệ sinh nên được xây dựng theo loại nguyên liệu, nhiệt độ và số mẻ vận hành, không chỉ chờ đến khi xuất hiện cặn đen. Cặn mỏng dễ làm sạch hơn và ít ảnh hưởng đến truyền nhiệt.
Cần ghi nhận vị trí cặn thường xuất hiện. Nếu cặn liên tục tái diễn ở cùng một vùng, nên xử lý nguyên nhân thiết kế thay vì chỉ tăng tần suất vệ sinh.
Khi nào cần cải tạo bồn khuấy hoặc thay hệ thống gia nhiệt?
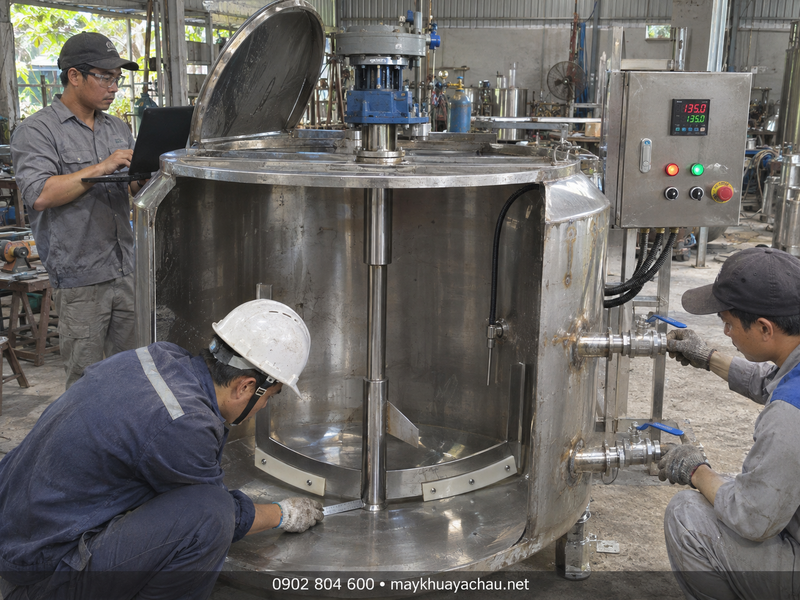
Nên xem xét cải tạo thiết bị khi đã điều chỉnh quy trình vận hành nhưng tình trạng cháy khét vẫn lặp lại, đặc biệt khi cặn luôn xuất hiện tại cùng một vị trí.
Các dấu hiệu cho thấy bồn cần được đánh giá lại gồm:
- Cánh khuấy không tạo được dòng chuyển động tại đáy.
- Khoảng cách từ cánh đến đáy quá lớn và không thể điều chỉnh.
- Motor thường xuyên quá tải khi nguyên liệu đạt độ nhớt làm việc.
- Công suất gia nhiệt chỉ có chế độ bật hoặc tắt toàn phần.
- Cảm biến không đo được nhiệt độ tại vùng đại diện.
- Bồn không có cánh quét dù nguyên liệu có tính bám cao.
- Đáy bồn có góc chết hoặc cặn tập trung tại mối nối.
- Lượng sản xuất thực tế khác xa dung tích thiết kế ban đầu.
- Thời gian gia nhiệt kéo dài do lớp cặn tái hình thành liên tục.
- Chất lượng giữa các mẻ không ổn định dù công thức không thay đổi.
Các phương án cải tạo có thể bao gồm:
- Thay đổi đường kính, kiểu hoặc vị trí cánh khuấy.
- Bổ sung cánh neo, cánh khung hoặc cánh quét đáy.
- Thay motor và hộp giảm tốc phù hợp với mô-men yêu cầu.
- Chia bộ gia nhiệt thành nhiều cấp công suất.
- Bổ sung biến tần, bộ điều khiển PID và liên động an toàn.
- Thay đổi vị trí cảm biến hoặc lắp thêm cảm biến giám sát.
- Cải tạo đáy bồn, áo gia nhiệt hoặc đường phân phối hơi, dầu.
- Bổ sung cảm biến mức thấp để chống gia nhiệt khi thiếu nguyên liệu.
- Xây dựng lại quy trình nạp liệu, gia nhiệt và vệ sinh.
Khi lựa chọn giải pháp, cần cung cấp cho đơn vị thiết kế các thông tin thực tế gồm dung tích mỗi mẻ, độ nhớt, tỷ trọng, kích thước hạt, nhiệt độ đầu vào, nhiệt độ mục tiêu, thời gian gia nhiệt, thành phần dễ bám và yêu cầu vệ sinh.
Một thiết bị phù hợp không được đánh giá chỉ bằng công suất motor hoặc công suất gia nhiệt. Điều quan trọng là cánh khuấy có tạo được dòng tuần hoàn qua đáy hay không, bề mặt gia nhiệt có phân bố nhiệt phù hợp hay không và hệ điều khiển có phản ứng kịp thời khi điều kiện vận hành thay đổi hay không.
Tham khảo thêm mẫu bồn khuấy gia nhiệt 1.500 lít có cánh quét hoặc liên hệ Á Châu để được tư vấn cấu hình theo nguyên liệu thực tế.
Kết luận
Hiện tượng nguyên liệu cháy dưới đáy bồn thường không xuất phát từ một nguyên nhân riêng lẻ. Đây có thể là sự kết hợp giữa nhiệt truyền vào quá nhanh, nguyên liệu lưu thông kém, chất rắn lắng xuống đáy, cánh quét không hiệu quả và cảm biến không phản ánh đúng vùng nhiệt độ cao nhất.
Khi bồn khuấy bị cháy khét, cần dừng cấp nhiệt, cô lập thiết bị và xác định chính xác vị trí cặn trước khi điều chỉnh. Không nên chỉ tăng tốc độ khuấy hoặc giảm nhiệt độ một cách cảm tính vì mỗi loại nguyên liệu cần một chế độ truyền nhiệt và khuấy trộn khác nhau.
Việc lựa chọn đúng cánh khuấy, kiểm soát công suất gia nhiệt, duy trì cánh quét, đặt đúng cảm biến và vệ sinh định kỳ sẽ giúp giảm nguy cơ cháy bám, ổn định chất lượng sản phẩm và rút ngắn thời gian dừng máy.
Câu hỏi thường gặp
Bồn khuấy báo đúng nhiệt độ nhưng nguyên liệu vẫn cháy là do đâu?
Cảm biến có thể chỉ đo nhiệt độ tại một điểm trong khối nguyên liệu, trong khi lớp sát đáy đang nóng hơn. Cần kiểm tra vị trí cảm biến, khả năng tuần hoàn của nguyên liệu và công suất nhiệt trên diện tích bề mặt.
Có nên tăng tốc độ khuấy khi phát hiện mùi khét không?
Không nên tăng tốc độ ngay nếu chưa xác định tình trạng motor, trục và cánh. Việc đầu tiên là ngừng cấp nhiệt. Chỉ tiếp tục khuấy khi thiết bị vẫn an toàn và quy trình cho phép phân tán nhiệt dư.
Cánh quét có loại bỏ hoàn toàn hiện tượng cháy đáy không?
Cánh quét giúp hạn chế lớp nguyên liệu đứng yên trên bề mặt nhưng không thể khắc phục mọi nguyên nhân. Công suất gia nhiệt, cảm biến, mức nạp, tốc độ khuấy và đặc tính nguyên liệu vẫn phải được tính toán phù hợp.
Bồn khuấy nào cũng có thể lắp thêm cánh quét không?
Không phải bồn nào cũng có thể lắp trực tiếp. Cần kiểm tra đường kính bồn, kết cấu trục, công suất motor, mô-men hộp giảm tốc, hình dạng đáy và khoảng không lắp đặt.
Kênh tham khảo thiết bị và quy trình vận hành
- Website: Máy khuấy Á Châu
- YouTube: Nguyễn Trần – Máy Khuấy Á Châu