
17
Th11
Th11
Trong quá trình khuấy và gia nhiệt, có những loại nguyên liệu liên tục bám lên thành bồn, đọng ở đáy hoặc tạo thành một lớp gần như đứng yên sát bề mặt inox. Phần nguyên liệu này không chỉ khó trộn đều mà còn làm chậm truyền nhiệt, dễ cháy bám và gây chênh lệch nhiệt độ giữa các vị trí trong bồn.
Một giải pháp thường được đề xuất là lắp cánh vét thành và vét đáy. Tuy nhiên, không phải bồn khuấy nào cũng cần cánh vét. Nếu lựa chọn sai vật liệu, sai khoảng hở hoặc dùng cho nguyên liệu có hạt mài mòn, miếng vét có thể nhanh hỏng, làm xước thành bồn và tăng tải cho motor.
Bài viết dưới đây giúp doanh nghiệp nhận biết khi nào cần bồn khuấy cánh vét, khi nào chỉ cần thay đổi loại cánh hoặc tốc độ khuấy, đồng thời nêu những thông số phải chốt trước khi đặt gia công.
Cánh vét thành và vét đáy trong bồn khuấy là gì?
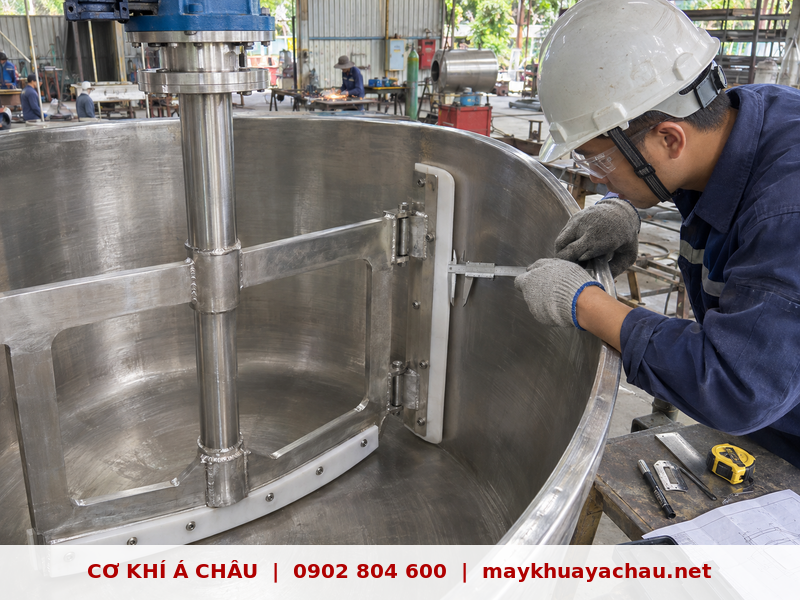
Cánh vét là bộ phận chuyển động gần bề mặt bên trong của bồn. Nhiệm vụ chính là đưa lớp nguyên liệu đang bám hoặc chuyển động chậm tại thành và đáy trở lại vùng khuấy chính.
Trong cấu hình phổ biến, miếng vét được gắn trên:
- Cánh khuấy mỏ neo.
- Cánh khuấy dạng khung.
- Cánh xoắn hoặc hệ cánh đồng trục.
- Tay đỡ riêng quay ở tốc độ chậm.
Miếng vét thường được thiết kế theo biên dạng thực tế của bồn. Bồn đáy bằng, đáy côn, đáy chỏm cầu hoặc đáy elip sẽ cần hình dạng vét khác nhau. Cánh vét thành và vét đáy cũng có thể là hai cụm riêng để dễ thay thế và điều chỉnh.
Cánh vét thành khác cánh mỏ neo như thế nào?
Cánh mỏ neo là phần kết cấu kim loại có hình dạng gần với thành bồn, giúp tạo dòng chuyển động cho nguyên liệu nhớt. Cánh vét là miếng tiếp xúc hoặc làm việc rất gần bề mặt bồn, thường được gắn trên cánh mỏ neo.
Vì vậy, một bồn có cánh mỏ neo chưa chắc đã có miếng vét. Nếu giữa cánh và thành bồn còn khoảng cách lớn, nguyên liệu sát thành vẫn có thể tạo thành vùng chuyển động yếu.
Cánh vét có phải luôn ép sát vào thành bồn không?
Không nên hiểu cánh vét là một tấm luôn bị ép cứng vào inox. Cấu tạo thực tế có thể là:
- Miếng vét tiếp xúc nhẹ với bề mặt.
- Miếng vét dạng bản lề hoặc có độ đàn hồi.
- Cánh chạy với khoảng hở rất nhỏ nhưng không tiếp xúc trực tiếp.
- Hệ cánh sát thành không dùng miếng polymer.
Phương án cụ thể phụ thuộc vào độ tròn của bồn, độ đảo của trục, nhiệt độ, vật liệu miếng vét, tốc độ quay và yêu cầu vệ sinh. Nếu ép quá mạnh, ma sát tăng, motor nặng tải và miếng vét nhanh mòn. Nếu khoảng hở quá lớn, hiệu quả vét giảm.
Khi nào bồn khuấy cần cánh vét thành và vét đáy?
Nhu cầu cánh vét không được quyết định chỉ bằng dung tích bồn. Hai bồn cùng 500 lít có thể sử dụng cấu hình hoàn toàn khác nhau nếu một bồn khuấy nước loãng, còn bồn kia sản xuất kem đặc hoặc keo có gia nhiệt.
Dấu hiệu cho thấy bồn khuấy đang thiếu cánh vét
Doanh nghiệp nên kiểm tra hệ thống khuấy khi xuất hiện các tình trạng:
- Nguyên liệu tạo thành lớp dày bám quanh thành bồn.
- Đáy bồn còn nhiều sản phẩm sau khi xả.
- Nguyên liệu sát thành nóng hơn rõ rệt so với vùng trung tâm.
- Sản phẩm bị cháy hoặc đổi màu tại đáy gia nhiệt.
- Bồn đã đạt nhiệt nhưng một số vị trí vẫn còn nguội.
- Thời gian gia nhiệt hoặc làm nguội kéo dài.
- Sản phẩm xuất hiện cục vón hoặc vùng không đồng nhất.
- Độ nhớt tăng mạnh trong giai đoạn làm nguội.
- Cánh trung tâm quay nhanh nhưng nguyên liệu sát thành gần như đứng yên.
- Phải dừng máy để cạo thành bồn bằng tay.
- Hao hụt sản phẩm cao vì không thu hồi được phần bám bồn.
- Thời gian vệ sinh kéo dài sau mỗi mẻ.
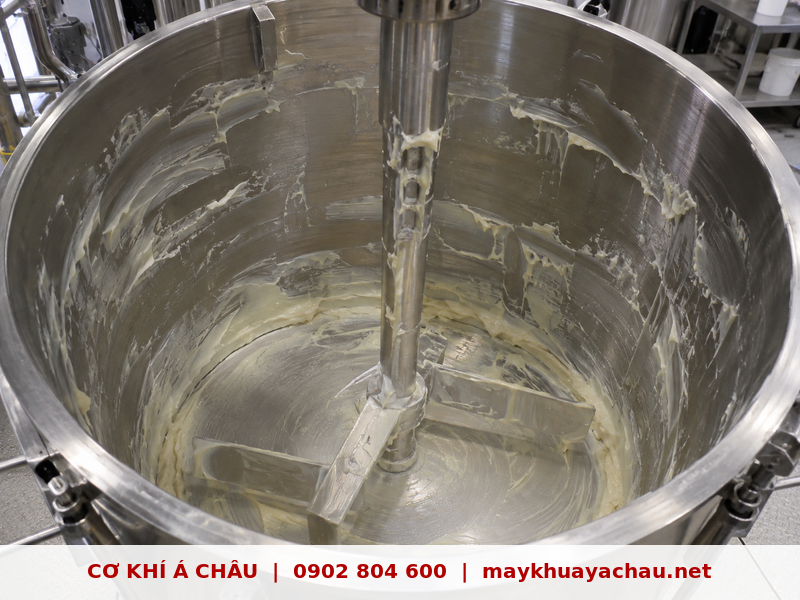
Các dấu hiệu trên chưa đủ để kết luận phải lắp cánh vét ngay. Nguyên nhân cũng có thể đến từ cánh quá nhỏ, đặt sai vị trí, quay sai chiều, tốc độ không phù hợp hoặc khối lượng mẻ vượt thiết kế. Cần quan sát dòng chảy thực tế trước khi cải tạo.
Nhóm nguyên liệu và quy trình thường cần cánh vét
Cánh vét thường được cân nhắc cho những sản phẩm có một hoặc nhiều đặc điểm sau:
- Độ nhớt trung bình đến cao.
- Có tính bám dính lên inox.
- Đặc nhanh khi giảm nhiệt độ.
- Dễ cháy hoặc biến màu khi nóng cục bộ.
- Cần kiểm soát nhiệt độ đồng đều.
- Giá trị cao, cần giảm lượng sản phẩm còn bám bồn.
- Khó tự chảy về van xả.
Một số nhóm sản phẩm thường gặp:
- Kem dưỡng, sữa dưỡng, gel và mặt nạ mỹ phẩm.
- Dầu gội, dầu xả và sản phẩm chăm sóc cá nhân có độ nhớt cao.
- Mayonnaise, tương ớt, sốt, mứt, nhân bánh và siro đặc.
- Keo, chất kết dính, resin và một số loại sơn.
- Sáp, mỡ, dầu đặc và sản phẩm nóng chảy.
- Cao dược liệu hoặc dịch cô đặc.
- Hồ tinh bột và hỗn hợp có xu hướng đóng màng.
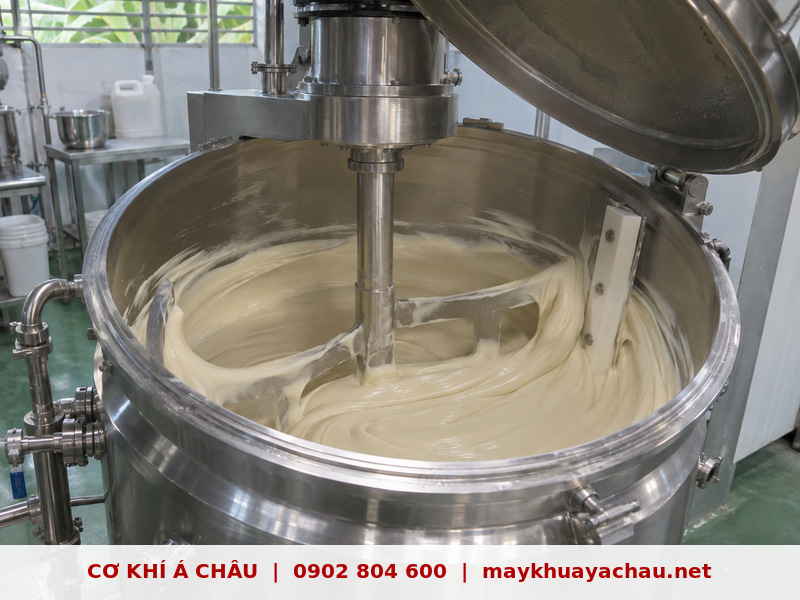
Khi quy trình có gia nhiệt hoặc làm mát qua thành bồn
Đây là trường hợp cánh vét mang lại giá trị rõ nhất. Khi nguyên liệu gần thành bồn đứng yên, lớp này trở thành một cản trở đối với quá trình truyền nhiệt. Miếng vét liên tục đưa lớp nguyên liệu sát thành trở lại khối sản phẩm và thay bằng lớp nguyên liệu khác.
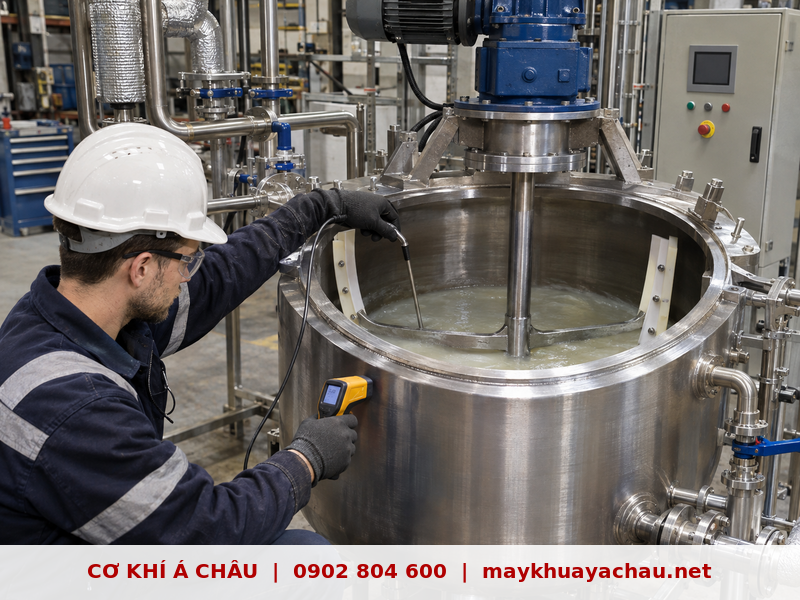
Cánh vét có thể hỗ trợ:
- Giảm chênh lệch nhiệt độ giữa thành và tâm bồn.
- Hạn chế cháy bám trên bề mặt gia nhiệt.
- Rút ngắn thời gian gia nhiệt hoặc làm nguội trong cấu hình phù hợp.
- Duy trì chất lượng sản phẩm đồng đều hơn.
- Giảm lớp nguyên liệu đóng màng trên thành.
Tuy nhiên, cánh vét không thể bù cho công suất gia nhiệt quá thấp, áo nhiệt quá nhỏ hoặc hệ thống khuấy tổng thể không tạo được tuần hoàn.
Khi cần vét đáy
Vét đáy đặc biệt quan trọng khi:
- Đáy bồn được gia nhiệt trực tiếp hoặc có áo nhiệt.
- Nguyên liệu đặc khó tự chảy về van xả.
- Bột hoặc hạt mềm có xu hướng lắng.
- Đáy bồn có vùng chết quanh trục hoặc gần cửa xả.
- Sản phẩm dễ cháy khét khi nằm lâu ở đáy.
- Doanh nghiệp cần thu hồi tối đa sản phẩm sau mẻ.
Miếng vét phải chạy theo đúng biên dạng đáy. Một cánh phù hợp đáy bằng chưa chắc hoạt động tốt trên đáy côn hoặc đáy chỏm cầu.
Khi nào không nên lắp cánh vét một cách máy móc?
Cánh vét không phải giải pháp bắt buộc cho mọi loại bồn. Với chất lỏng loãng, không bám dính và dễ tuần hoàn, cánh thủy lực, cánh chân vịt hoặc turbine có thể tạo dòng hiệu quả mà không cần cơ cấu vét.
Không nên vội lắp cánh vét khi:
- Nguyên liệu loãng và không tạo lớp bám thành.
- Bồn không gia nhiệt, không làm mát và không cần vét sạch sản phẩm.
- Vấn đề chính là bột nổi, vón cục hoặc phân tán kém; lúc này có thể cần cánh phân tán hoặc đồng hóa.
- Nguyên liệu có hạt cứng, sắc hoặc tính mài mòn cao.
- Bề mặt bồn có mối hàn, đầu dò hoặc chi tiết nhô ra cản đường vét.
- Bồn bị méo hoặc độ tròn không đảm bảo.
- Trục có độ đảo lớn.
- Motor và hộp giảm tốc không đủ mô-men.
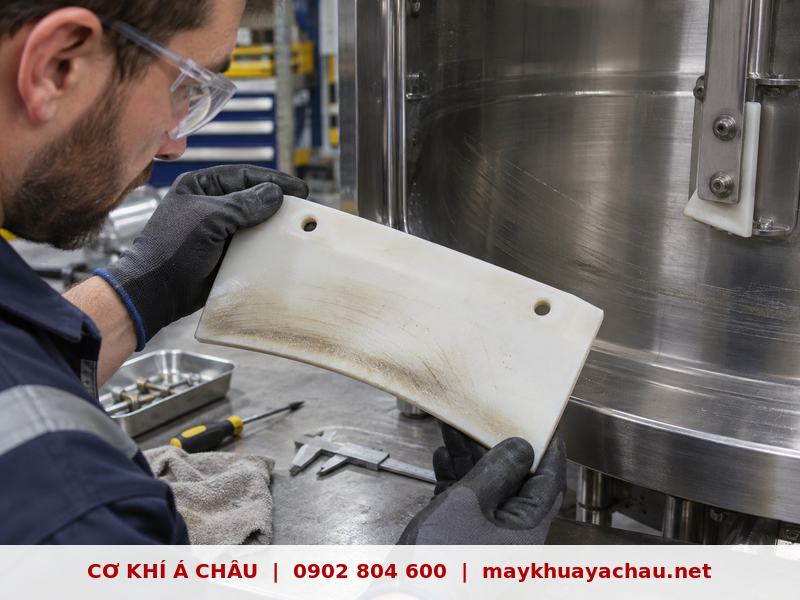
Nguy cơ khi nguyên liệu có hạt cứng
Hạt cứng có thể lọt vào giữa miếng vét và bề mặt bồn. Khi cánh tiếp tục quay, hạt bị kéo trên inox và tạo vết xước. Tình trạng này ảnh hưởng đến bề mặt vệ sinh, làm tăng bám cặn và khiến miếng vét mòn nhanh.
Với nguyên liệu chứa bột khoáng, cát, hạt tinh thể hoặc chất độn mài mòn, cần thử nghiệm và lựa chọn cấu hình thận trọng. Trong một số quy trình, cánh sát thành có khoảng hở được kiểm soát sẽ phù hợp hơn miếng vét tiếp xúc.
Cánh vét không thay thế cánh phân tán hoặc cánh đồng hóa
Cánh vét chủ yếu tạo chuyển động sát thành và hỗ trợ dòng tuần hoàn của nguyên liệu nhớt. Nó không tạo lực cắt cao như cánh phân tán hoặc rotor–stator.
Với sản phẩm vừa đặc vừa cần phân tán bột hoặc nhũ hóa, bồn có thể cần hệ cánh đồng trục:
- Cánh mỏ neo có vét thành chạy chậm.
- Cánh phân tán hoặc đầu đồng hóa chạy nhanh.
- Hai bộ truyền động điều khiển độc lập.
Việc kết hợp phải dựa trên quy trình thực tế, không nên chỉ tăng số lượng cánh.
Cách lựa chọn và thiết kế cánh vét phù hợp
Một hệ cánh vét tốt phải phù hợp đồng thời với nguyên liệu, bồn, hệ truyền động và yêu cầu vệ sinh.
Chọn cánh vét thành, vét đáy hay cả hai
- Chỉ vét thành khi nguyên liệu chủ yếu bám vách và đáy đã có dòng tuần hoàn tốt.
- Chỉ vét đáy khi vấn đề chính là lắng, cháy đáy hoặc khó xả sản phẩm.
- Vét cả thành và đáy khi nguyên liệu nhớt, bám dính và bồn gia nhiệt trên cả thân lẫn đáy.
Chọn vật liệu miếng vét
Vật liệu phải được kiểm tra theo:
- Nhiệt độ làm việc cao nhất và thấp nhất.
- Tính tương thích với nguyên liệu và hóa chất vệ sinh.
- Yêu cầu tiếp xúc thực phẩm hoặc mỹ phẩm.
- Ma sát và khả năng chống mài mòn.
- Khả năng tháo thay.
Một số cấu hình sử dụng polymer kỹ thuật như PTFE hoặc vật liệu phù hợp khác. Không nên ghi chung “Teflon” mà không xác định cấp vật liệu, nhiệt độ, chứng từ và khả năng tương thích.
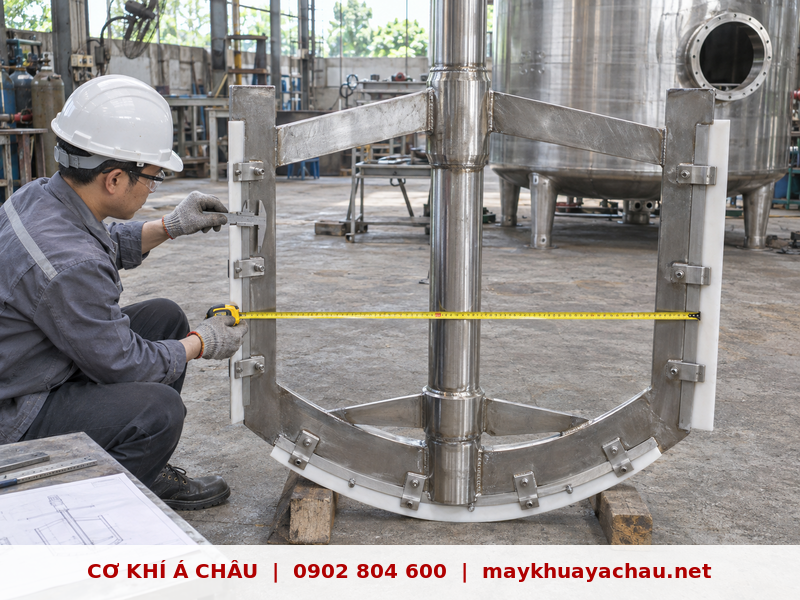
Tính khoảng hở và lực ép
Khoảng hở không có một con số cố định cho mọi bồn. Kỹ sư phải xem xét:
- Đường kính và độ tròn của bồn.
- Độ đảo của trục.
- Khả năng giãn nở khi gia nhiệt.
- Độ cứng và độ đàn hồi của miếng vét.
- Tốc độ quay.
- Sai số gia công và lắp ráp.
Miếng vét cần duy trì hiệu quả trong suốt vòng quay nhưng không tạo ma sát quá lớn. Bồn phải được kiểm tra thực tế sau khi lắp cánh.
Tính motor, hộp giảm tốc và trục
Cánh mỏ neo và miếng vét làm tăng lực cản, đặc biệt khi nguyên liệu nguội hoặc đạt độ nhớt cao nhất. Vì vậy không nên lấy công suất theo trạng thái nguyên liệu loãng ban đầu.
Cần tính theo độ nhớt lớn nhất, khối lượng riêng, đường kính cánh, tốc độ quay, số tay cánh, lực ma sát của miếng vét và trạng thái khởi động đầy tải. Đường kính trục, khớp nối, hộp giảm tốc và ổ đỡ cũng phải phù hợp với mô-men thực tế.
Thiết kế để dễ vệ sinh và thay thế
Miếng vét là chi tiết hao mòn nên cần:
- Tháo thay được mà không phải cắt hàn.
- Không tạo khe giữ nguyên liệu khó vệ sinh.
- Không che khuất hoàn toàn cửa xả.
- Có thể kiểm tra độ mòn định kỳ.
- Phù hợp với quy trình CIP hoặc vệ sinh thủ công.
Nếu sản phẩm yêu cầu vệ sinh cao, các bu-lông, chốt và điểm gắn miếng vét phải được bố trí hợp lý để hạn chế vùng lưu giữ sản phẩm.
Thông tin cần cung cấp trước khi đặt bồn khuấy cánh vét
Để tư vấn đúng, doanh nghiệp không nên chỉ yêu cầu “bồn 500 lít có cánh vét”. Cần cung cấp đầy đủ dữ liệu về nguyên liệu và quy trình.
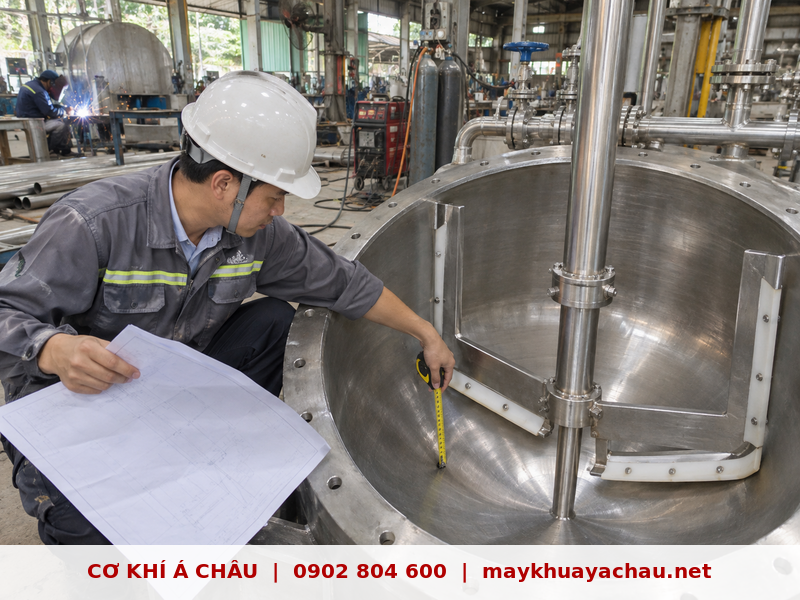
Thông tin về nguyên liệu
- Tên hoặc nhóm sản phẩm.
- Độ nhớt ban đầu và độ nhớt cao nhất.
- Khối lượng riêng.
- Có hạt, bột hoặc chất độn hay không.
- Kích thước, độ cứng và tỷ lệ hạt.
- Tính bám dính và ăn mòn.
- Có dễ cháy, tạo bọt hoặc hút khí không.
Thông tin về quy trình nhiệt
- Nhiệt độ đầu vào.
- Nhiệt độ gia nhiệt cao nhất.
- Nhiệt độ sau làm nguội.
- Thời gian cần đạt và duy trì nhiệt.
- Môi chất gia nhiệt hoặc làm mát.
- Thân bồn, đáy bồn hay cả hai có áo nhiệt.
Thông tin về bồn và hệ khuấy
- Dung tích tổng và thể tích làm việc.
- Đường kính, chiều cao và hình dạng đáy.
- Kích thước cửa bồn.
- Loại cánh đang sử dụng.
- Tốc độ và công suất motor.
- Bồn kín, hở hay làm việc chân không.
- Yêu cầu cánh phân tán hoặc đồng hóa đi kèm.
- Phương pháp vệ sinh.
Nội dung cần thể hiện trên bản vẽ và báo giá
- Hình dạng và kích thước cánh mỏ neo.
- Vị trí miếng vét thành và vét đáy.
- Vật liệu miếng vét.
- Cơ cấu gắn và tháo thay.
- Tốc độ quay.
- Công suất motor và hộp giảm tốc.
- Khoảng cách tới thành và đáy theo thiết kế.
- Vật liệu phần kim loại tiếp xúc sản phẩm.
- Cấu hình phớt, nắp và tủ điều khiển.
Câu hỏi thường gặp
Cánh vét thành có phải chạm sát thành bồn không?
Tùy thiết kế. Có loại tiếp xúc nhẹ, loại có cơ cấu đàn hồi và loại chạy với khoảng hở nhỏ. Không nên ép cứng nếu chưa tính độ tròn, độ đảo và giãn nở nhiệt.
Cánh vét thành và cánh mỏ neo có giống nhau không?
Không hoàn toàn. Cánh mỏ neo là kết cấu tạo dòng cho nguyên liệu nhớt; miếng vét có thể được gắn lên cánh mỏ neo để làm việc sát bề mặt bồn.
Bồn khuấy gia nhiệt có nhất thiết phải dùng cánh vét không?
Không. Chất lỏng loãng và tuần hoàn tốt có thể không cần. Cánh vét thường cần khi nguyên liệu nhớt, bám dính, dễ cháy sát thành hoặc cần kiểm soát nhiệt độ chặt.
Miếng vét thường làm bằng vật liệu gì?
Tùy nhiệt độ, hóa chất và yêu cầu vệ sinh. Một số thiết kế sử dụng PTFE hoặc polymer kỹ thuật phù hợp. Vật liệu phải được xác nhận cho đúng quy trình.
Cánh vét có dùng được cho nguyên liệu có hạt không?
Cần đánh giá kích thước và độ cứng của hạt. Hạt cứng có thể kẹt dưới miếng vét, làm xước bồn và gây mòn nhanh.
Bồn đang sử dụng có thể cải tạo thêm cánh vét không?
Có thể trong một số trường hợp, nhưng phải kiểm tra motor, hộp giảm tốc, trục, độ tròn bồn, cửa lắp đặt và các chi tiết nhô ra bên trong.
Kết luận
Bồn khuấy cần cánh vét thành và vét đáy khi nguyên liệu nhớt, bám dính, khó tuần hoàn sát bề mặt, dễ cháy khi gia nhiệt hoặc cần thu hồi tối đa sản phẩm. Cánh vét đặc biệt hữu ích đối với bồn có áo gia nhiệt – làm mát vì giúp giảm lớp nguyên liệu đứng yên trên bề mặt truyền nhiệt.
Tuy nhiên, không nên lắp cánh vét theo thói quen. Nguyên liệu có hạt cứng, bồn méo, trục đảo hoặc motor thiếu mô-men có thể làm hệ thống nhanh hỏng. Trước khi thiết kế, cần chốt độ nhớt lớn nhất, đặc tính hạt, nhiệt độ, hình dạng đáy, vật liệu miếng vét và phương pháp vệ sinh.
Tham khảo thêm:
Danh mục bồn khuấy gia nhiệt:
https://maykhuayachau.net/danh-muc/bon-khuay/bon-khuay-gia-nhiet/
Bồn khuấy gia nhiệt 500 lít:
https://maykhuayachau.net/san-pham/bon-khuay-gia-nhiet-500-lit/
Bồn khuấy gia nhiệt 1000 lít:
https://maykhuayachau.net/san-pham/bon-khuay-gia-nhiet-1000-lit/
Bồn khuấy gia nhiệt 1500 lít:
https://maykhuayachau.net/san-pham/bon-khuay-gia-nhiet-1500-lit/
Kênh máy trộn Á Châu:
https://www.youtube.com/@lehang.maytronachau
Kênh máy khuấy Á Châu:
https://www.youtube.com/@nguyentran.maykhuayachau
CÔNG TY TNHH TM SX CHẾ TẠO CƠ KHÍ Á CHÂU
Hotline: 0902 804 600
Website: https://maykhuayachau.net/