
20
Th11
Th11
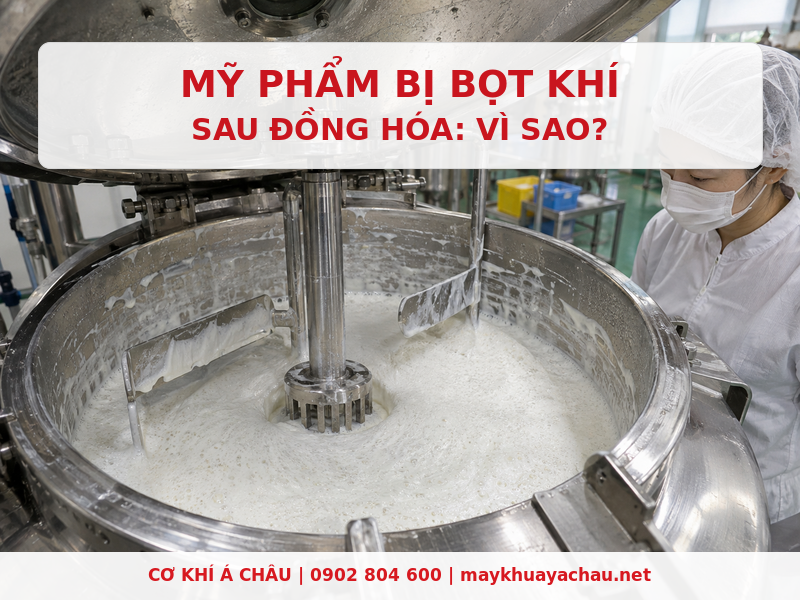
Mỹ phẩm bị bọt khí sau đồng hóa không chỉ làm bề mặt kem hoặc lotion kém đẹp. Khí bị giữ bên trong sản phẩm còn có thể làm sai thể tích mẻ, gây khó khăn khi chiết rót, khiến khối lượng giữa các chai không ổn định và tạo những khoảng rỗng nhỏ trong thành phẩm. Một số mẻ vừa chạy máy xong nhìn rất xốp, nhưng sau vài giờ bọt mới nổi lên hoặc sản phẩm bị tụt thể tích rõ rệt.
Khi gặp tình trạng này, nhiều người cho rằng chỉ cần giảm tốc độ máy hoặc thêm chất phá bọt. Cách xử lý đó chưa chắc phù hợp. Bọt có thể xuất phát từ công thức chứa chất hoạt động bề mặt, thao tác nạp nguyên liệu, đầu đồng hóa đặt gần mặt thoáng, đường hồi làm bắn sản phẩm, phớt hoặc đường ống hút lọt khí, cũng như quy trình hút chân không chưa đúng.
Muốn xử lý hiệu quả, cần phân biệt bọt nổi trên bề mặt với khí li ti bị giữ trong toàn bộ khối kem. Sau đó mới kiểm tra lần lượt công thức, cách nạp liệu, dòng tuần hoàn và cấu hình thiết bị.
Kem và lotion có thể giữ nhiều khí nếu đầu đồng hóa tạo xoáy, nạp liệu kéo theo không khí hoặc quy trình khử bọt chưa phù hợp.
Mỹ phẩm bị bọt khí sau đồng hóa biểu hiện như thế nào?
Bọt khí trong kem, lotion không phải lúc nào cũng biểu hiện giống nhau. Quan sát đúng hiện tượng giúp tránh nhầm lỗi do bọt với lỗi nhũ hóa hoặc kết cấu sản phẩm.
Bọt nổi thành lớp trên bề mặt: lớp bọt nhìn thấy ngay khi mở nắp bồn. Kích thước bọt có thể lớn hoặc nhỏ tùy công thức. Dạng này thường liên quan đến chất hoạt động bề mặt, dòng hồi làm bắn sản phẩm, cánh khuấy phá mặt thoáng hoặc nạp nguyên liệu cuốn theo không khí.
Bọt khí li ti nằm trong toàn bộ khối kem: sản phẩm nhìn xốp, màu sáng đục hơn bình thường, khi miết mẫu thấy các lỗ khí rất nhỏ. Khí có thể bị giữ lại do độ nhớt tăng nhanh, khiến bọt không còn đủ thời gian nổi lên bề mặt.
Mẻ sản xuất tăng thể tích giả: lượng nguyên liệu không đổi nhưng mức sản phẩm trong bồn cao bất thường. Sau khi để nghỉ hoặc hút chân không, mức sản phẩm giảm xuống. Đây là dấu hiệu rõ cho thấy không khí đã được phân tán vào khối kem.
Chiết rót không ổn định: cùng một thể tích cài đặt nhưng khối lượng thực tế giữa các chai có thể chênh lệch. Khi bọt vỡ sau đóng gói, chai nhìn thiếu sản phẩm hoặc xuất hiện khoảng trống lớn ở phần miệng.
Bề mặt thành phẩm có lỗ rỗ: kem đựng trong hũ xuất hiện các hốc nhỏ, đường kem không liền hoặc mặt kem bị rỗ sau một thời gian. Dạng này thường gặp khi khí đã bị giữ trong sản phẩm trước công đoạn chiết.
Mẫu sau 24 giờ khác mẫu vừa lấy: vừa kết thúc mẻ, sản phẩm nhìn bông và xốp. Sau khi để yên, bọt thoát dần, độ nhớt hoặc thể tích mẫu thay đổi. Khi đánh giá chất lượng, cần thống nhất thời điểm lấy số liệu để không nhầm bọt khí với độ đặc thực tế.
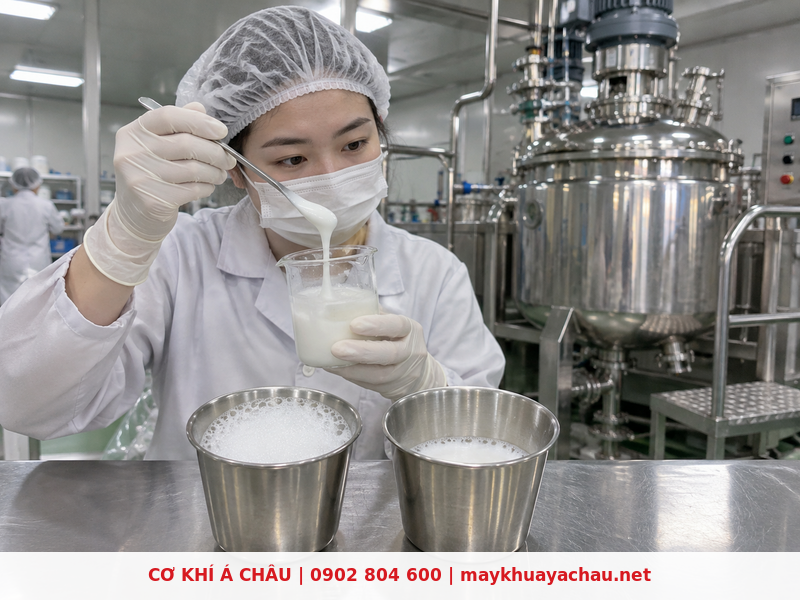
So sánh hai mẫu giúp nhận biết mức độ tạo bọt và đánh giá sự thay đổi cấu trúc sau khi để nghỉ.
Những nguyên nhân khiến kem, lotion xuất hiện nhiều bọt khí
Nguyên nhân từ công thức và cách nạp nguyên liệu
1. Công thức có thành phần dễ tạo bọt
Một số chất hoạt động bề mặt, chất làm sạch, polymer và nguyên liệu có khả năng ổn định màng khí. Khi không khí bị kéo vào, bọt khó vỡ hơn so với hệ chỉ gồm dầu, nước và chất nhũ hóa thông thường. Vì vậy, cùng một tốc độ đồng hóa nhưng sữa rửa mặt, lotion có chất hoạt động bề mặt hoặc gel có thể tạo bọt nhiều hơn một loại kem đặc.
Không nên tự ý loại bỏ hay giảm nguyên liệu chỉ để hết bọt vì thành phần đó có thể giữ vai trò làm sạch, phân tán, nhũ hóa hoặc ổn định công thức. Cần đối chiếu tài liệu kỹ thuật, kiểm tra thứ tự nạp và xác định giai đoạn nào thật sự cần lực cắt cao.
2. Nạp bột từ trên cao hoặc đổ quá nhanh
Khi bột làm đặc, chất tạo gel hoặc hoạt chất được đổ trực tiếp từ trên cao xuống vùng xoáy, dòng bột kéo theo một lượng không khí vào trong bồn. Nếu bột tạo lớp nổi trên mặt rồi mới được hút xuống, lượng khí cuốn vào có thể tăng mạnh.
Nạp quá nhanh còn tạo cục bột chưa thấm ướt. Người vận hành phải kéo dài thời gian đồng hóa để phá cục, vô tình làm mẻ sản phẩm giữ thêm khí. Tùy nguyên liệu, nên rắc từ từ vào vùng tuần hoàn phù hợp, tiền phân tán hoặc sử dụng hệ hút bột dưới bề mặt theo hướng dẫn của nhà cung cấp.
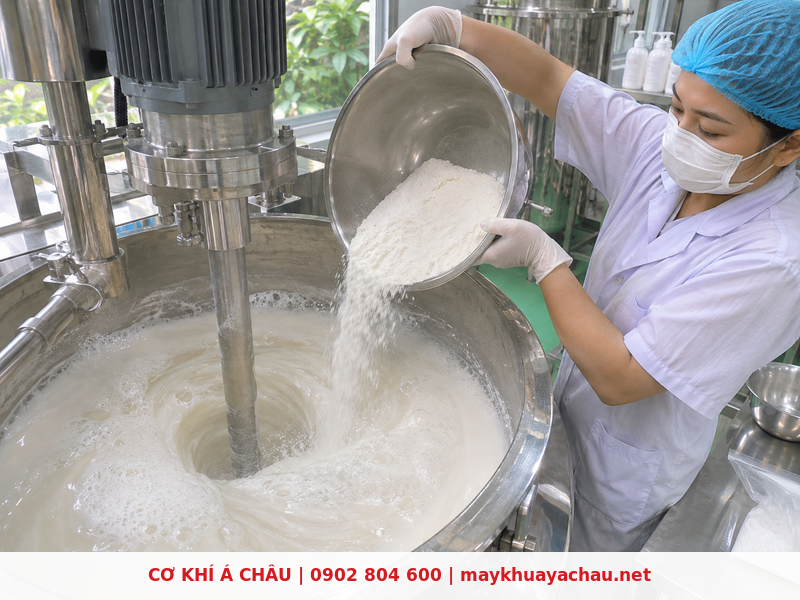
Đổ bột quá nhanh vào vùng xoáy có thể kéo không khí xuống bồn và làm tăng lượng bọt trong lotion.
3. Thứ tự nạp làm độ nhớt tăng quá sớm
Nếu chất làm đặc phát triển độ nhớt trước khi không khí kịp thoát, các bọt nhỏ sẽ bị giữ lại. Khi đó, ngay cả khi dừng máy, bọt cũng nổi lên rất chậm. Một quy trình phù hợp cần cân bằng giữa khả năng phân tán nguyên liệu và thời điểm hình thành cấu trúc cuối.
Với một số công thức, giai đoạn đầu có thể cần độ nhớt thấp để nguyên liệu tuần hoàn tốt và khí dễ thoát. Chất tạo đặc, chất điều chỉnh pH hoặc thành phần làm tăng độ nhớt phải được bổ sung đúng thời điểm theo thử nghiệm công thức.
4. Bổ sung nguyên liệu tạo bọt ở giai đoạn tốc độ cao
Hương liệu, dịch chiết, chất hoạt động bề mặt hoặc một số dung dịch bổ sung cuối mẻ không phải lúc nào cũng cần chạy qua đầu đồng hóa ở tốc độ cao. Nếu cho các thành phần dễ tạo bọt vào đúng lúc máy đang tạo lực cắt mạnh, không khí trên mặt thoáng có thể bị chia nhỏ và phân tán sâu trong sản phẩm.
Nên xác định rõ nguyên liệu nào cần đồng hóa, nguyên liệu nào chỉ cần khuấy chậm để phân bố đều. Việc kéo dài tốc độ cao cho toàn bộ quy trình thường không cần thiết và có thể làm tăng bọt.
5. Dùng chất phá bọt không phù hợp
Chất phá bọt có thể ảnh hưởng cảm quan, độ ổn định, khả năng tạo nhũ hoặc tiêu chuẩn công bố của sản phẩm. Thêm chất phá bọt không đúng loại cũng có thể chỉ làm vỡ lớp bọt lớn nhưng không giải quyết khí li ti bên trong kem.
Chỉ nên sử dụng khi chất đó phù hợp với công thức mỹ phẩm, được bộ phận công thức và chất lượng chấp thuận. Trước tiên vẫn cần loại bỏ nguyên nhân cơ học làm không khí đi vào sản phẩm.
Nguyên nhân từ thiết bị và quy trình vận hành
1. Đầu đồng hóa đặt quá gần mặt thoáng
Đầu rotor–stator tạo lực hút mạnh. Nếu đầu máy không ngập đủ sâu hoặc mức nguyên liệu thấp, dòng hút có thể kéo không khí từ bề mặt xuống vùng cắt. Không khí sau đó bị chia thành các bọt rất nhỏ và phân tán trong toàn bộ mẻ.
Đây là nguyên nhân phổ biến khi chạy mẻ nhỏ trong bồn lớn hoặc sử dụng máy đồng hóa nâng hạ nhưng chưa điều chỉnh độ sâu phù hợp. Cần xác nhận mức ngập tối thiểu theo cấu hình đầu máy, đường kính bồn và độ nhớt thực tế.
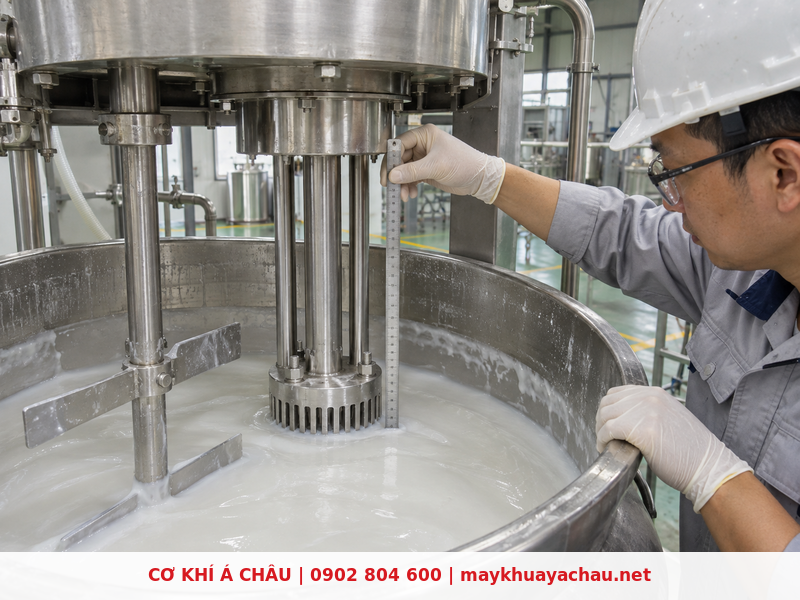
Kiểm tra độ ngập giúp hạn chế đầu đồng hóa hút không khí từ mặt thoáng vào sản phẩm.
2. Tốc độ cao tạo xoáy phễu hút khí
Khi trục đặt giữa bồn và tốc độ tăng cao, mặt chất lỏng có thể hình thành một xoáy sâu. Nếu đáy xoáy chạm tới vùng hút của đầu đồng hóa hoặc cánh khuấy, không khí sẽ được kéo liên tục vào mẻ.
Giảm tốc độ có thể làm xoáy nhỏ lại nhưng không phải lúc nào cũng là giải pháp duy nhất. Cần xem lại vị trí đầu máy, cánh hướng dòng, tỷ lệ đường kính bồn – cánh, mức nguyên liệu và phối hợp giữa đầu đồng hóa với cánh quét. Mục tiêu là duy trì tuần hoàn trong khối sản phẩm mà không phá mặt thoáng quá mạnh.
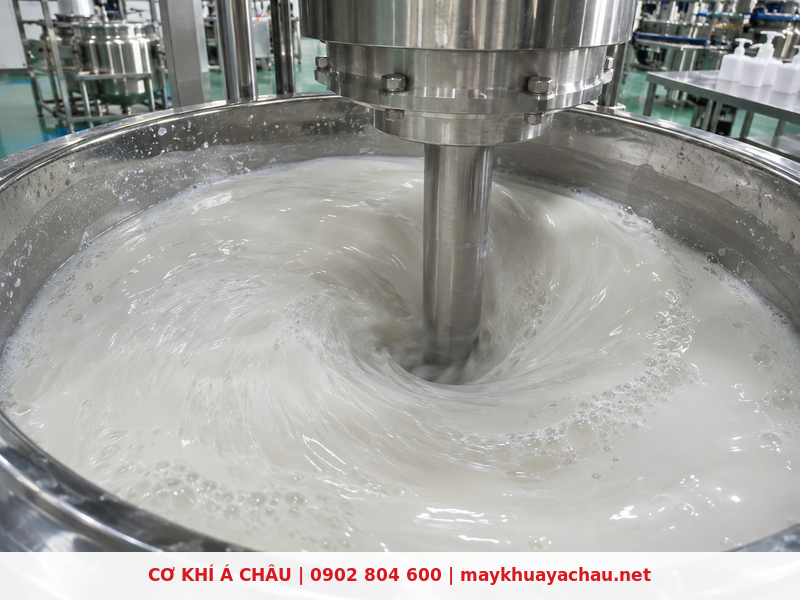
Xoáy sâu quanh trục có thể hút không khí xuống đầu đồng hóa và tạo bọt khí li ti trong kem, lotion.
3. Đường hồi đổ phía trên mặt chất lỏng
Với hệ đồng hóa tuần hoàn ngoài, sản phẩm được hút từ bồn, đi qua máy rồi quay trở lại. Nếu đầu đường hồi đặt cao hơn mặt chất lỏng, dòng hồi rơi tự do và làm bắn sản phẩm. Quá trình này liên tục bổ sung không khí vào mẻ.
Đầu hồi nên được bố trí dưới mặt chất lỏng và hướng dòng phù hợp để hỗ trợ tuần hoàn. Đồng thời cần kiểm tra đường hút luôn được cấp đầy, tránh hút cạn hoặc tạo vùng xoáy ở cửa hút.
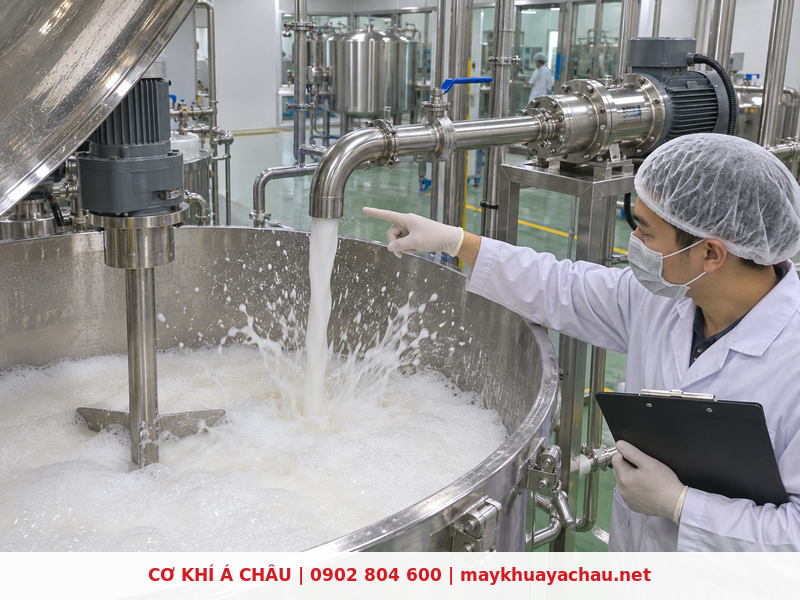
Dòng hồi đổ từ trên xuống làm bắn sản phẩm và tăng lượng không khí bị cuốn vào bồn.
4. Phớt, khớp nối hoặc đường ống hút lọt khí
Hệ thống tuần hoàn có thể không rò sản phẩm ra ngoài nhưng vẫn hút không khí vào ở phía áp suất thấp. Các vị trí cần kiểm tra gồm phớt trục, clamp, gioăng, van, đầu nối ống mềm và cửa hút của bơm hoặc máy đồng hóa.
Dấu hiệu thường gặp là bọt xuất hiện liên tục dù bồn không tạo xoáy lớn. Có thể quan sát các điểm nối, kiểm tra độ kín và thử vận hành bằng quy trình phù hợp của nhà máy. Không nên siết quá mức hoặc thay gioăng không đúng vật liệu vì có thể gây hư hỏng và mất vệ sinh.
5. Chạy tốc độ cao lâu hơn mức cần thiết
Đồng hóa chỉ nên kéo dài đủ để đạt kích thước giọt, độ mịn và độ ổn định yêu cầu. Khi mẻ đã đạt nhưng máy vẫn chạy tốc độ cao, nguy cơ kéo khí, tăng nhiệt và làm thay đổi độ nhớt sẽ tăng lên.
Thông số phải được xác lập bằng mẻ thử và kết quả kiểm tra, không dựa đơn thuần vào cảm giác “chạy lâu sẽ mịn hơn”. Cần ghi lại tốc độ, thời gian, nhiệt độ và trạng thái bọt ở từng giai đoạn để tìm điểm kết thúc hợp lý.
6. Hút chân không chưa đúng thời điểm hoặc hệ thống không kín
Hút chân không khi lớp bọt đang dâng quá mạnh có thể làm sản phẩm trào vào đường chân không. Ngược lại, hút quá muộn khi kem đã quá đặc khiến bọt khó di chuyển và cần thời gian dài hơn để thoát.
Nếu nắp bồn, gioăng, van hoặc đường ống không kín, mức chân không không đạt hoặc dao động. Người vận hành cần theo dõi đồng hồ, kính quan sát và mức sản phẩm. Khi kết thúc, phải hoàn áp từ từ theo quy trình để tránh xáo trộn mạnh hoặc làm sản phẩm bắn lên nắp bồn.
Cách xác định bọt nổi và khí bị giữ trong sản phẩm
Trước khi điều chỉnh máy, nên lấy mẫu ở điều kiện có kiểm soát. Mục tiêu là xác định không khí chỉ nằm trên bề mặt hay đã bị phân tán sâu trong khối kem.
Bước 1 – Quan sát ngay trong bồn: kiểm tra mặt thoáng, độ sâu của xoáy, vị trí đầu đồng hóa, hướng dòng cánh quét và điểm đường hồi đi vào bồn. Ghi lại thời điểm bọt bắt đầu tăng: khi nạp bột, khi tăng tốc hay khi tuần hoàn ngoài.
Bước 2 – Lấy mẫu ở nhiều vị trí: nếu điều kiện vận hành cho phép, lấy mẫu phần trên và phần dưới. Lớp trên nhiều bọt nhưng mẫu dưới tương đối đặc có thể là bọt bề mặt. Nếu cả hai mẫu đều xốp, khí đã phân tán trong toàn bộ mẻ.
Bước 3 – So sánh thể tích và khối lượng: lấy cùng một thể tích mẫu vào cốc chuẩn rồi cân. Mẫu giữ nhiều khí thường có khối lượng riêng biểu kiến thấp hơn mẫu đã khử bọt. Phương pháp và nhiệt độ đo phải giống nhau để kết quả có ý nghĩa.
Bước 4 – Để mẫu nghỉ: quan sát sau 30 phút, vài giờ và 24 giờ. Nếu mức mẫu giảm, các lỗ khí biến mất và độ nhớt cảm nhận thay đổi, nguyên nhân chính có thể là khí bị giữ chứ không phải công thức tạo cấu trúc bất thường.
Bước 5 – Miết mẫu thành lớp mỏng: bọt khí sẽ tạo các lỗ tròn hoặc vệt rỗ rồi biến mất khi miết. Hạt bột hoặc tinh thể không biến mất theo cách này. Thao tác đơn giản giúp tránh nhầm bọt với lợn cợn.
Bước 6 – Kiểm tra sau hút chân không: lấy mẫu trước và sau một chu trình khử khí đã được phê duyệt. Nếu mẫu sau đặc hơn, bề mặt mượt và khối lượng trên cùng thể tích tăng, hệ chân không đang loại bỏ được lượng khí đáng kể.
Bước 7 – Kiểm tra độ kín: theo dõi khả năng đạt và giữ mức chân không khi máy dừng hoặc chạy theo quy trình thử. Nếu đồng hồ tụt nhanh, cần kiểm tra gioăng, van, nắp và các điểm nối trước khi tăng thời gian hút.
Bước 8 – Đối chiếu nhật ký mẻ: so sánh với mẻ đạt về mức nguyên liệu, tốc độ, độ sâu đầu máy, thứ tự nạp, thời điểm tăng độ nhớt và vị trí đường hồi. Chỉ thay đổi một biến số trong mỗi mẻ thử để xác định nguyên nhân.
Cách xử lý và phòng ngừa mỹ phẩm bị bọt khí
Không có một thông số chung áp dụng cho mọi loại kem và lotion. Hướng xử lý cần dựa trên độ nhớt, thành phần tạo bọt, dung tích mẻ và cấu hình thiết bị.
| Hiện tượng | Nguyên nhân nên kiểm tra trước | Hướng xử lý và phòng ngừa |
|---|---|---|
| Xoáy sâu quanh trục | Tốc độ cao, mức liệu thấp, đầu máy gần mặt thoáng | Điều chỉnh độ ngập, tốc độ và dòng tuần hoàn; không để xoáy chạm vùng hút |
| Bọt tăng mạnh khi nạp bột | Đổ nhanh, đổ từ trên cao | Nạp từ từ vào vùng phù hợp hoặc tiền phân tán theo hướng dẫn nguyên liệu |
| Bọt tăng khi chạy tuần hoàn ngoài | Đường hồi trên mặt chất lỏng hoặc đường hút lọt khí | Đưa đầu hồi xuống dưới mặt, kiểm tra gioăng, clamp, van và cửa hút |
| Lớp bọt dày do chất hoạt động bề mặt | Thành phần công thức dễ ổn định bọt | Chỉ dùng lực cắt cao ở giai đoạn cần thiết; đánh giá chất phá bọt nếu công thức cho phép |
| Kem xốp nhưng bọt nổi ít | Khí li ti bị giữ khi độ nhớt tăng | Khử khí trước khi sản phẩm quá đặc; tối ưu thứ tự nạp và đường cong làm nguội |
| Không đạt mức chân không | Nắp, gioăng hoặc van không kín | Kiểm tra độ kín và đồng hồ; sửa lỗi trước khi kéo dài thời gian hút |
| Bọt dâng vào kính hoặc đường chân không | Hút quá nhanh khi sản phẩm đang tạo bọt | Tăng chân không từng bước, quan sát kính và chừa khoảng không phù hợp trong bồn |
Giữ đầu đồng hóa ngập đúng mức: khi thay đổi dung tích mẻ, phải kiểm tra lại độ sâu đầu máy. Không mặc định rằng vị trí dùng cho mẻ đầy cũng phù hợp với mẻ nửa bồn.
Hạn chế phá mặt thoáng: cánh khuấy và cánh quét cần tạo tuần hoàn trong khối sản phẩm. Tránh để cánh nằm quá gần bề mặt hoặc tạo dòng bắn lên thành và nắp bồn.
Tối ưu tốc độ theo từng giai đoạn: dùng tốc độ cao khi cần phân tán hoặc tạo nhũ; chuyển sang tốc độ thấp hơn khi chỉ cần duy trì đồng đều, làm nguội hoặc bổ sung thành phần nhạy bọt.
Nạp bột và chất lỏng dưới bề mặt khi phù hợp: hệ hút bột hoặc hút liệu bằng chân không có thể giảm bụi và hạn chế không khí đi vào. Tuy nhiên, tốc độ hút phải được kiểm soát để tránh bột đóng cục hoặc bọt dâng quá nhanh.
Bố trí đường hồi đúng: với máy inline, đường hút phải luôn đầy sản phẩm và đầu hồi nên nằm dưới mặt chất lỏng. Hướng hồi cần hỗ trợ dòng tuần hoàn thay vì đối đầu với cánh khuấy.
Khử khí ở thời điểm thích hợp: sản phẩm còn đủ chảy sẽ dễ giải phóng bọt hơn kem đã nguội và đặc hoàn toàn. Thời điểm, mức chân không và tốc độ khuấy trong giai đoạn khử khí cần được xác lập bằng mẻ thử.
Theo dõi qua kính quan sát: khi hút chân không, bọt có thể nở ra trước khi vỡ. Cần chừa khoảng không trong bồn, tăng chân không từng bước và theo dõi để tránh trào vào hệ thống.
Hoàn áp từ từ: đưa không khí trở lại bồn quá nhanh có thể làm xáo trộn mặt sản phẩm hoặc kéo tạp chất qua đường thông khí. Phải sử dụng bộ lọc và quy trình hoàn áp phù hợp yêu cầu vệ sinh.
Chuẩn hóa hồ sơ mẻ: ghi rõ mức nguyên liệu, tốc độ từng giai đoạn, thời gian đồng hóa, nhiệt độ, mức chân không, thời gian giữ và kết quả khối lượng riêng. Đây là cơ sở để tái lập mẻ đạt, thay vì điều chỉnh theo cảm giác.
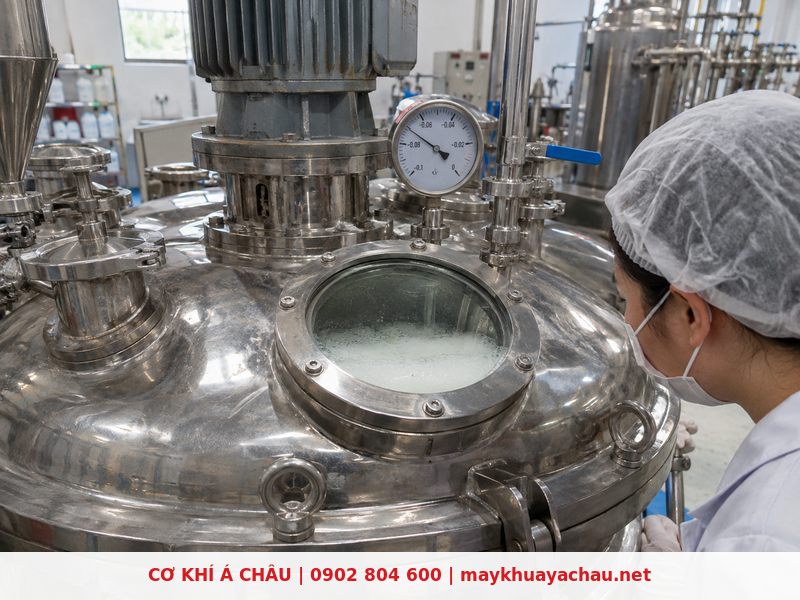
Hệ thống chân không hỗ trợ loại bỏ khí bị giữ trong sản phẩm khi bồn kín và quy trình vận hành phù hợp.
Khi nào nên dùng bồn nhũ hóa chân không?
Bồn nhũ hóa chân không phù hợp khi sản phẩm dễ cuốn khí, yêu cầu bề mặt mịn, cần chiết rót ổn định hoặc phải kết hợp nhiều công đoạn trong một hệ kín. Thiết bị thường tích hợp đầu đồng hóa, cánh quét, gia nhiệt – giải nhiệt, nắp kín và bơm chân không.
Doanh nghiệp nên cân nhắc thiết bị chân không khi gặp một hoặc nhiều tình huống sau:
- Kem, lotion thường xuyên xốp hoặc xuất hiện lỗ rỗ sau chiết.
- Công thức có độ nhớt cao nên bọt thoát tự nhiên rất chậm.
- Sản phẩm cần hạn chế tiếp xúc với không khí trong quá trình trộn.
- Quy trình phải hút pha dầu, pha nước hoặc nguyên liệu vào bồn kín.
- Cần phối hợp đồng hóa, cánh quét, gia nhiệt và làm nguội có kiểm soát.
- Sản lượng tăng khiến phương pháp để nghỉ tự nhiên kéo dài thời gian mẻ.
Tuy nhiên, chân không không tự sửa được lỗi công thức, sai thứ tự nạp hoặc đầu đồng hóa đặt sai vị trí. Nếu máy liên tục hút thêm khí từ đường ống, phớt hoặc xoáy mặt thoáng, hệ chân không chỉ xử lý phần hậu quả và thời gian mẻ vẫn kéo dài.
Khi chọn máy, cần cung cấp dung tích thực tế mỗi mẻ, độ nhớt trước và sau làm nguội, nguyên liệu dễ tạo bọt, nhiệt độ làm việc, mức chân không yêu cầu, thời gian khử khí, cách nạp liệu và thiết bị chiết rót phía sau. Không nên chọn chỉ theo dung tích danh nghĩa.
Có thể tham khảo các nhóm thiết bị máy nhũ hóa, máy đồng hóa, máy nhũ hóa bơm chân không 200 lít, máy nhũ hóa hút chân không AC-ĐH hoặc bồn khuấy gia nhiệt mỹ phẩm 50–1000 lít. Cấu hình cuối cùng vẫn cần điều chỉnh theo công thức và quy trình thực tế.
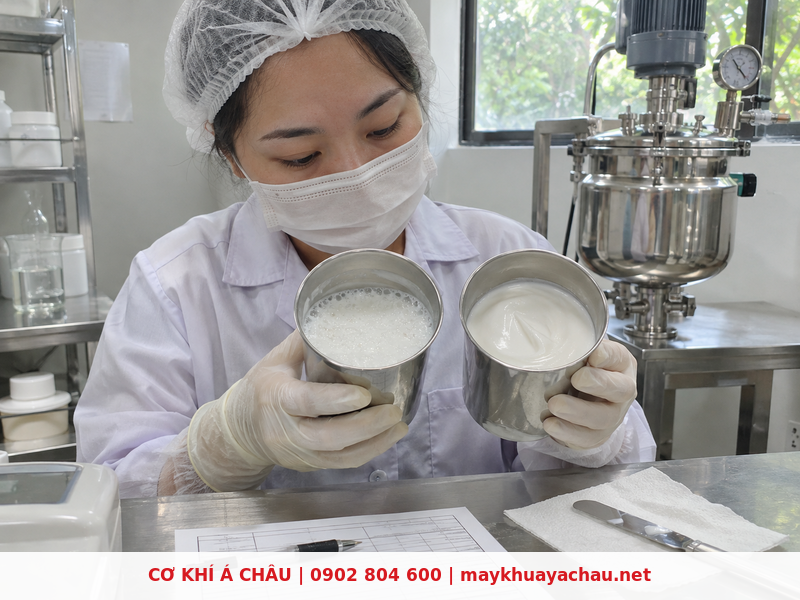
So sánh mẫu trước và sau khử bọt giúp đánh giá hiệu quả của quy trình chân không và khả năng ổn định khi chiết rót.
Có phải tốc độ càng cao thì kem càng nhiều bọt?
Không phải trong mọi trường hợp, nhưng tốc độ cao kết hợp với xoáy sâu, đầu máy gần mặt thoáng hoặc công thức dễ tạo bọt sẽ làm nguy cơ cuốn khí tăng. Cần đánh giá đồng thời tốc độ và dòng chảy trong bồn.
Để kem nghỉ tự nhiên có hết bọt không?
Kem loãng có thể thoát một phần bọt khi để nghỉ. Với kem đặc hoặc bọt rất nhỏ, thời gian thoát khí có thể dài và không ổn định giữa các mẻ.
Hút chân không càng mạnh càng tốt phải không?
Không. Hút quá nhanh có thể làm bọt nở và trào vào đường chân không. Mức chân không, tốc độ tăng và thời gian giữ cần phù hợp với sản phẩm và khoảng trống trong bồn.
Có nên thêm chất phá bọt ngay khi thấy nhiều bọt?
Không nên tự ý thêm. Trước hết cần tìm nguồn không khí đi vào. Chất phá bọt chỉ được dùng khi phù hợp với công thức, quy định và đã được thử nghiệm chất lượng.
Vì sao lotion hết bọt nhưng khi chiết lại có bọt?
Cần kiểm tra bơm, đường ống, tốc độ chiết, đầu vòi và việc sản phẩm rơi từ trên cao xuống chai. Không khí có thể được đưa vào lại sau công đoạn đồng hóa.
Á Châu cần thông tin gì để tư vấn thiết bị?
Cần dung tích mẻ, thành phần dễ tạo bọt, độ nhớt, nhiệt độ, quy trình nạp, mức chân không, điện áp, không gian lắp đặt và video hiện tượng thực tế.
Xem thêm video vận hành tại Lê Hằng – Máy Trộn Á Châu và Nguyễn Trân – Máy Khuấy Á Châu.
CÔNG TY TNHH TM SX CHẾ TẠO CƠ KHÍ Á CHÂU
Tư vấn máy đồng hóa, máy nhũ hóa chân không, bồn khuấy gia nhiệt và hệ thống phối trộn theo nguyên liệu thực tế.
Hotline: 0902 804 600
Website: maykhuayachau.net
Khi liên hệ, vui lòng gửi video tình trạng bọt, dung tích mẻ, độ nhớt, thứ tự nạp, tốc độ đang dùng và hình ảnh vị trí đầu đồng hóa. Thông tin càng rõ, phương án kiểm tra càng sát thực tế.