
21
Th11
Th11
Đầu đồng hóa bị nóng hoặc nghẹt: 7 nguyên nhân thường gặp
Đầu đồng hóa bị nóng nhanh, lưu lượng giảm hoặc nguyên liệu không còn tuần hoàn đều là nhóm sự cố thường gặp ở máy đồng hóa rotor–stator. Nếu người vận hành chỉ tắt máy vài phút rồi khởi động lại, nguyên nhân bên trong vẫn còn và tình trạng có thể nặng hơn: motor tăng tải, phớt hỏng, rotor cọ stator, sản phẩm biến đổi do nhiệt hoặc máy dừng giữa mẻ.
Không phải mọi trường hợp tăng nhiệt đều là hư hỏng. Khi rotor quay tốc độ cao, năng lượng cắt được truyền vào sản phẩm nên nhiệt độ mẻ có thể tăng dần. Điểm cần phân biệt là nhiệt tăng bình thường trong toàn mẻ với nhiệt tăng nhanh, tập trung tại đầu đồng hóa và đi kèm giảm dòng chảy, tiếng ồn, rung hoặc tăng dòng điện. Trường hợp thứ hai cần dừng để kiểm tra, không nên cố vận hành cho hết mẻ.
Bài viết này trình bày 7 nguyên nhân phổ biến, thứ tự kiểm tra an toàn và cách phòng ngừa phù hợp cho máy đồng hóa dùng trong mỹ phẩm, hóa chất, thực phẩm, dược liệu và các dây chuyền phối trộn công nghiệp.
Lưu ý an toàn: Chỉ tháo đầu đồng hóa sau khi máy đã dừng hoàn toàn, cô lập nguồn điện, xả hết áp suất trong bồn hoặc đường ống và chờ thiết bị giảm về nhiệt độ an toàn. Không đưa tay hoặc dụng cụ vào đầu rotor–stator khi máy còn khả năng khởi động.
Dấu hiệu đầu đồng hóa bị nóng hoặc nghẹt
Đầu đồng hóa làm việc trong môi trường tốc độ cao, khe cắt nhỏ và tải thay đổi theo độ nhớt nguyên liệu. Vì vậy, người vận hành nên theo dõi đồng thời nhiệt độ, dòng điện, tiếng ồn, độ rung và khả năng tuần hoàn thay vì chỉ chạm bên ngoài để nhận biết nóng.
Nhiệt tăng nhanh tại một vị trí
Nếu nhiệt độ sản phẩm tăng tương đối đều trong toàn bồn, đây có thể là nhiệt sinh ra trong quá trình cắt. Ngược lại, phần thân đầu đồng hóa, cụm phớt hoặc ổ bi nóng lên rõ rệt trong thời gian ngắn trong khi nhiệt độ mẻ chưa tăng tương ứng là dấu hiệu cần kiểm tra. Nên dùng nhiệt kế hồng ngoại hoặc cảm biến cố định tại cùng một vị trí để so sánh giữa các mẻ, tránh đánh giá cảm tính bằng tay.
Lưu lượng tuần hoàn giảm
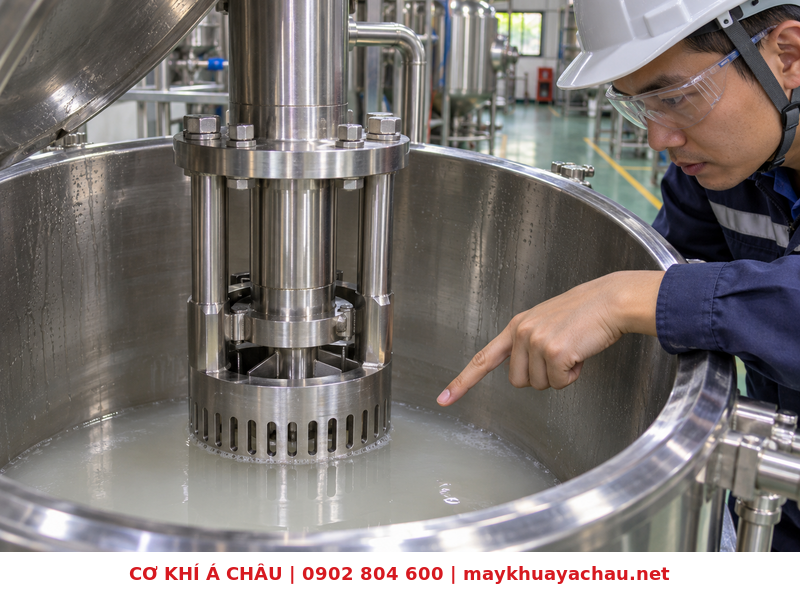
Với máy đồng hóa trong bồn, dấu hiệu thường thấy là vùng hút yếu, nguyên liệu không còn lưu thông qua đầu cắt hoặc bề mặt chỉ quay cục bộ. Với máy đồng hóa tuần hoàn ngoài, áp suất và lưu lượng trên đường hồi giảm, sản phẩm về bồn chậm hơn bình thường. Đây có thể là hậu quả của mức ngập không đủ, độ nhớt tăng, van chưa mở đúng hoặc khe stator bị bít.
Motor tăng dòng, quá tải hoặc tự ngắt
Khi rotor phải kéo nguyên liệu quá đặc, bị dị vật chèn hoặc cọ vào stator, mô-men cản tăng và motor phải làm việc nặng hơn. Dòng điện tăng so với giá trị nền của cùng một công thức là dữ liệu rất hữu ích để phát hiện sớm. Nếu rơ-le nhiệt hoặc biến tần báo quá tải, không nên liên tục reset để chạy lại khi chưa tìm nguyên nhân.
Xuất hiện tiếng rít, tiếng cạ hoặc rung bất thường
Âm thanh của máy thay đổi có thể liên quan đến hút khí, ổ bi xuống cấp, rotor–stator lệch tâm, chi tiết lắp chưa đúng hoặc dị vật mắc trong đầu cắt. Tiếng rít kim loại và rung tăng đột ngột cần được xem là tín hiệu dừng máy khẩn cấp. Cố chạy tiếp có thể làm xước bề mặt, biến dạng khe cắt hoặc hỏng trục.
Chất lượng sản phẩm thay đổi
Mẻ xử lý lâu nhưng độ mịn không cải thiện, còn hạt, có vùng vón cục hoặc bọt tăng nhiều cho thấy sản phẩm không đi qua vùng cắt đúng cách. Một đầu đồng hóa bị nghẹt vẫn có thể quay, nhưng lưu lượng qua khe stator quá thấp nên hiệu quả phân tán và nhũ hóa giảm mạnh. Lúc này tăng thêm thời gian chưa chắc giải quyết được mà còn làm nhiệt tích tụ nhiều hơn.
Rò rỉ tại phớt hoặc mùi khét
Rò sản phẩm ở cụm trục, mùi cao su nóng, mùi khét hoặc dầu mỡ bất thường là dấu hiệu không nên bỏ qua. Phớt cơ khí cần điều kiện bôi trơn và làm mát phù hợp; vận hành khô hoặc sai điều kiện có thể làm mặt phớt phát nhiệt, mòn và rò rỉ.
7 nguyên nhân khiến đầu đồng hóa bị nóng hoặc nghẹt
Để xử lý đúng, cần xác định nhiệt phát sinh do thiếu dòng sản phẩm làm mát, tải thủy lực quá lớn, đường cắt bị tắc hay ma sát cơ khí. Bảy nguyên nhân dưới đây được sắp xếp từ nhóm có thể kiểm tra nhanh trong vận hành đến nhóm cần kỹ thuật viên tháo kiểm tra.
Nguyên nhân từ nguyên liệu và dòng tuần hoàn
1. Chạy khô, mức nguyên liệu thấp hoặc đầu đồng hóa chưa ngập đủ
Sản phẩm đi qua đầu rotor–stator vừa là vật liệu cần xử lý, vừa có vai trò mang nhiệt ra khỏi vùng cắt. Khi mức nguyên liệu quá thấp, đầu hút tạo xoáy kéo không khí vào hoặc phần làm việc chưa được ngập đúng yêu cầu, lưu lượng qua khe giảm và nhiệt không được giải phóng hiệu quả.
Tình trạng này thường xảy ra ở đầu mẻ, cuối mẻ hoặc khi đổi sang sản xuất mẻ nhỏ hơn mà vẫn dùng bồn và đầu đồng hóa cũ. Với máy đặt trong bồn, vị trí đầu đồng hóa so với đáy, mức nguyên liệu tối thiểu và hướng dòng của cánh khuấy đều ảnh hưởng đến khả năng cấp liệu vào vùng hút. Với máy tuần hoàn ngoài, bơm không được mồi đầy hoặc đường hút có không khí cũng tạo hiện tượng tương tự.
Cần kiểm tra thể tích mẻ thực tế, độ ngập của đầu, sự hình thành phễu xoáy và khả năng hồi lưu. Không khởi động tốc độ cao khi đầu cắt chưa được phủ đầy nguyên liệu. Nếu quy trình thường xuyên chạy mẻ nhỏ, nên đánh giá lại chiều cao lắp đặt, kích thước bồn hoặc phương án thiết bị thay vì dựa vào kinh nghiệm “thấy đầu gần ngập là đủ”.
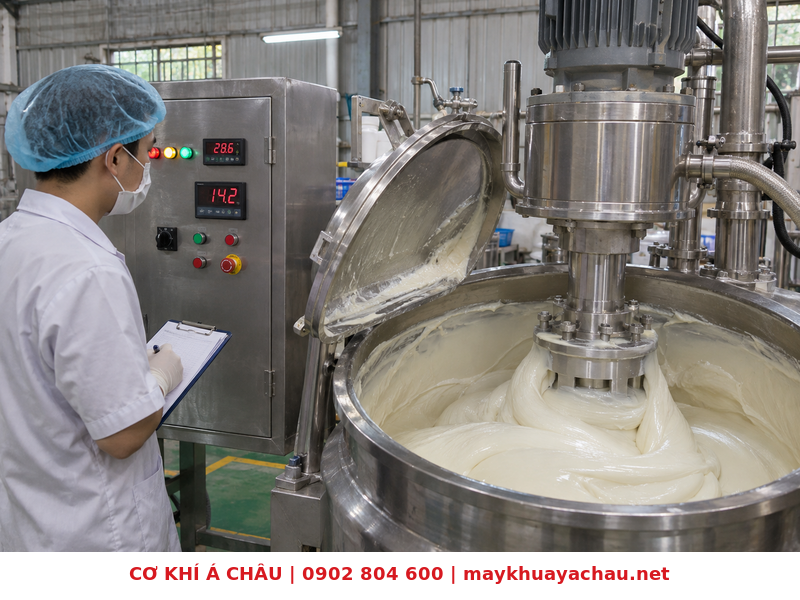
2. Đường hút, đường hồi hoặc van bị hạn chế làm lưu lượng quá thấp
Đầu đồng hóa có thể nóng dù nguyên liệu không quá đặc nếu sản phẩm không lưu thông qua đầu cắt. Nguyên nhân có thể là van mở chưa hết, van lắp sai trạng thái, lưới lọc bẩn, ống bị gập, đường ống quá nhỏ, cửa hút bị che hoặc đường hồi tạo áp lực cản lớn. Sau bảo trì, việc lắp sai gioăng hoặc một chi tiết nhô vào lòng ống cũng có thể thu hẹp tiết diện.
Với hệ tuần hoàn, cần kiểm tra toàn bộ tuyến từ cửa ra bồn, đường hút, các van, đầu đồng hóa đến đường hồi. Không chỉ nhìn tay van mà phải xác nhận đĩa van thực sự mở. Nếu có đồng hồ áp suất và lưu lượng kế, so sánh số đo với mẻ bình thường sẽ giúp khoanh vùng nhanh hơn.
Với đầu đồng hóa trong bồn, “đường hút” chính là vùng nguyên liệu đi vào tâm rotor. Nếu cánh khuấy chính tạo dòng ngược, đầu hút đặt quá sát đáy hoặc bị các chi tiết trong bồn che chắn, nguyên liệu cũng không được cấp đủ. Điều chỉnh tốc độ cánh khuấy và đồng hóa phải dựa trên dòng chảy thực tế, không phải cứ tăng cả hai tốc độ là tốt hơn.
3. Độ nhớt, tỷ lệ chất rắn hoặc kích thước hạt vượt khả năng thiết kế
Trong nhiều công thức, độ nhớt tăng mạnh sau khi nạp chất làm đặc, trung hòa hoặc hạ nhiệt. Máy chạy ổn ở giai đoạn đầu nhưng bắt đầu nóng sau một bước phối liệu nhất định. Khi độ nhớt tăng, khả năng tự tuần hoàn giảm; rotor phải làm việc với mô-men lớn hơn trong khi lượng sản phẩm mang nhiệt ra khỏi vùng cắt lại ít đi.
Tỷ lệ bột cao, chất rắn chưa được làm ướt, hạt lớn hoặc nguyên liệu dạng sợi cũng có thể tạo nút cản tại cửa hút và khe stator. Nếu nạp bột quá nhanh, lớp bột ngoài tiếp xúc chất lỏng có thể tạo màng dẻo, bên trong vẫn khô, hình thành “mắt cá” hoặc cục vón lớn. Các cục này vừa làm nghẹt đầu vừa khiến thời gian xử lý kéo dài.
Cần đối chiếu công thức thực tế với dữ liệu thiết kế: độ nhớt ở từng giai đoạn, tỷ trọng, nhiệt độ, tỷ lệ rắn, kích thước hạt lớn nhất và thể tích mẻ. Giải pháp có thể là nạp bột từ từ, tiền phân tán, gia nhiệt để giảm độ nhớt, dùng cánh quét hỗ trợ, thay đổi trình tự nạp hoặc chọn đầu đồng hóa có công suất và hình học rotor–stator phù hợp. Không nên chỉ tăng tốc độ để bù cho một hệ nguyên liệu đã vượt vùng làm việc của máy.
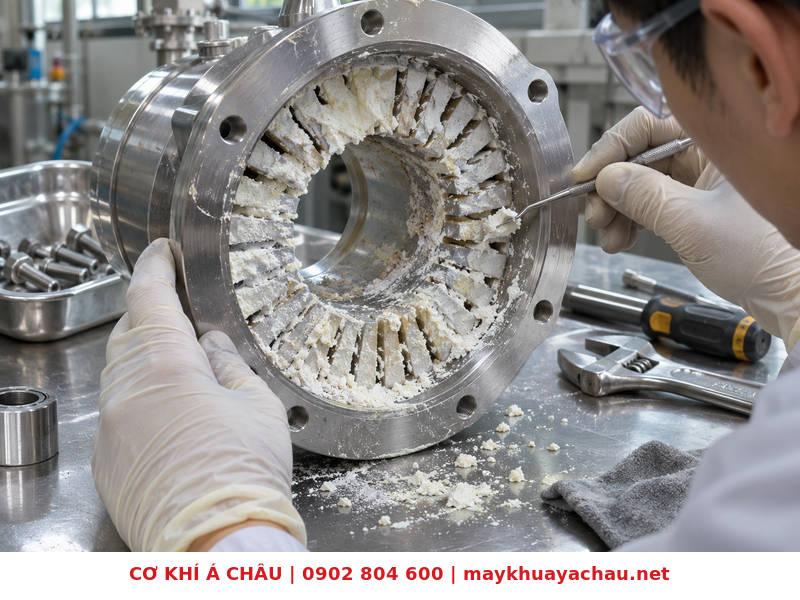
4. Khe stator bị bám cặn khô hoặc bít bởi bột vón
Đây là nguyên nhân phổ biến khi máy không được vệ sinh ngay sau mẻ. Kem, keo, polymer, màu, nhựa hoặc bột còn lại trong các rãnh nhỏ sẽ khô và cứng lại. Ở lần khởi động sau, rotor vẫn quay nhưng diện tích thoát của stator giảm, khiến lưu lượng thấp, áp lực cục bộ tăng và nhiệt tích tụ nhanh.
Dấu hiệu điển hình là máy chạy bình thường trước đó, sau thời gian dừng hoặc sau khi đổi sản phẩm thì lưu lượng giảm rõ rệt. Dòng motor có thể tăng, sản phẩm ít chuyển động và đầu nóng sớm. Việc súc rửa bên ngoài không bảo đảm các khe bên trong đã sạch hoàn toàn, đặc biệt với nguyên liệu đóng rắn hoặc không tan trong dung dịch vệ sinh đang dùng.
Sau khi cô lập máy an toàn, cần tháo stator theo đúng hướng dẫn của thiết bị, quan sát khe, rãnh và mặt sau của stator. Dùng dụng cụ vệ sinh không làm xước bề mặt inox; không dùng vật cứng để đục mạnh vì có thể làm biến dạng khe cắt. Nếu cặn đã đóng rắn, lựa chọn dung dịch và thời gian ngâm phải tương thích với sản phẩm, vật liệu inox, gioăng và phớt.
Nguyên nhân từ cụm rotor–stator và thời gian vận hành
5. Dị vật hoặc mảng nguyên liệu lớn mắc trong rotor–stator
Mảnh bao bì, dây buộc, mảnh nhựa, kim loại, gioăng bị rách hoặc cục nguyên liệu đóng cứng có thể đi vào đầu hút. Khi mắc giữa rotor và stator, dị vật làm cản chuyển động, gây tiếng va đập, rung, dòng điện tăng hoặc kẹt cứng. Ngay cả vật mềm cũng có thể quấn quanh trục và giảm lưu lượng.
Nếu sự cố xuất hiện đột ngột ngay sau khi nạp nguyên liệu, nên nghĩ đến khả năng có vật lạ. Cần dừng máy, cô lập nguồn và kiểm tra theo quy trình. Không đảo chiều, tăng tốc hay dùng thanh kim loại chọc vào khe khi máy còn kết nối điện. Sau khi lấy dị vật, phải kiểm tra xước, mẻ cạnh, biến dạng rotor–stator và tình trạng phớt trước khi lắp lại.
Để phòng ngừa, khu vực nạp liệu cần kiểm soát bao bì, dao cắt, dây rút và dụng cụ. Nguyên liệu có hạt lớn nên được sàng hoặc lọc theo kích thước phù hợp. Danh mục dụng cụ trước và sau vệ sinh cũng giúp tránh bỏ quên chi tiết trong bồn.
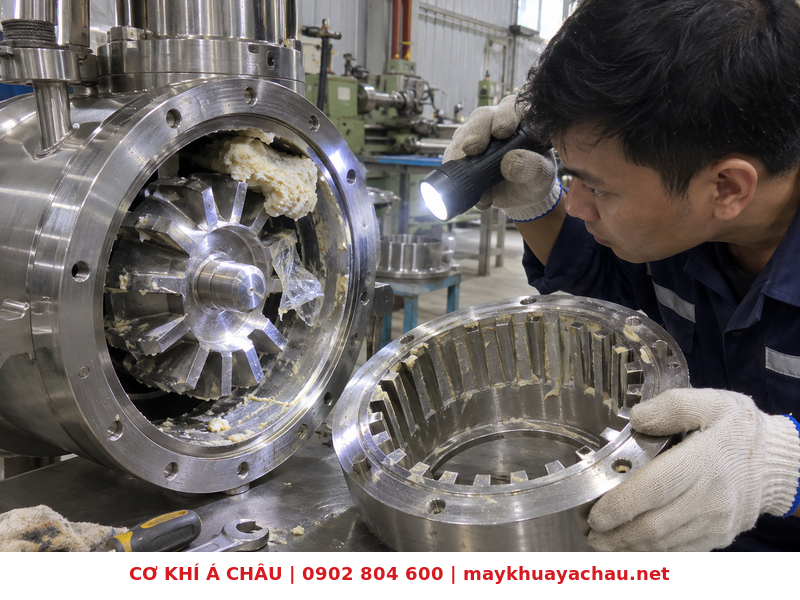
6. Rotor–stator lệch tâm, lắp sai hoặc ổ bi/phớt bị mòn
Khe giữa rotor và stator rất nhỏ để tạo lực cắt cao. Nếu trục cong, ổ bi rơ, rotor lắp chưa đúng vị trí, bulông siết không đều hoặc stator bị biến dạng, hai bề mặt có thể cọ nhau. Ma sát kim loại tạo nhiệt rất nhanh và thường đi kèm tiếng rít, rung, vết xước sáng hoặc bột kim loại.
Phớt cơ khí và ổ bi cũng là các điểm sinh nhiệt khi bị mòn, thiếu bôi trơn, lắp sai hoặc làm việc ngoài điều kiện cho phép. Rò rỉ tại vị trí phớt, nhiệt tập trung gần cụm làm kín, tiếng gầm ở ổ bi hoặc độ rung tăng là dữ liệu để phân biệt với nghẹt do nguyên liệu.
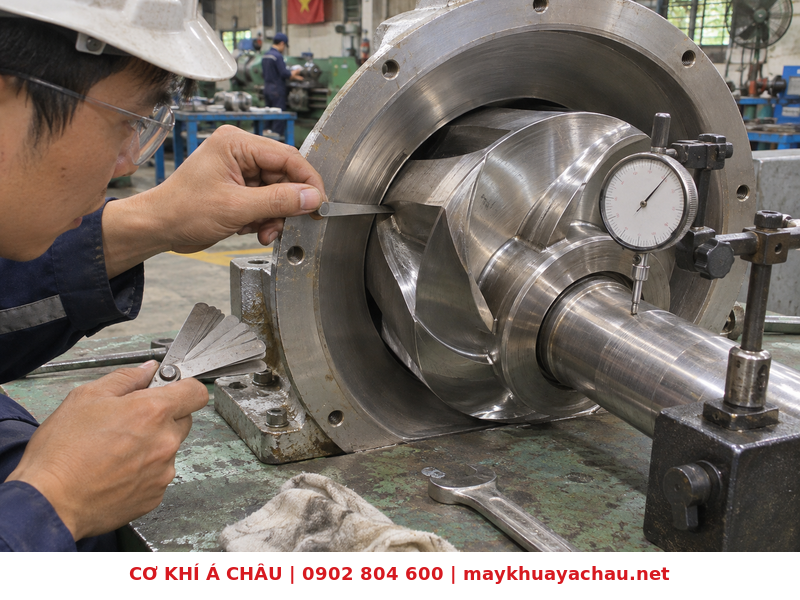
Việc kiểm tra khe hở, độ đảo trục và đồng tâm cần dụng cụ đo và người có chuyên môn. Sau khi cô lập nguồn, kỹ thuật viên có thể quay trục bằng phương pháp được nhà sản xuất cho phép để cảm nhận điểm kẹt, sau đó đo độ đảo và quan sát vết cọ. Không tự mài rotor hoặc nới rộng stator vì thay đổi khe cắt sẽ ảnh hưởng hiệu quả đồng hóa và cân bằng động.
7. Tốc độ quá cao hoặc chạy quá lâu sau khi sản phẩm đã đạt yêu cầu
Đồng hóa không phải công đoạn càng lâu càng tốt. Khi sản phẩm đã đạt kích thước hạt, độ mịn hoặc độ ổn định yêu cầu, tiếp tục chạy tốc độ cao chủ yếu làm tăng năng lượng đưa vào mẻ. Nhiệt độ tăng có thể làm giảm độ nhớt tạm thời, phá hương, ảnh hưởng hoạt chất nhạy nhiệt hoặc làm thay đổi cấu trúc nhũ tương.
Trường hợp công thức mới thường dễ gặp lỗi này vì chưa xác lập thời gian kết thúc. Người vận hành thấy sản phẩm chưa “đẹp” liền tăng tốc hoặc kéo dài thời gian, trong khi nguyên nhân thực sự có thể là trình tự nạp, nhiệt độ hai pha, loại chất nhũ hóa hoặc khả năng tuần hoàn không phù hợp.
Nên xác lập cửa sổ vận hành cho từng sản phẩm: tốc độ, thời gian, nhiệt độ bắt đầu và kết thúc, dòng motor, độ nhớt mục tiêu và tiêu chí chất lượng. Nếu cần chạy lâu, hệ thống giải nhiệt phải đủ khả năng lấy nhiệt ra. Đừng dùng việc hạ nhiệt bên ngoài để che một tình trạng cọ cơ khí hoặc nghẹt dòng ở bên trong.
Quy trình kiểm tra an toàn khi đầu đồng hóa nóng hoặc nghẹt
Khi phát hiện bất thường, thứ tự kiểm tra rất quan trọng. Kiểm tra từ yếu tố vận hành bên ngoài trước, sau đó mới tháo cụm cơ khí. Cách làm này giảm thời gian dừng máy và tránh tháo thiết bị không cần thiết.
Bước 1: Dừng máy và đưa hệ thống về trạng thái an toàn
Nhấn dừng theo quy trình, ngắt và cô lập nguồn điện để máy không thể tự khởi động. Nếu thiết bị nối với bồn kín hoặc đường ống, đóng van phù hợp, xả áp và xác nhận không còn áp suất. Chờ cụm đầu giảm về nhiệt độ an toàn. Treo cảnh báo nếu có nhiều người cùng làm việc trên hệ thống.
Không đổ nước lạnh trực tiếp lên đầu đang nóng vì thay đổi nhiệt đột ngột có thể ảnh hưởng chi tiết và không giải quyết nguyên nhân. Không mở mặt bích khi bồn hoặc đường ống còn áp. Nếu sản phẩm dễ cháy, ăn mòn hoặc độc hại, phải dùng đầy đủ phương tiện bảo hộ và quy trình riêng của nhà máy.
Bước 2: Ghi lại dữ liệu trước khi hiện trạng thay đổi
Ghi thời điểm xảy ra, bước công thức đang thực hiện, tốc độ máy, dòng motor, nhiệt độ sản phẩm, nhiệt độ thân đầu, vị trí van, thể tích mẻ và nguyên liệu vừa nạp. Chụp lại màn hình biến tần hoặc mã lỗi. Các dữ liệu này giúp phân biệt sự cố ngẫu nhiên với lỗi lặp lại tại cùng một công đoạn.
Nếu có mẻ bình thường trước đó, so sánh đường dòng điện và nhiệt độ theo thời gian. Chênh lệch so với “đường nền” thường có giá trị hơn một con số đơn lẻ, vì mỗi máy và mỗi công thức có tải vận hành khác nhau.
Bước 3: Kiểm tra mức nguyên liệu và đường tuần hoàn
Xác nhận đầu đồng hóa có đủ mức ngập, cửa hút không bị xoáy khí, van đúng trạng thái và đường ống không bị gập hoặc tắc. Kiểm tra lưới lọc, vị trí đường hồi và khả năng mồi đầy của máy tuần hoàn. Nếu sự cố xảy ra ngay sau khi giảm mức bồn hoặc xả bớt sản phẩm, ưu tiên kiểm tra điều kiện chạy khô.
Bước 4: Đánh giá độ nhớt và tình trạng nguyên liệu
Lấy mẫu ở vị trí an toàn để quan sát cục vón, sợi, hạt lớn hoặc hiện tượng đóng gel. Đối chiếu nhiệt độ thực tế với công thức vì nhiều sản phẩm tăng độ nhớt mạnh khi nguội. Kiểm tra lượng chất làm đặc, bột và dung môi đã nạp có đúng hay không. Nếu công thức sai, cần xử lý mẻ trước khi khởi động lại thiết bị.
Bước 5: Tháo kiểm tra stator, rotor và dị vật
Chỉ thực hiện sau khi đã xác nhận cô lập hoàn toàn. Tháo theo đúng trình tự, đánh dấu vị trí chi tiết nếu cần. Quan sát cặn bít khe, vật lạ, vết xước, cạnh mẻ, dấu cháy màu, biến dạng và độ lỏng của các mối ghép. Không dùng lực ép để lắp một chi tiết chưa vào đúng tâm.
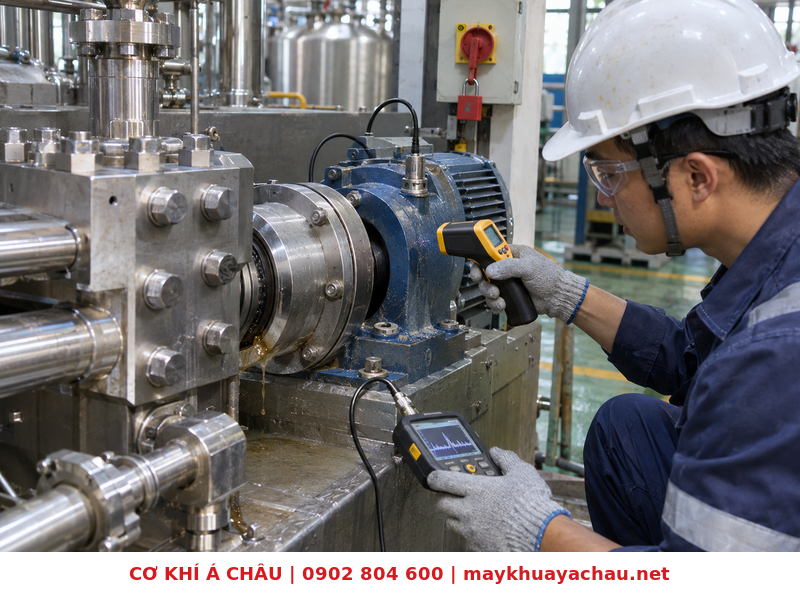
Bước 6: Kiểm tra trục, phớt, ổ bi và độ đồng tâm
Nếu rotor–stator sạch nhưng vẫn có dấu cọ, nhiệt tập trung tại phớt hoặc rung cao, cần đo độ đảo, khe hở và tình trạng ổ bi. Đây là phần nên giao cho kỹ thuật viên có dụng cụ và thông số của nhà sản xuất. Chi tiết vượt giới hạn phải sửa hoặc thay, không nên tiếp tục vận hành thử ở tốc độ cao.
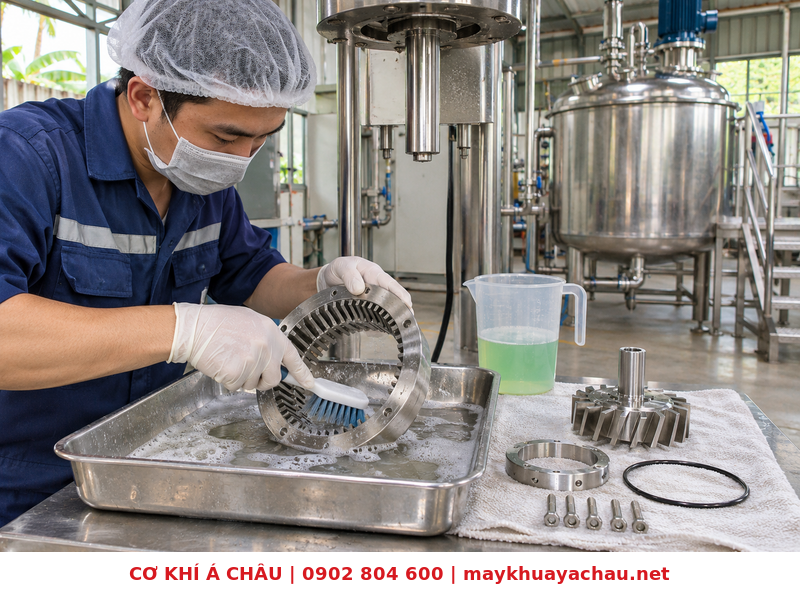
Bước 7: Chạy thử có kiểm soát
Sau khi vệ sinh, lắp đúng và xác nhận an toàn, chạy thử bằng chất lỏng phù hợp hoặc sản phẩm theo hướng dẫn của thiết bị. Bắt đầu ở điều kiện thấp, theo dõi dòng điện, tiếng ồn, rung, lưu lượng và nhiệt độ. Chỉ tăng tốc từng bước khi các giá trị ổn định. Dừng ngay nếu tiếng cạ, rung hoặc nhiệt tăng nhanh xuất hiện trở lại.
Cách xử lý và phòng ngừa đầu đồng hóa bị nóng
Xử lý hiệu quả không chỉ là làm máy chạy lại, mà phải loại bỏ điều kiện khiến sự cố lặp lại. Sau mỗi lần dừng bất thường, nên ghi nguyên nhân gốc, hành động sửa chữa và thông số xác nhận sau sửa.
Thiết lập mức nguyên liệu tối thiểu
Đánh dấu mức vận hành tối thiểu trên bồn hoặc quy định thể tích mẻ nhỏ nhất cho từng đầu đồng hóa. Với nhiều cỡ mẻ, cần có hướng dẫn riêng về vị trí máy, tốc độ và thời điểm bật đồng hóa. Không để người vận hành tự ước lượng bằng mắt.
Kiểm soát trình tự và tốc độ nạp bột
Nạp bột thành dòng phù hợp, tạo đủ tuần hoàn trước khi nạp và dành thời gian làm ướt. Với chất làm đặc dễ tạo vón, có thể cần tiền phân tán hoặc thiết bị hút bột chuyên dụng. Tránh đổ cả bao vào một điểm vì lớp bột nổi có thể bị hút thành mảng lớn, làm bít stator.
Dùng cánh khuấy hỗ trợ cho hệ độ nhớt cao
Đầu đồng hóa tạo lực cắt tốt nhưng không phải lúc nào cũng tự tạo được dòng tuần hoàn toàn bồn ở độ nhớt cao. Cánh quét, cánh khuấy chậm hoặc hệ tuần hoàn cưỡng bức giúp đưa nguyên liệu mới liên tục vào vùng cắt và hạn chế vùng chết. Khi thiết kế, cần xem xét đồng thời hình học bồn, vị trí đầu, độ nhớt cuối mẻ và khả năng giải nhiệt.
Vệ sinh ngay sau sản xuất
Không để nguyên liệu khô trong khe stator. Quy trình vệ sinh phải quy định dung dịch, nhiệt độ, thời gian tuần hoàn, tốc độ máy và tiêu chí kiểm tra sạch. Với sản phẩm khó rửa, cần tháo kiểm tra định kỳ thay vì chỉ tin vào bề mặt bên ngoài. Sau vệ sinh, lắp đúng chiều, đúng gioăng và siết đều theo hướng dẫn.
Theo dõi dòng điện, nhiệt độ và độ rung theo mẻ
Ghi các giá trị tại cùng thời điểm của quy trình để xây dựng mức nền. Khi dòng hoặc nhiệt tăng dần qua nhiều mẻ, nhà máy có thể bảo trì trước khi máy dừng đột ngột. Một bảng theo dõi đơn giản gồm tên sản phẩm, thể tích, tốc độ, dòng motor, nhiệt độ đầu vào–đầu ra và thời gian chạy đã giúp phát hiện nhiều thay đổi nhỏ.
Đặt tiêu chí kết thúc đồng hóa
Tiêu chí có thể là độ mịn, kích thước hạt, độ nhớt, độ ổn định mẫu hoặc thời gian đã được thẩm định. Khi đạt mục tiêu, chuyển sang khuấy duy trì hoặc giải nhiệt thay vì tiếp tục chạy tốc độ cao. Điều này vừa giảm nhiệt, vừa tiết kiệm điện và hạn chế mài mòn.
Bảo trì phớt, ổ bi và cụm rotor–stator theo kế hoạch
Lịch bảo trì nên dựa trên giờ chạy, tính chất nguyên liệu và dữ liệu thực tế. Nguyên liệu mài mòn, có hạt rắn hoặc thường xuyên vệ sinh bằng hóa chất mạnh có thể làm tuổi thọ chi tiết ngắn hơn. Cần kiểm tra rò rỉ, tiếng ồn, độ rung, độ đảo, khe cắt và tình trạng bề mặt. Sử dụng đúng phụ tùng, vật liệu gioăng và thông số lắp đặt.
Tham khảo thêm các dòng máy nhũ hóa – máy đồng hóa và máy đồng hóa 100–200 lít để lựa chọn cấu hình theo dung tích, độ nhớt và yêu cầu sản phẩm. Video vận hành thực tế được cập nhật tại YouTube Lê Hằng – Máy Trộn Á Châu và Nguyễn Trân – Máy Khuấy Á Châu.
Khi nào cần dừng máy và liên hệ đơn vị kỹ thuật?
Nên dừng máy và yêu cầu kỹ thuật kiểm tra ngay khi có tiếng kim loại cọ nhau, rung tăng đột ngột, motor quá tải lặp lại, phớt rò nhiều, nhiệt tăng rất nhanh, trục quay nặng hoặc phát hiện mạt kim loại. Đây không còn là tình trạng có thể giải quyết bằng cách giảm tốc tạm thời.
Nếu máy chỉ nóng ở một công thức hoặc một bước nạp, cần cung cấp cho đơn vị kỹ thuật thông tin công nghệ, không chỉ gửi hình máy. Các dữ liệu quan trọng gồm: dung tích mẻ, nguyên liệu, độ nhớt trước và sau nạp, tỷ lệ chất rắn, nhiệt độ, tốc độ, thời gian, dòng motor, thời điểm sự cố và video tiếng/rung. Thông tin càng đầy đủ, việc xác định do công thức, vận hành hay cơ khí càng nhanh.
Đầu đồng hóa nóng bao nhiêu là bất thường?
Không có một nhiệt độ chung cho mọi thiết bị và sản phẩm. Cần so sánh với giới hạn của nhà sản xuất, nhiệt độ cho phép của phớt/gioăng và dữ liệu nền của cùng công thức. Nhiệt tăng nhanh cục bộ, đi kèm giảm lưu lượng, tăng dòng, rung hoặc tiếng lạ là bất thường ngay cả khi con số chưa quá cao.
Có nên đổ nước lạnh để làm nguội đầu đồng hóa không?
Không nên dùng cách này. Làm nguội bên ngoài không loại bỏ nguyên nhân nghẹt, chạy khô hoặc cọ cơ khí; thay đổi nhiệt đột ngột còn có thể gây rủi ro cho chi tiết. Hãy dừng máy, cô lập an toàn và kiểm tra đúng thứ tự.
Đầu đồng hóa bị nghẹt có thể tăng tốc để tự thông không?
Không. Tăng tốc khi stator đã bít hoặc có dị vật có thể làm tải, nhiệt và hư hỏng tăng nhanh. Cần dừng, xả áp, cô lập điện rồi tháo vệ sinh theo hướng dẫn.
Vì sao máy chỉ nóng sau khi cho chất làm đặc?
Chất làm đặc khiến độ nhớt tăng, giảm khả năng tuần hoàn và tăng mô-men cản. Nếu bột nạp quá nhanh còn có thể tạo cục vón bít khe. Cần xem lại nhiệt độ, trình tự nạp, tốc độ nạp, cánh khuấy hỗ trợ và khả năng của đầu đồng hóa.
Vệ sinh xong nhưng máy vẫn nóng thì kiểm tra gì tiếp theo?
Kiểm tra mức ngập, trạng thái van, đường hút–đường hồi và độ nhớt trước. Nếu lưu lượng bình thường mà đầu vẫn nóng, có tiếng hoặc rung, cần kiểm tra khe rotor–stator, độ đồng tâm, trục, phớt và ổ bi.
Cần gửi thông tin gì để Á Châu tư vấn sự cố?
Hãy gửi video lúc máy phát sinh bất thường, hình đầu đồng hóa, thông số motor, thể tích mẻ, nguyên liệu, độ nhớt ước tính, tốc độ, thời gian chạy, dòng điện, nhiệt độ và bước công thức xảy ra lỗi. Nếu đã tháo máy, chụp rõ rotor, stator, phớt và các vết xước hoặc cặn bám.
Khi cần kiểm tra cấu hình máy, cải tạo hệ thống hoặc tư vấn đầu đồng hóa phù hợp, liên hệ Cơ Khí Á Châu – 0902 804 600 – maykhuayachau.net. Đội ngũ kỹ thuật sẽ dựa trên nguyên liệu, độ nhớt, dung tích mẻ và điều kiện vận hành thực tế để đề xuất phương án phù hợp.