
16
Th10
Th10
Máy khuấy không đều là tình trạng motor và trục vẫn quay nhưng nguyên liệu trong bồn chưa đạt độ đồng nhất mong muốn. Phần trên có thể loãng hơn phần dưới, bột vẫn lắng đáy, màu sắc giữa các vị trí khác nhau hoặc trong thành phẩm còn xuất hiện hạt vón.
Nhiều người phản ứng bằng cách tăng tốc độ hoặc kéo dài thời gian khuấy. Tuy nhiên, cách xử lý này không phải lúc nào cũng hiệu quả. Nếu nguyên nhân nằm ở loại cánh, vị trí cánh, dung tích thực tế hoặc trình tự nạp nguyên liệu, tăng tốc có thể làm hỗn hợp cuốn thêm không khí, bắn ra ngoài, khiến motor quá tải nhưng sản phẩm vẫn không đều.
Muốn khắc phục đúng, nên kiểm tra lần lượt từ nguyên liệu, bồn chứa, cánh khuấy, công suất đến quy trình vận hành. Không nên thay đổi đồng thời nhiều thông số vì sẽ rất khó xác định yếu tố nào thực sự tạo ra cải thiện.
Trả lời nhanh: Vì sao máy khuấy chạy nhưng nguyên liệu vẫn không đều?
Tám nguyên nhân thường gặp gồm:
- Đánh giá độ đồng đều chưa đúng hoặc lấy mẫu sai vị trí.
- Dung tích mẻ và kích thước bồn không phù hợp cấu hình máy.
- Chọn sai loại cánh khuấy so với mục tiêu công nghệ.
- Đường kính, vị trí hoặc số tầng cánh chưa phù hợp.
- Công suất, mô-men và tốc độ không đáp ứng tải thực tế.
- Độ nhớt, tỷ trọng hoặc thành phần nguyên liệu đã thay đổi.
- Thứ tự nạp, tốc độ nạp và thời gian khuấy chưa hợp lý.
- Trục, khớp nối, ổ đỡ hoặc chiều quay đang có vấn đề.
Trước khi kết luận máy yếu, cần ghi nhận hiện tượng cụ thể: không đều về màu, độ đặc, hàm lượng chất rắn, kích thước hạt hay nhiệt độ. Mỗi hiện tượng sẽ dẫn đến một hướng kiểm tra khác nhau.
Dấu hiệu nào cho thấy nguyên liệu đang khuấy không đều?
Một số dấu hiệu có thể quan sát hoặc đo kiểm gồm:
- Phần nguyên liệu phía trên bồn loãng hơn phần dưới.
- Bột, chất độn hoặc pigment còn lắng dưới đáy.
- Thành bồn có lớp nguyên liệu bám dày nhưng vùng giữa chuyển động mạnh.
- Màu sắc giữa mẫu đầu và mẫu cuối khác nhau.
- Thành phẩm lúc đầu đạt yêu cầu nhưng cuối mẻ lại quá đặc hoặc có nhiều cặn.
- Xuất hiện hạt vón dù thời gian khuấy đã kéo dài.
- Nhiệt độ ở các vị trí trong bồn chênh lệch đáng kể.
- Một mẻ đạt yêu cầu nhưng mẻ tiếp theo dùng cùng máy lại không đạt.
Cần phân biệt “khuấy không đều” và “chưa đạt độ mịn”. Máy khuấy có thể tạo hỗn hợp đồng nhất về màu và độ nhớt nhưng vẫn không nghiền được các hạt cứng xuống kích thước yêu cầu.
Nếu nguyên liệu cần nghiền mịn, chỉ tăng thời gian khuấy chưa chắc giải quyết được vấn đề.
1. Đánh giá độ đồng đều chưa đúng hoặc lấy mẫu sai vị trí
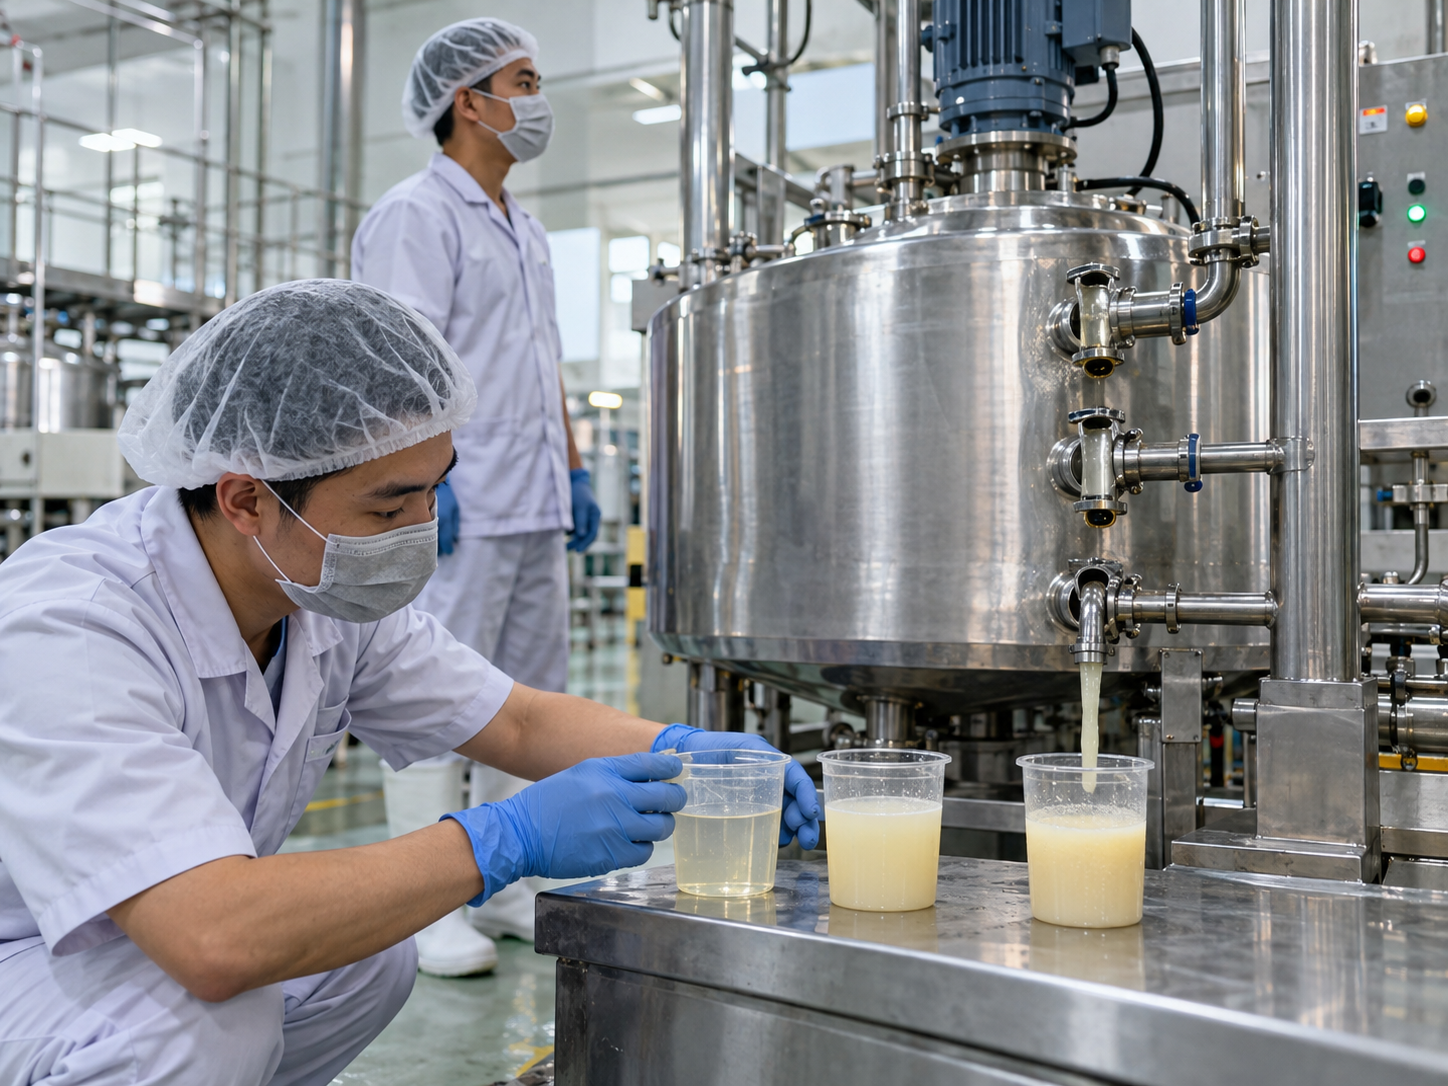
Trước khi kiểm tra máy, cần xác nhận sản phẩm có thật sự không đều hay không. Việc chỉ lấy một mẫu trên bề mặt hoặc ngay gần cánh khuấy có thể tạo kết luận sai.
Nên lấy mẫu tối thiểu tại ba vùng:
- Gần bề mặt nguyên liệu.
- Ở khoảng giữa chiều cao bồn.
- Gần đáy nhưng không sát hoàn toàn đáy bồn.
Các mẫu cần được lấy trong cùng một khoảng thời gian và kiểm tra theo tiêu chí phù hợp, chẳng hạn màu sắc, độ nhớt, tỷ trọng, hàm lượng chất rắn, độ pH hoặc kích thước hạt.
Nếu ba mẫu có kết quả gần nhau nhưng thành phẩm vẫn chưa đạt, vấn đề có thể nằm ở công thức, độ mịn hoặc tiêu chuẩn nguyên liệu chứ không nhất thiết do khả năng tuần hoàn của máy.
Lưu ý khi lấy mẫu
Không đưa tay, dụng cụ hoặc ca lấy mẫu vào bồn khi trục và cánh đang quay nếu máy không được thiết kế sẵn điểm lấy mẫu an toàn.
Cần tuân thủ quy trình dừng máy, cô lập nguồn năng lượng và hướng dẫn vận hành của thiết bị.
2. Dung tích mẻ và kích thước bồn không phù hợp cấu hình máy
Một máy được thiết kế để làm việc hiệu quả ở một khoảng mức nguyên liệu nhất định. Nếu mẻ quá ít, cánh có thể không ngập đủ sâu hoặc không tạo được dòng tuần hoàn bao phủ toàn bộ bồn.
Nếu nạp quá đầy, tải lên motor tăng và vùng phía trên có thể không được đảo trộn tốt.
Kích thước bồn cũng quan trọng không kém dung tích. Hai bồn cùng 500 lít nhưng một bồn cao, hẹp và một bồn thấp, rộng sẽ tạo đặc tính dòng chảy khác nhau.
Khi chuyển máy từ bồn này sang bồn khác mà không điều chỉnh trục hoặc cánh, kết quả khuấy có thể thay đổi rõ rệt.
Những thông tin cần kiểm tra
- Dung tích nguyên liệu thực tế mỗi mẻ.
- Đường kính và chiều cao làm việc của bồn.
- Mức ngập của cánh khi vận hành.
- Khoảng cách từ cánh đến đáy và thành bồn.
- Bồn đáy bằng, đáy côn hay đáy chỏm.
- Máy được lắp giữa bồn hay lệch tâm.
- Bên trong bồn có vách chắn dòng hay không.
Nếu máy chỉ khuấy không đều khi tăng mẻ từ 300 lên 500 lít, cần xem lại dung tích thiết kế trước khi tăng tốc độ hoặc thay motor.
3. Chọn sai loại cánh khuấy so với mục tiêu công nghệ
Không có một loại cánh khuấy phù hợp cho mọi nguyên liệu. Hình dạng cánh quyết định hướng dòng chảy, lực cắt và khả năng kéo vật liệu từ đáy lên.
Cánh chân vịt
Cánh chân vịt thường tạo dòng theo phương trục, hỗ trợ tuần hoàn nguyên liệu từ trên xuống dưới hoặc ngược lại. Loại cánh này phù hợp với nhiều dung dịch loãng đến độ nhớt trung bình.
Cánh phân tán đĩa răng
Cánh phân tán tạo lực cắt cao ở vùng gần cánh, thường dùng để phân tán bột màu, chất độn hoặc phá vón.
Tuy nhiên, một đĩa phân tán nhỏ không đồng nghĩa toàn bộ bồn sẽ tự động tuần hoàn tốt, nhất là khi bồn quá lớn hoặc nguyên liệu đặc.
Cánh turbine
Cánh turbine có thể tạo dòng hướng kính và lực cắt tương đối mạnh. Thiết kế cụ thể cần dựa trên nguyên liệu và mục tiêu khuấy.
Cánh mái chèo hoặc cánh khung
Loại cánh này phù hợp với nhiều ứng dụng khuấy chậm, phối trộn thông thường hoặc nguyên liệu có độ nhớt cao hơn.
Cánh mỏ neo và cánh vét thành
Cánh hoạt động gần thành bồn, giúp đưa lớp nguyên liệu bám thành trở lại vùng khuấy. Loại cánh này thường được cân nhắc cho kem, keo, gel và hỗn hợp đặc.
Nếu mục tiêu là hòa tan, chống lắng, phân tán, đồng hóa hoặc trao đổi nhiệt, cấu hình cánh có thể khác nhau. Cần xác định đúng mục tiêu trước khi quyết định thay cánh.
4. Đường kính, vị trí hoặc số tầng cánh chưa phù hợp
Ngay cả khi đã chọn đúng kiểu cánh, máy vẫn có thể khuấy không đều nếu cánh quá nhỏ, đặt quá cao, quá thấp hoặc thiếu tầng cánh.
Cánh khuấy quá nhỏ
Cánh chỉ tạo chuyển động mạnh trong một vùng hẹp quanh trục. Phần nguyên liệu gần thành hoặc phía trên bồn ít được kéo vào vùng tuần hoàn.
Cánh đặt quá cao
Đáy bồn dễ hình thành vùng lắng. Với hỗn hợp chứa bột hoặc hạt rắn, lớp cặn có thể ngày càng dày dù bề mặt vẫn chuyển động mạnh.
Cánh đặt quá sát đáy
Dòng chảy có thể bị cản, tạo tải không cần thiết hoặc không tuần hoàn tốt lên phần trên của bồn. Khoảng cách phù hợp phụ thuộc kiểu cánh và hình dạng đáy.
Thiếu tầng cánh
Với bồn cao hoặc mức nguyên liệu lớn, một tầng cánh có thể không đủ tạo dòng trên toàn bộ chiều cao.
Khi đó cần đánh giá khả năng sử dụng nhiều tầng cánh, nhưng không nên tự ý gắn thêm vì tải motor và độ cứng trục cũng sẽ thay đổi.
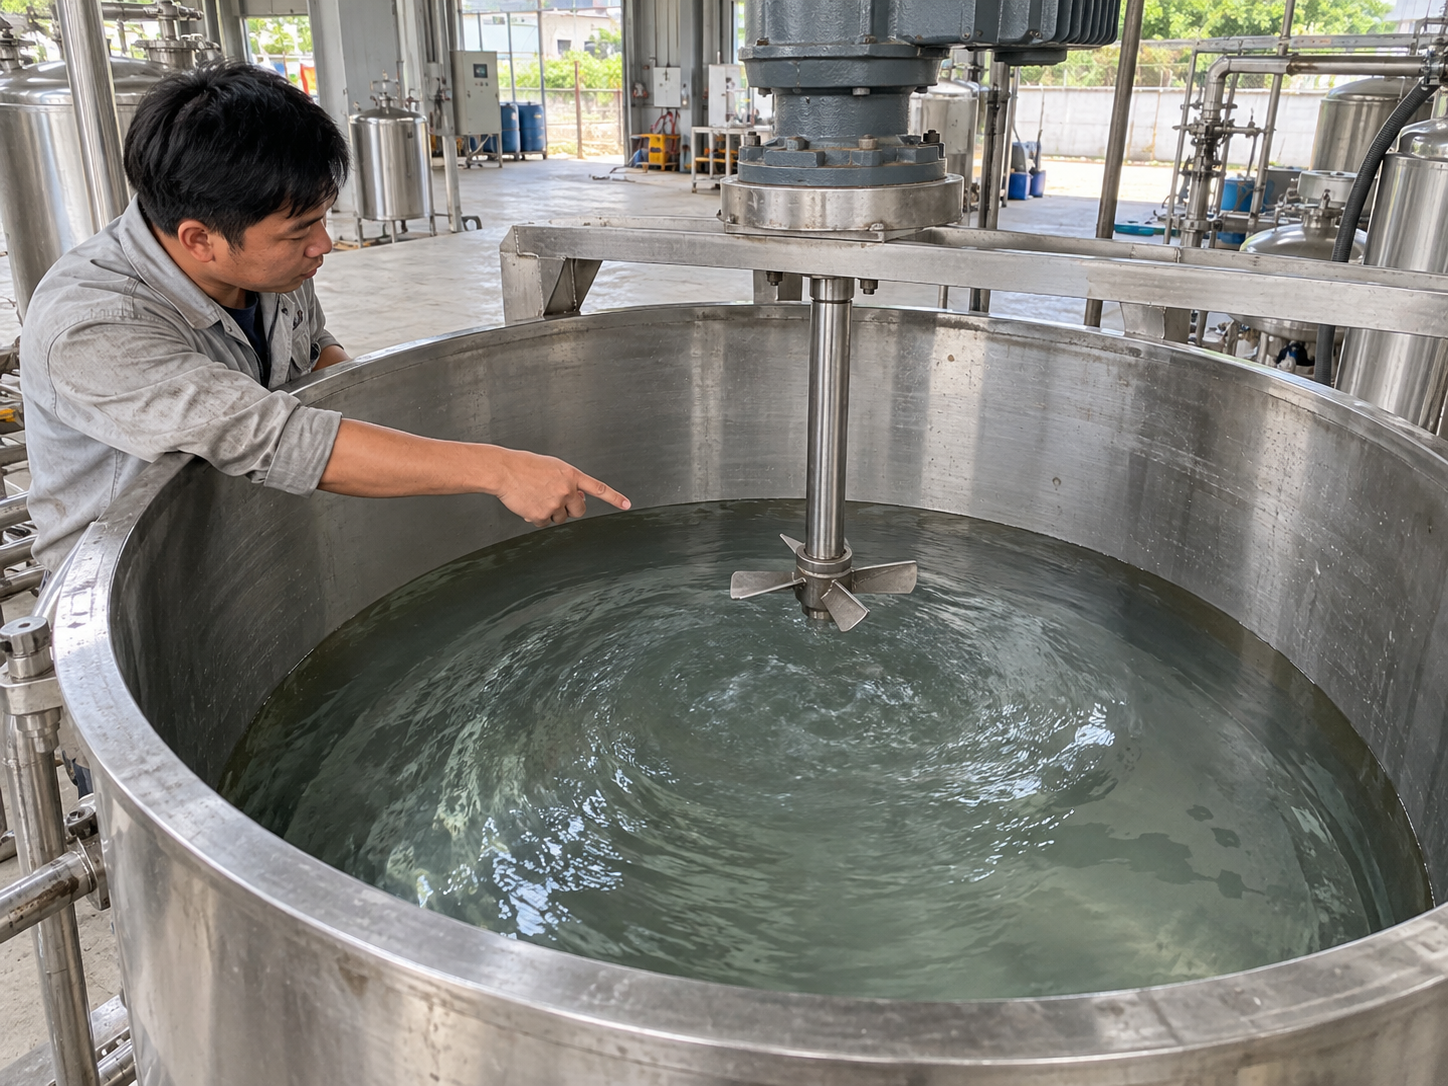
5. Công suất, mô-men và tốc độ không đáp ứng tải thực tế
Motor vẫn quay không có nghĩa hệ khuấy đang tạo đủ lực cho nguyên liệu. Khi độ nhớt hoặc khối lượng mẻ tăng, tải lên motor và trục cũng tăng theo.
Các tình huống thường gặp gồm:
- Motor đủ chạy với nước nhưng yếu khi chuyển sang keo hoặc dung dịch đặc.
- Tốc độ trục giảm rõ rệt sau khi nạp thêm bột.
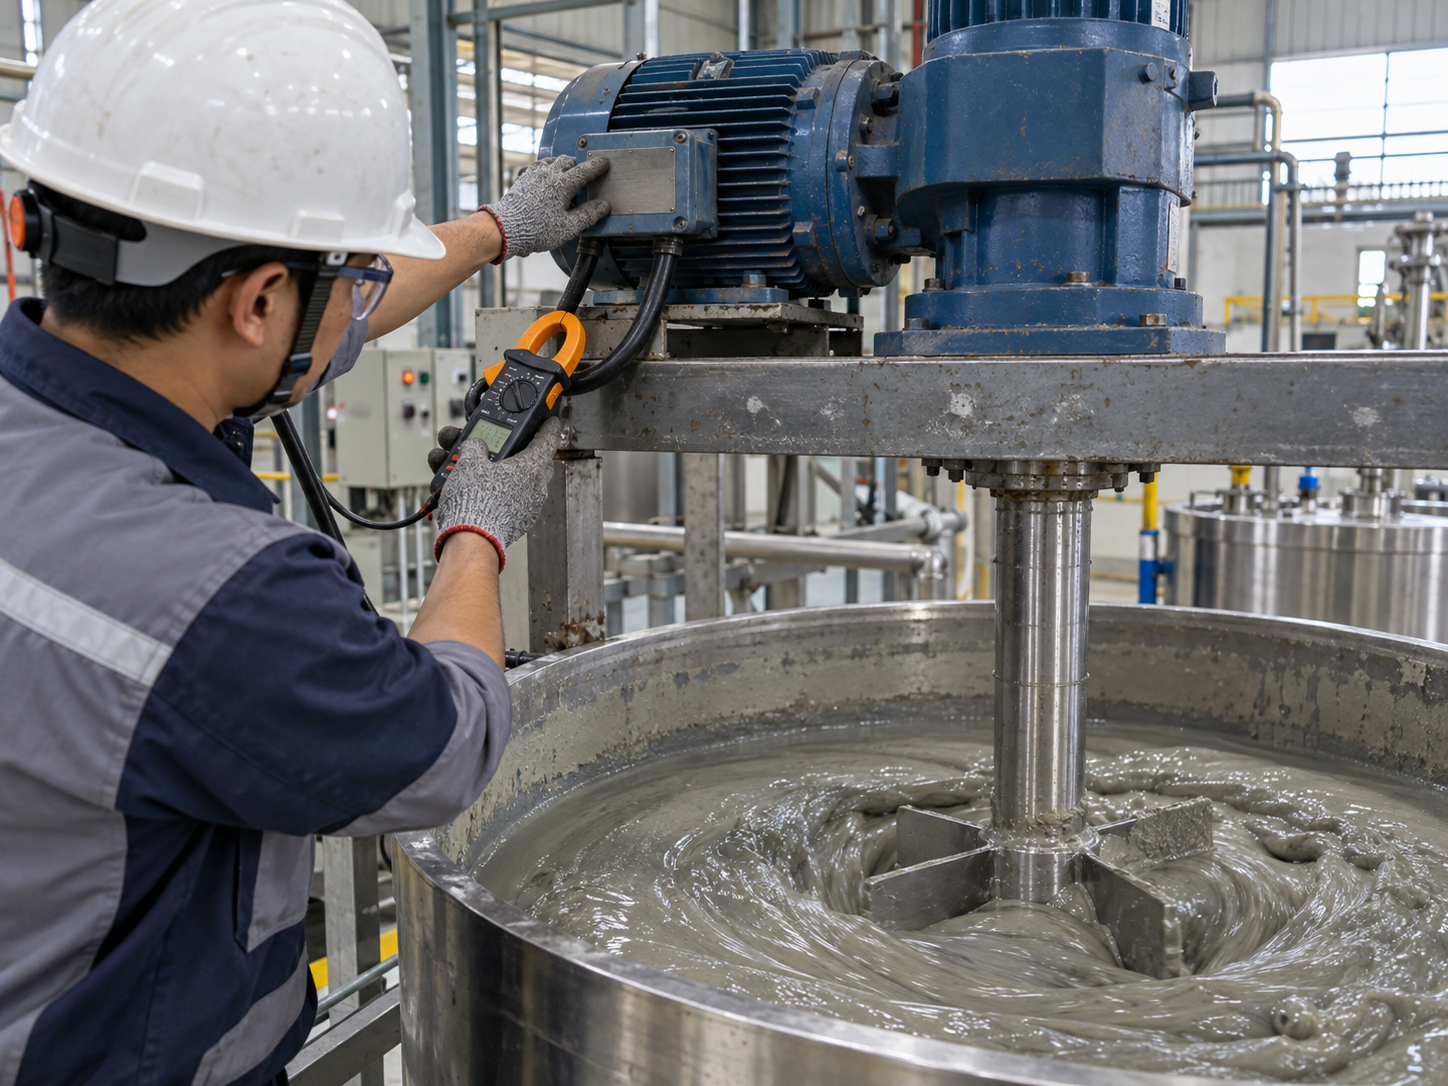
- Biến tần báo quá tải hoặc dòng điện tiến gần giới hạn định mức.
- Motor nóng nhanh hơn bình thường.
- Cánh quay nhưng dòng tuần hoàn rất yếu.
- Tốc độ quá cao chỉ tạo phễu sâu trên bề mặt mà đáy vẫn lắng.
Không nên đánh giá máy chỉ bằng số HP hoặc số vòng/phút. Khả năng khuấy còn phụ thuộc mô-men tại trục, kiểu truyền động, đường kính cánh, độ nhớt, tỷ trọng và kích thước bồn.
Với nguyên liệu đặc, một cấu hình tốc độ thấp kết hợp hộp giảm tốc có thể phù hợp hơn motor quay nhanh. Ngược lại, phân tán bột màu thường cần vùng lực cắt cao và cấu hình khác.
Không nên tự tăng tốc liên tục
Tăng tốc quá mức có thể làm nguyên liệu bắn khỏi bồn, cuốn khí, tạo bọt, tăng nhiệt, gây rung trục hoặc quá tải motor.
Mọi thay đổi tốc độ cần nằm trong giới hạn thiết kế của motor, biến tần, trục, cánh và khung máy.
6. Độ nhớt, tỷ trọng hoặc thành phần nguyên liệu đã thay đổi
Một máy có thể hoạt động ổn định trong nhiều tháng nhưng đột nhiên khuấy không đều khi nguyên liệu hoặc công thức thay đổi.
Hãy kiểm tra:
- Nhà cung cấp hoặc lô nguyên liệu có thay đổi không.
- Tỷ lệ bột, chất độn, dung môi hoặc nước có khác trước không.
- Nguyên liệu đầu vào có lạnh hoặc đặc hơn không.
- Nhiệt độ trong quá trình khuấy có đạt yêu cầu không.
- Kích thước hạt hoặc độ ẩm của bột có thay đổi không.
- Có thêm thành phần làm tăng nhanh độ nhớt không.
- Thời gian lưu kho có khiến nguyên liệu vón cục hoặc lắng chặt không.
Độ nhớt không phải lúc nào cũng cố định trong suốt mẻ. Nhiều công thức ban đầu khá loãng nhưng đặc dần sau khi bổ sung bột, phản ứng hoặc làm nguội.
Vì vậy, máy phải được đánh giá tại trạng thái tải lớn nhất chứ không chỉ lúc bắt đầu.
7. Thứ tự nạp, tốc độ nạp và thời gian khuấy chưa hợp lý
Cùng một máy và một công thức nhưng thay đổi trình tự nạp nguyên liệu có thể tạo kết quả khác nhau.
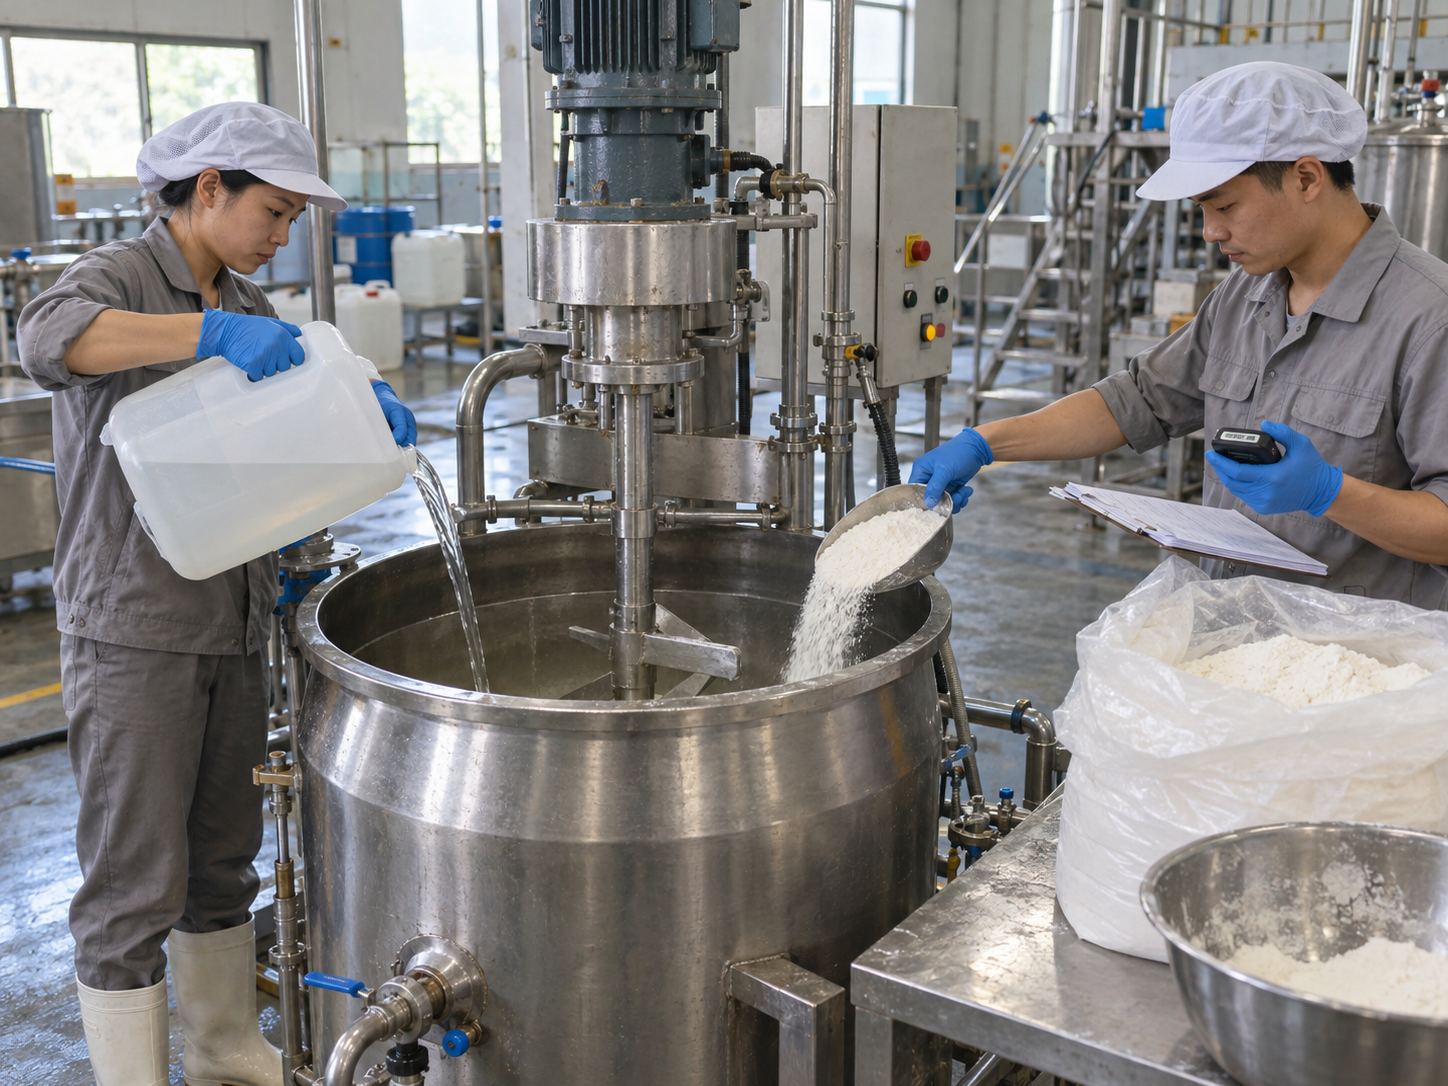
Nếu đổ lượng lớn bột vào cùng một lúc, bề mặt bột có thể bị làm ướt bên ngoài và tạo thành cục vón. Phần bên trong khó tiếp xúc với pha lỏng dù máy tiếp tục chạy lâu.
Nếu chất làm đặc được nạp quá sớm, độ nhớt tăng nhanh khiến những thành phần bổ sung sau khó phân tán.
Quy trình phù hợp cần xác định:
- Thành phần nào được nạp trước.
- Tốc độ nạp từng nguyên liệu.
- Tốc độ khuấy ở mỗi giai đoạn.
- Thời điểm tăng hoặc giảm tốc.
- Thời gian duy trì sau khi nạp xong.
- Nhiệt độ cần giữ trong từng bước.
Thời gian khuấy quá ngắn
Máy có thể đã tạo được dòng tuần hoàn nhưng chưa đủ số vòng trao đổi toàn bộ nguyên liệu. Khi đó, kéo dài thời gian trong một giới hạn hợp lý có thể cải thiện kết quả.
Thời gian khuấy quá dài
Khuấy lâu không phải lúc nào cũng tốt hơn. Một số hệ có thể tăng nhiệt, cuốn khí hoặc phá vỡ cấu trúc mong muốn.
Vì vậy, thời gian phải được xác nhận bằng lấy mẫu thay vì dựa hoàn toàn vào cảm giác.
8. Trục, khớp nối, ổ đỡ hoặc chiều quay đang có vấn đề
Nếu trước đây máy khuấy đều nhưng gần đây chất lượng giảm kèm theo rung hoặc tiếng kêu, cần kiểm tra phần cơ khí.
Các vị trí đáng chú ý gồm:
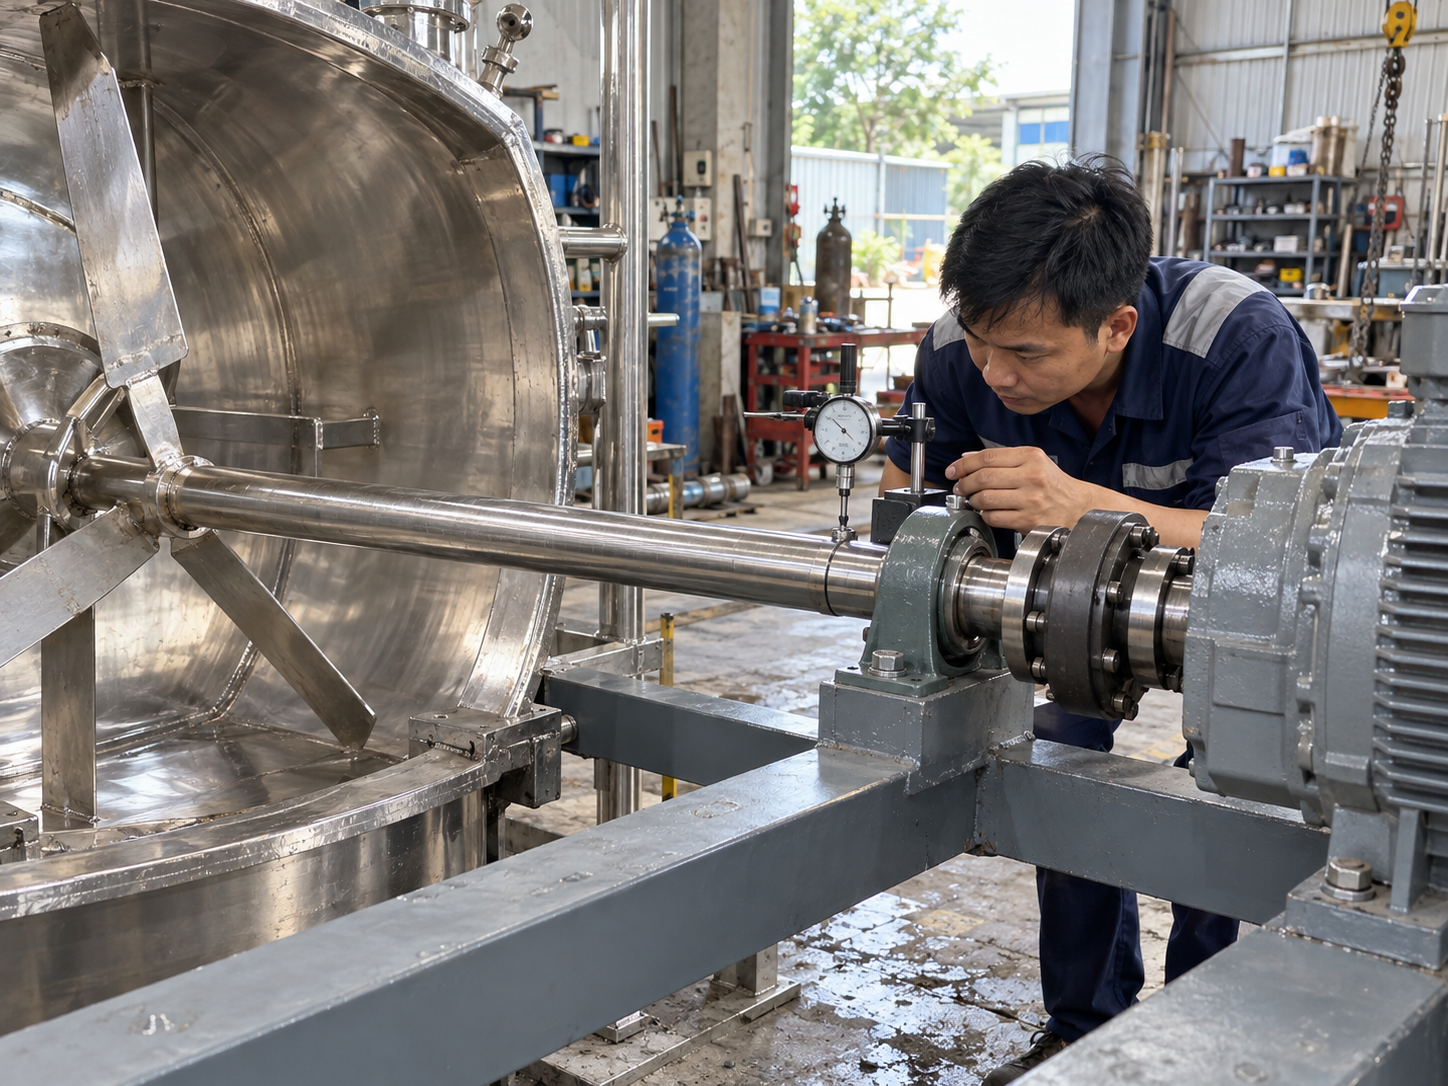
- Trục bị cong hoặc mất độ thẳng.
- Khớp nối bị lỏng, lệch tâm hoặc mòn.
- Cánh khuấy biến dạng, nứt hoặc bám nhiều nguyên liệu khô.
- Bu-lông giữ cánh bị lỏng.
- Ổ bi hoặc gối đỡ bị mòn.
- Khung máy hoặc vị trí gá bồn bị dịch chuyển.
- Motor quay sai chiều sau khi đấu lại điện.
- Dây đai trượt hoặc hộp giảm tốc có bất thường.
Trục lệch và cánh mất cân bằng không chỉ làm khuấy kém mà còn có thể gây rung, hỏng ổ đỡ và mất an toàn.
Khi nào phải dừng máy ngay?
Cần dừng máy và ngắt nguồn theo quy trình an toàn nếu xuất hiện:
- Rung tăng đột ngột.
- Tiếng va đập kim loại.
- Trục đảo mạnh hoặc cánh có nguy cơ chạm bồn.
- Mùi khét, motor quá nóng hoặc bảo vệ quá tải tác động.
- Khớp nối, bu-lông hoặc khung máy bị lỏng.
- Dây điện, tủ điện hoặc bộ truyền động có dấu hiệu bất thường.
Không đưa tay hoặc dụng cụ vào bồn khi máy còn đang quay. Không tự sửa chữa điện hoặc cơ khí nếu chưa được đào tạo và chưa cô lập nguồn năng lượng.
Quy trình kiểm tra máy khuấy không đều theo từng bước
Để tránh thay motor hoặc cánh khi chưa cần thiết, có thể kiểm tra theo thứ tự sau:
Bước 1: Ghi nhận hiện tượng
Xác định không đều về màu, độ nhớt, nồng độ, nhiệt độ hay độ mịn. Chụp hình, quay video và lưu lại thông số của mẻ.
Bước 2: Lấy mẫu tại nhiều vị trí
So sánh mẫu trên, giữa và dưới bồn. Nếu có thể, kiểm tra thêm mẫu đầu, giữa và cuối quá trình xả.
Bước 3: So sánh với mẻ đạt yêu cầu gần nhất
Kiểm tra nguyên liệu, khối lượng mẻ, nhiệt độ, thời gian, tốc độ và thứ tự nạp có thay đổi hay không.
Bước 4: Quan sát dòng chảy
Xem nguyên liệu có tuần hoàn toàn bồn hay chỉ quay gần cánh. Quan sát vùng thành, đáy và bề mặt.
Bước 5: Kiểm tra cánh và vị trí lắp
Đối chiếu loại cánh, đường kính, số tầng, chiều quay, mức ngập và khoảng cách với đáy.
Bước 6: Kiểm tra tải motor
Theo dõi dòng điện, nhiệt độ motor, tốc độ thực tế và cảnh báo trên biến tần. Việc đo kiểm điện phải do người có chuyên môn thực hiện.
Bước 7: Kiểm tra cơ khí khi máy đã dừng an toàn
Kiểm tra trục, khớp nối, ổ đỡ, bu-lông, cánh và khung máy.
Bước 8: Chỉ thay đổi một yếu tố mỗi lần
Thử điều chỉnh một thông số, lấy mẫu lại và ghi nhận kết quả. Nếu thay đồng thời tốc độ, thời gian, vị trí cánh và công thức, rất khó xác định nguyên nhân thực sự.
Bảng nhận biết nhanh nguyên nhân máy khuấy không đều
| Hiện tượng | Nguyên nhân nên kiểm tra trước |
|---|---|
| Bề mặt quay mạnh nhưng đáy vẫn lắng | Cánh đặt cao, cánh nhỏ, sai loại cánh hoặc thiếu mô-men |
| Chỉ vùng gần trục chuyển động | Đường kính cánh nhỏ hoặc bồn quá rộng |
| Nguyên liệu bám dày ở thành bồn | Dòng tuần hoàn yếu hoặc cần cánh vét thành |
| Bột nổi hoặc vón trên bề mặt | Nạp bột quá nhanh, sai trình tự hoặc vùng hút của cánh chưa phù hợp |
| Máy đạt khi mẻ nhỏ nhưng không đạt khi mẻ lớn | Vượt dung tích làm việc hoặc thiếu tầng cánh, công suất |
| Motor nóng, dòng điện cao | Tải quá lớn, nguyên liệu đặc, cánh quá lớn hoặc bộ truyền động có vấn đề |
| Sản phẩm đầu và cuối xả khác nhau | Lắng đáy, phân tầng hoặc thời điểm dừng khuấy chưa phù hợp |
| Máy rung kèm tiếng kêu | Trục cong, lệch tâm, cánh mất cân bằng hoặc ổ đỡ mòn |
Có nên thay motor lớn hơn khi máy khuấy không đều?
Không nên thay motor ngay khi chưa xác định nguyên nhân. Motor lớn hơn chỉ giải quyết được trường hợp hệ thống thật sự thiếu công suất hoặc mô-men.
Nếu sai cánh, cánh đặt sai vị trí, bồn không phù hợp hoặc quy trình nạp chưa đúng, tăng công suất có thể không cải thiện độ đồng đều.
Khi nâng công suất motor, cần kiểm tra đồng bộ:
- Khả năng chịu tải của trục và cánh.
- Độ cứng của khung máy.
- Khớp nối, ổ đỡ và hộp giảm tốc.
- Biến tần, dây dẫn và thiết bị bảo vệ.
- Khả năng chịu lực của bồn và vị trí gá máy.
Việc chỉ thay motor mà không đánh giá toàn hệ thống có thể làm phát sinh rung, cong trục hoặc quá tải các chi tiết còn lại.
Khi nào nên thay cánh khuấy?
Có thể cân nhắc thay hoặc thiết kế lại cánh khi:
- Loại cánh hiện tại không tạo đúng hướng dòng cần thiết.
- Cánh quá nhỏ so với bồn.
- Nguyên liệu đã thay đổi từ loãng sang đặc.
- Cần phân tán bột nhưng đang dùng cánh chỉ thiên về tuần hoàn.
- Bồn cao nhưng chỉ có một tầng cánh.
- Cần vét thành hoặc hạn chế nguyên liệu bám cháy.
- Cánh đã biến dạng, mòn hoặc mất cân bằng.
Không nên tự ý tăng đường kính hoặc lắp thêm tầng cánh. Mỗi thay đổi đều làm tải trên motor và trục tăng lên, cần được tính toán trước.
Thông tin cần gửi cho kỹ thuật khi yêu cầu hỗ trợ
Để kỹ thuật đánh giá nhanh tình trạng máy khuấy không đều, khách hàng nên cung cấp:
- Tên và trạng thái nguyên liệu.
- Dung tích thực tế mỗi mẻ.
- Độ nhớt hoặc video thể hiện độ chảy.
- Kích thước bồn: đường kính và chiều cao.
- Hình ảnh toàn bộ máy, motor, trục và cánh.
- Đường kính cánh, chiều dài trục và số tầng cánh.
- Công suất motor, tốc độ hoặc dải tần số đang chạy.
- Trình tự nạp và thời gian khuấy.
- Hiện tượng cụ thể ở phần trên, giữa và đáy bồn.
- Video máy đang vận hành nếu có thể quay từ vị trí an toàn.
Các thông tin này giúp phân biệt vấn đề đến từ máy, nguyên liệu, bồn chứa hay quy trình vận hành.
Tham khảo các dòng máy khuấy tại Á Châu
Tùy dung tích và loại nguyên liệu, khách hàng có thể tham khảo:
- Danh mục máy khuấy công nghiệp
- Danh mục máy khuấy trộn
- Máy khuấy điện
- Máy khuấy tốc độ cao
- Máy khuấy trộn hóa chất
- Máy khuấy công nghiệp 20–50 lít
- Máy khuấy công nghiệp 200 lít
- Máy khuấy công nghiệp 1.000 lít
- Máy khuấy công nghiệp 2.000 lít
- Máy khuấy công nghiệp AC-D-19
Nếu gặp tình trạng tương tự trong sản xuất sơn, có thể xem thêm bài Máy khuấy sơn không đều: Sai tốc độ hay cánh khuấy?.
Video tham khảo: Máy khuấy khí nén công nghiệp – Á Châu
Câu hỏi thường gặp
Vì sao máy khuấy quay rất nhanh nhưng nguyên liệu vẫn không đều?
Tốc độ cao có thể chỉ tạo chuyển động mạnh quanh cánh hoặc tạo phễu trên bề mặt. Nếu loại cánh, đường kính cánh và vị trí lắp không phù hợp, phần đáy và thành bồn vẫn có thể là vùng chết.
Khuấy lâu hơn có giúp nguyên liệu đồng đều không?
Có thể hiệu quả nếu nguyên nhân chỉ là thời gian chưa đủ. Tuy nhiên, khuấy lâu không khắc phục được cánh sai, motor thiếu mô-men, bột bị vón hoặc trục quay bất thường.
Một số nguyên liệu còn có thể tăng nhiệt hoặc cuốn khí khi khuấy quá lâu.
Máy khuấy đều với nước nhưng không đều với keo là do đâu?
Keo có độ nhớt và lực cản lớn hơn nước. Cấu hình dùng tốt cho nước có thể thiếu mô-men, sai loại cánh hoặc không tạo được dòng tuần hoàn khi chuyển sang keo.
Có nên gắn thêm tầng cánh cho trục khuấy không?
Chỉ nên thực hiện sau khi kiểm tra công suất motor, mô-men, đường kính trục và độ cứng của khung. Gắn thêm cánh làm tăng tải và có thể gây rung hoặc quá tải nếu hệ thống không được tính toán đồng bộ.
Làm sao biết nguyên liệu đã khuấy đều?
Nên lấy mẫu ở nhiều vị trí và so sánh theo tiêu chí đo được như màu, độ nhớt, tỷ trọng, pH hoặc hàm lượng chất rắn. Không nên chỉ quan sát bề mặt.
Khi nào cần liên hệ kỹ thuật?
Nên liên hệ khi máy rung, phát tiếng kêu, motor nóng hoặc quá tải; khi đã kiểm tra quy trình nhưng mẫu trên và dưới vẫn khác nhau; hoặc khi cần thay đổi cánh, motor hay dung tích mẻ.
Kết luận
Khi máy khuấy chạy nhưng nguyên liệu không đều, không nên vội tăng tốc hoặc thay motor. Hãy xác nhận hiện tượng bằng cách lấy mẫu, kiểm tra dung tích mẻ, kích thước bồn, loại và vị trí cánh, tải motor, tính chất nguyên liệu, trình tự nạp và tình trạng cơ khí.
Kiểm tra đúng thứ tự giúp doanh nghiệp tránh thay linh kiện không cần thiết, giảm thời gian dừng máy và tìm được giải pháp phù hợp với nguyên nhân thực tế.
Nếu cần tư vấn cấu hình hoặc kiểm tra máy đang sử dụng, khách hàng có thể gửi hình ảnh, video vận hành, kích thước bồn và thông tin nguyên liệu cho Á Châu.
- Hotline: 0902 804 600
- Website: maykhuayachau.net
- Liên hệ tư vấn: https://maykhuayachau.net/lien-he/