
01
Th10
Th10
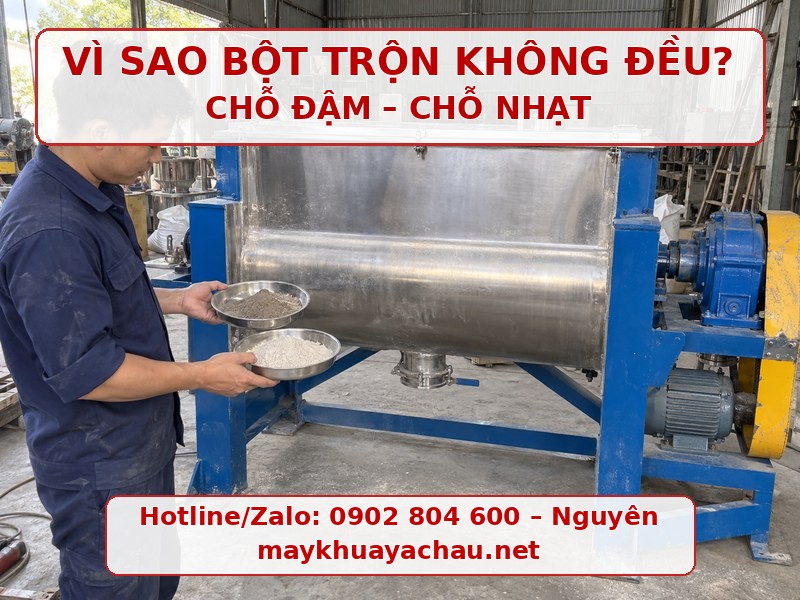
Tình trạng thành phẩm có chỗ đậm, chỗ nhạt là dấu hiệu dễ nhận biết của máy trộn bột không đều. Lỗi này thường xuất hiện khi trộn bột gia vị, bột thực phẩm, bột màu, bột hóa chất, phân bón, thức ăn chăn nuôi hoặc hỗn hợp có phụ gia chiếm tỷ lệ thấp.
Nhiều người cho rằng chỉ cần tăng thời gian hoặc tăng tốc độ là bột sẽ đều hơn. Tuy nhiên, nguyên nhân có thể nằm ở chênh lệch tỷ trọng, kích thước hạt, thứ tự nạp, tỷ lệ nạp, độ ẩm, kiểu cánh hoặc quá trình xả liệu. Nếu điều chỉnh sai, bột có thể nóng, vón, vỡ hạt hoặc tiếp tục phân tầng.
Vì vậy, trước khi kết luận máy yếu hoặc cần thay motor, nên kiểm tra toàn bộ quy trình từ khâu cân nguyên liệu đến khi đóng gói.
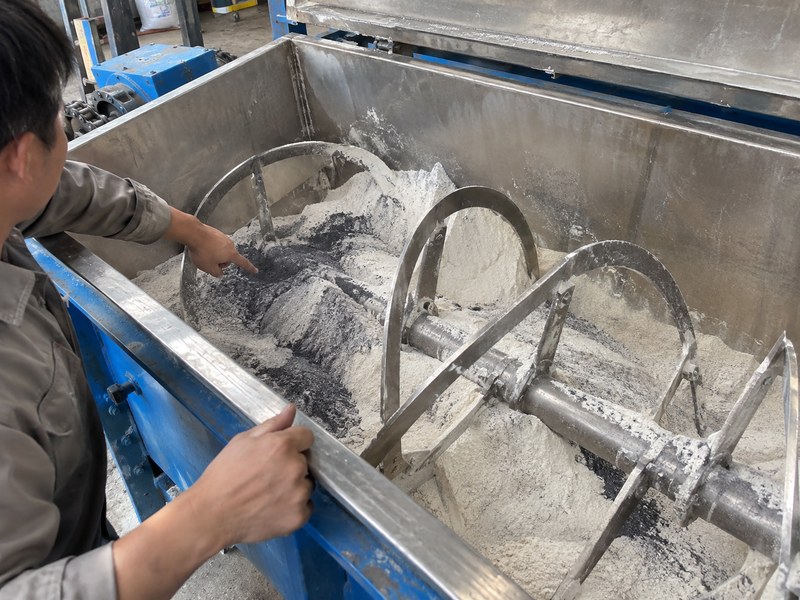
Dấu hiệu nhận biết hỗn hợp bột đang trộn không đều
Một mẻ bột chưa đồng đều có thể xuất hiện một hoặc nhiều biểu hiện:
- Màu thành phẩm không thống nhất, có vùng đậm và vùng nhạt.
- Mùi hoặc vị thay đổi giữa các mẫu lấy từ cùng một mẻ.
- Phụ gia hoặc hạt màu tập trung ở một số vị trí.
- Bột ở đầu quá trình xả khác với bột ở giữa hoặc cuối.
- Có cục vón, bột bám thành hoặc bám quanh trục và cánh.
- Sản phẩm đóng gói cùng mẻ nhưng chất lượng khác nhau.
- Mẻ đầu đạt yêu cầu nhưng những mẻ sau lại sai lệch.
Quan sát bằng mắt chỉ phù hợp với hỗn hợp có màu khác biệt rõ. Với phụ gia ít, bột cùng màu hoặc yêu cầu chất lượng cao, cần có phương pháp lấy mẫu và kiểm tra phù hợp.
9 nguyên nhân khiến máy trộn bột không đều
1. Nguyên liệu chênh lệch tỷ trọng quá lớn
Thành phần nặng thường có xu hướng đi xuống, còn bột nhẹ dễ nổi lên hoặc bị cuốn theo bụi. Nếu máy không tạo được dòng đảo phù hợp, hỗn hợp có thể phân tầng ngay trong lúc trộn.
Ví dụ, một công thức gồm bột nền nhẹ, hạt khoáng nặng và phụ gia màu mịn sẽ khó trộn hơn công thức chỉ gồm các loại bột có đặc tính gần giống nhau.
Khi đặt máy, khách hàng nên cung cấp tỷ trọng hoặc mẫu thực tế của những thành phần chính để kỹ thuật lựa chọn kiểu cánh và cơ chế trộn.
2. Kích thước và hình dạng hạt khác nhau
Bột mịn có thể lọt qua khe giữa các hạt lớn rồi tập trung ở đáy. Hạt tròn, hạt dài và hạt dẹt cũng có khả năng di chuyển khác nhau.
Nếu chênh lệch kích thước quá lớn, hỗn hợp có thể vừa trộn xong đã bắt đầu tách lớp khi rung, xả hoặc vận chuyển.
3. Đổ phụ gia hoặc bột màu tập trung vào một điểm
Đây là nguyên nhân phổ biến gây hiện tượng chỗ đậm, chỗ nhạt. Khi lượng phụ gia rất nhỏ nhưng được đổ thành một đống, cánh trộn phải mất nhiều thời gian mới kéo phụ gia ra toàn bộ buồng máy.
Nếu phụ gia bị ẩm hoặc bám dính, phần tập trung này có thể tạo thành cục và không phân tán hết.
4. Không trộn sơ bộ thành phần có tỷ lệ thấp
Với chất tạo màu, hương liệu, vitamin hoặc phụ gia chiếm tỷ lệ nhỏ, đổ trực tiếp vào cả mẻ lớn có thể làm tăng nguy cơ sai lệch.
Một cách thường được cân nhắc là trộn sơ bộ phụ gia với một phần nguyên liệu nền. Sau khi hỗn hợp nhỏ tương đối đều mới đưa vào mẻ chính và phân bố ở nhiều vị trí.
Quy trình cụ thể phải được thử theo công thức thực tế, không nên áp dụng một tỷ lệ cố định cho mọi nguyên liệu.
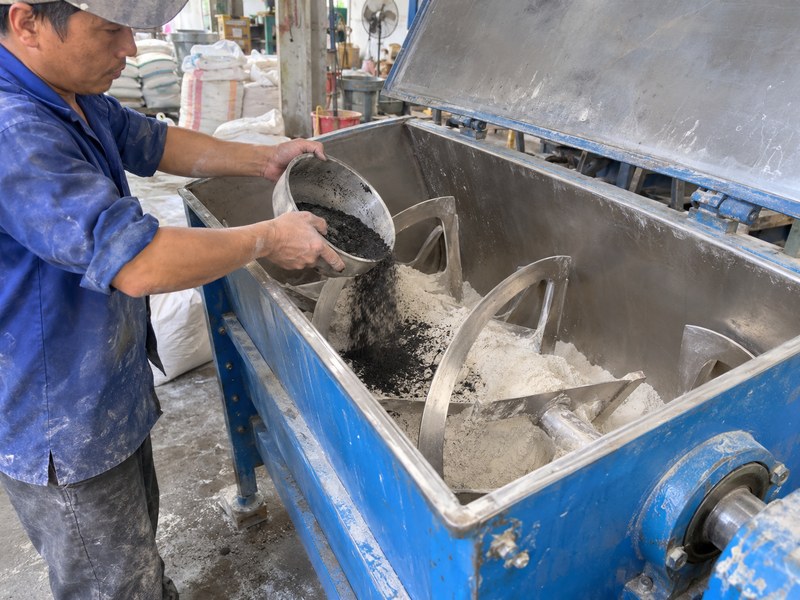
5. Nạp quá ít hoặc quá đầy
Dung tích toàn phần của buồng máy không đồng nghĩa với dung tích làm việc.
Nếu nạp quá ít, cánh có thể không tiếp xúc đủ với lớp nguyên liệu. Nếu nạp quá đầy, bột không còn khoảng trống để đảo và tuần hoàn. Khi đó motor tăng tải nhưng độ đồng đều chưa chắc được cải thiện.
Mức nạp phù hợp phụ thuộc vào hình dạng buồng, loại cánh, tỷ trọng và khả năng chảy của bột.
6. Thứ tự nạp nguyên liệu chưa phù hợp
Đưa nguyên liệu vào máy không đúng thứ tự có thể tạo lớp bột khó phá vỡ. Thành phần nặng tập trung dưới đáy, bột nhẹ nằm phía trên hoặc phụ gia mắc ở vùng không có dòng đảo mạnh.
Trình tự nạp nên được thử nghiệm và ghi lại cho từng công thức. Khi đã xác định được quy trình ổn định, người vận hành nên tuân thủ cùng một thứ tự giữa các mẻ.
7. Thời gian hoặc tốc độ trộn chưa phù hợp
Trộn quá ngắn có thể khiến nguyên liệu chưa kịp phân bố. Ngược lại, trộn quá lâu hoặc quá nhanh chưa chắc tốt hơn, vì hỗn hợp có thể nóng, hạt bị vỡ hoặc tái phân tầng.
Không nên tự tăng tốc độ khi chưa kiểm tra tải motor, trục, hộp giảm tốc và giới hạn thiết kế của máy. Thời gian phù hợp nên được xác định bằng quá trình chạy thử và lấy mẫu.
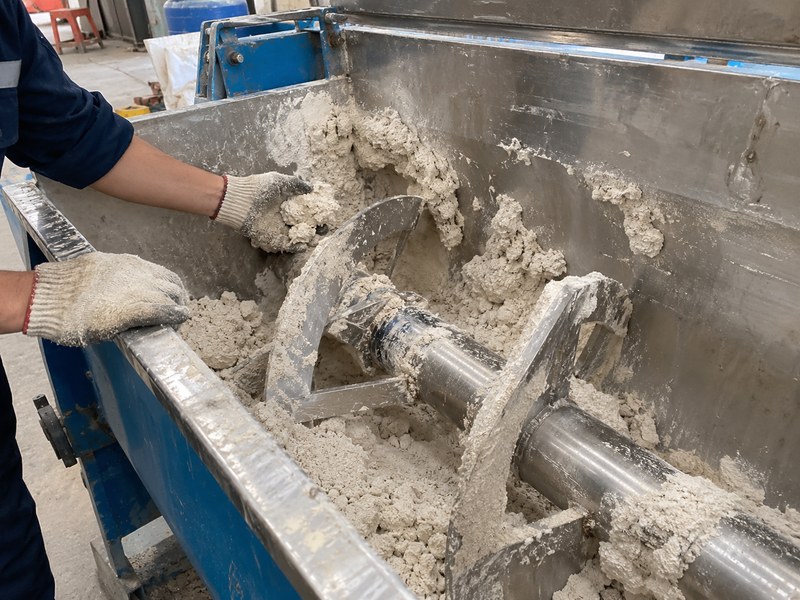
8. Bột bị ẩm, vón hoặc bám thành
Bột hút ẩm có thể kết thành cục, bám vào thành thùng, trục hoặc mặt sau cánh. Những vị trí này trở thành vùng lưu nguyên liệu, khiến màu và thành phần của mẻ không đồng đều.
Cần kiểm tra:
- Nguyên liệu có bị ẩm trước khi nạp không.
- Cục bột có được rây hoặc xử lý trước không.
- Thành thùng và cánh có bám nguyên liệu từ mẻ trước không.
- Phớt và hai đầu trục có giữ lại bột không.
- Cửa xả có tồn dư nguyên liệu cũ không.
9. Phân tầng trong lúc xả và vận chuyển
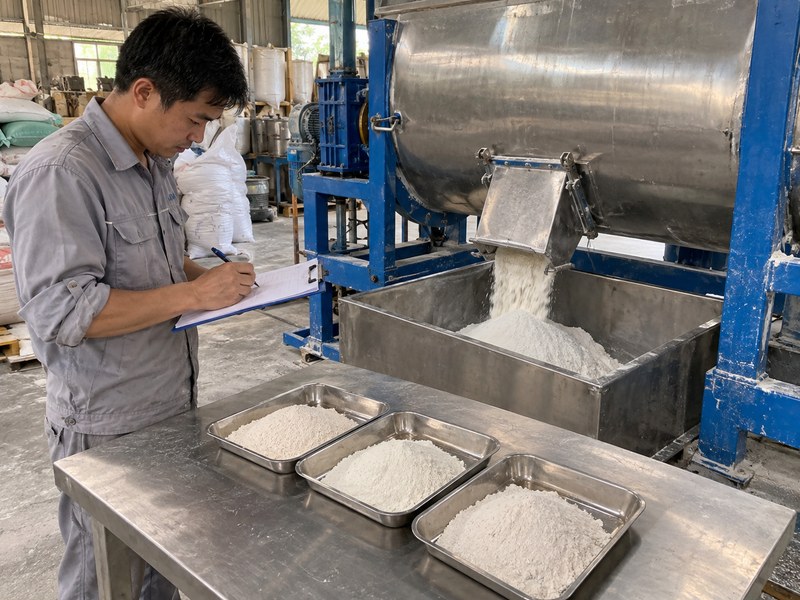
Có trường hợp bột đã tương đối đều trong buồng nhưng bị phân tầng khi xả. Bột rơi từ độ cao lớn, rung trong vít tải, đi qua nhiều phễu hoặc chờ quá lâu trước khi đóng gói đều có thể làm các hạt tách lại theo trọng lượng và kích thước.
Vì vậy, cần lấy mẫu ở đầu, giữa và cuối quá trình xả thay vì chỉ kiểm tra một mẫu trong buồng trộn.
Máy có lỗi hay quy trình trộn có lỗi?
| Hiện tượng | Nguyên nhân nên kiểm tra trước |
|---|---|
| Chỗ đậm tập trung thành mảng | Cách cho phụ gia, độ ẩm và bước trộn sơ bộ |
| Bột đầu xả đậm, cuối xả nhạt | Phân tầng trong buồng hoặc trong quá trình xả |
| Bột bám quanh trục và thành | Độ ẩm, khe hở cánh, vệ sinh và vùng chết |
| Mẻ nào cũng sai theo cùng một kiểu | Thiết kế cánh, mức nạp hoặc trình tự nạp |
| Có mẻ đều, có mẻ không đều | Sai số cân, thao tác nạp hoặc thời gian vận hành |
| Motor tăng tải, bột vẫn không đảo | Nạp quá đầy, bột vón hoặc cánh chưa phù hợp |
| Hạt bị vỡ sau khi trộn | Tốc độ, thời gian hoặc cơ chế trộn quá mạnh |
Không nên thay motor hoặc làm cánh lớn hơn ngay khi chưa xác định nguyên nhân. Cánh lớn hơn có thể làm tăng tải lên trục, hộp giảm tốc và motor.
Cách kiểm tra độ đồng đều của một mẻ bột
Bước 1: Kiểm tra công thức và khâu cân
Đối chiếu lượng nguyên liệu thực tế với phiếu công thức. Chỉ một thành phần cân sai cũng có thể làm thành phẩm đậm hoặc nhạt, dù máy vẫn hoạt động bình thường.
Bước 2: Ghi lại thứ tự nạp
Ghi rõ thành phần nào được đưa vào trước, thành phần nào đưa vào sau và phụ gia được đổ ở vị trí nào. Điều này giúp so sánh giữa mẻ đạt và mẻ chưa đạt.
Bước 3: Kiểm tra tình trạng nguyên liệu
Quan sát độ ẩm, cục vón, độ mịn và sự chênh lệch kích thước hạt. Không nên cố dùng thời gian trộn để xử lý nguyên liệu đã vón cứng.
Bước 4: Lấy mẫu ở nhiều vị trí
Chỉ lấy mẫu khi máy đã dừng và được đảm bảo an toàn. Tùy kết cấu máy, có thể kiểm tra các vị trí trên, giữa, đáy hoặc hai đầu buồng trộn.
Trong quá trình xả, nên lấy ít nhất các mẫu ở đầu, giữa và cuối dòng sản phẩm để phát hiện hiện tượng phân tầng.
Bước 5: So sánh theo chỉ tiêu phù hợp
Với bột màu có thể quan sát bước đầu bằng mắt dưới cùng điều kiện ánh sáng. Với thực phẩm, hóa chất hoặc sản phẩm có phụ gia ít, nên kiểm tra theo chỉ tiêu của công thức.
Bước 6: Chỉ thay đổi một yếu tố mỗi lần
Nếu thay đồng thời tốc độ, thời gian, mức nạp và thứ tự nạp, sẽ khó biết yếu tố nào tạo ra cải thiện. Nên thay từng yếu tố, ghi lại kết quả và so sánh giữa các mẻ.
Cách hạn chế tình trạng bột chỗ đậm chỗ nhạt
- Sàng hoặc phá cục trước khi đưa bột vào máy.
- Cân chính xác từng thành phần.
- Trộn sơ bộ phụ gia có tỷ lệ thấp khi phù hợp.
- Phân bố phụ gia ở nhiều vị trí thay vì đổ thành một đống.
- Duy trì mức nạp trong phạm vi làm việc của máy.
- Chuẩn hóa thứ tự nạp cho từng công thức.
- Xác định thời gian bằng lấy mẫu, không chỉ dựa vào cảm giác.
- Vệ sinh thành thùng, cánh, trục, phớt và cửa xả.
- Kiểm tra cánh có cong, mòn, lỏng hoặc sai khoảng hở không.
- Hạn chế độ rơi và rung không cần thiết sau khi xả.
- Lưu lại thông số của những mẻ đạt để làm quy trình chuẩn.
Tham khảo video Máy trộn bột giặt, bột hóa chất – Cơ Khí Á Châu
Khi nào nên kiểm tra lại cánh trộn và máy?
Nên nhờ kỹ thuật kiểm tra khi:
- Máy từng trộn đều nhưng gần đây chất lượng giảm.
- Xuất hiện tiếng động, rung hoặc tải motor bất thường.
- Bột thường xuyên còn lại ở một vùng cố định.
- Cánh bị cong, mòn, lỏng hoặc biến dạng.
- Đã chuẩn hóa công thức và thao tác nhưng các mẫu vẫn sai lệch.
- Doanh nghiệp thay đổi nguyên liệu hoặc tăng khối lượng mỗi mẻ.
Không tự hàn thêm cánh, tăng đường kính cánh hoặc tăng tốc độ khi chưa đánh giá tải của motor, trục và hộp giảm tốc.
Sản phẩm máy trộn bột Á Châu có thể tham khảo
1. Máy trộn bột công nghiệp
Dòng máy phù hợp để tham khảo khi doanh nghiệp cần trộn bột ở quy mô sản xuất và muốn lựa chọn kết cấu theo nguyên liệu, khối lượng mỗi mẻ, phương pháp nạp và xả.
Xem sản phẩm: Máy trộn bột công nghiệp Á Châu

2. Máy trộn bột gia vị 50 kg
Đây là sản phẩm tham khảo cho cơ sở cần trộn gia vị hoặc hỗn hợp bột ở quy mô vừa. Cấu hình thực tế cần được đối chiếu với tỷ trọng, độ ẩm và công thức của khách hàng.
Xem sản phẩm: Máy trộn bột gia vị 50 kg

Xem thêm: Danh mục máy trộn bột khô Á Châu
Tham khảo video: Máy trộn bột gia vị khô – Cơ Khí Á Châu
Thông tin khách cần gửi để kỹ thuật kiểm tra
- Tên và hình ảnh từng nguyên liệu.
- Tỷ lệ từng thành phần trong công thức.
- Khối lượng một mẻ.
- Tỷ trọng hoặc thể tích nguyên liệu nếu có.
- Độ ẩm và khả năng vón.
- Thành phần có tỷ lệ nhỏ nhất.
- Thứ tự nạp đang sử dụng.
- Thời gian và tốc độ đang vận hành.
- Hình ảnh cánh, buồng trộn và cửa xả.
- Ảnh hoặc mẫu thành phẩm ở đầu, giữa và cuối quá trình xả.
Câu hỏi thường gặp
Máy trộn bột không đều có phải do motor yếu không?
Chưa chắc. Motor chỉ là một phần của hệ thống. Bột không đều còn có thể do tỷ trọng, kích thước hạt, mức nạp, trình tự nạp, cánh trộn hoặc phân tầng khi xả.
Có nên tăng thời gian trộn ngay không?
Không nên tăng tùy ý. Trước tiên cần lấy mẫu để xem hỗn hợp chưa đủ thời gian hay đã bị tái phân tầng. Trộn quá lâu có thể làm bột nóng hoặc hạt bị vỡ.
Vì sao cùng một máy nhưng có mẻ đều, có mẻ không?
Nên kiểm tra sai số cân, tình trạng nguyên liệu, thứ tự nạp, mức nạp và thao tác của người vận hành. Nếu lỗi không lặp lại theo một dạng cố định, quy trình thường là yếu tố cần xem trước.
Bột màu chiếm tỷ lệ rất thấp thì làm sao trộn đều?
Có thể cân nhắc trộn sơ bộ bột màu với một phần nguyên liệu nền, sau đó phân bố hỗn hợp này vào mẻ chính. Cách làm cần được thử và kiểm tra theo công thức thực tế.
Máy trộn xong đều nhưng đóng gói vẫn đậm nhạt do đâu?
Hỗn hợp có thể bị phân tầng trong lúc xả, qua vít tải, qua phễu hoặc trong thời gian chờ đóng gói. Nên lấy mẫu ở nhiều thời điểm trong quá trình xả.
Kết luận
Khi gặp tình trạng máy trộn bột không đều, không nên chỉ tăng tốc độ hoặc kéo dài thời gian. Cần kiểm tra lần lượt công thức, sai số cân, tỷ trọng, kích thước hạt, độ ẩm, cách nạp, mức nạp, cánh trộn và quá trình xả.
Cơ Khí Á Châu nhận tư vấn máy trộn bột theo nguyên liệu và nhu cầu thực tế. Khách hàng nên gửi mẫu hoặc video nguyên liệu, khối lượng mỗi mẻ, tỷ lệ phụ gia và hình ảnh hiện trạng để kỹ thuật đánh giá trước khi đề xuất cấu hình.
- Hotline/Zalo: 0902 804 600 – Nguyên
- Website: https://maykhuayachau.net/
- Danh mục: Máy trộn bột khô Á Châu
- YouTube: MÁY KHUẤY – BỒN KHUẤY Á CHÂU