
28
Th10
Th10
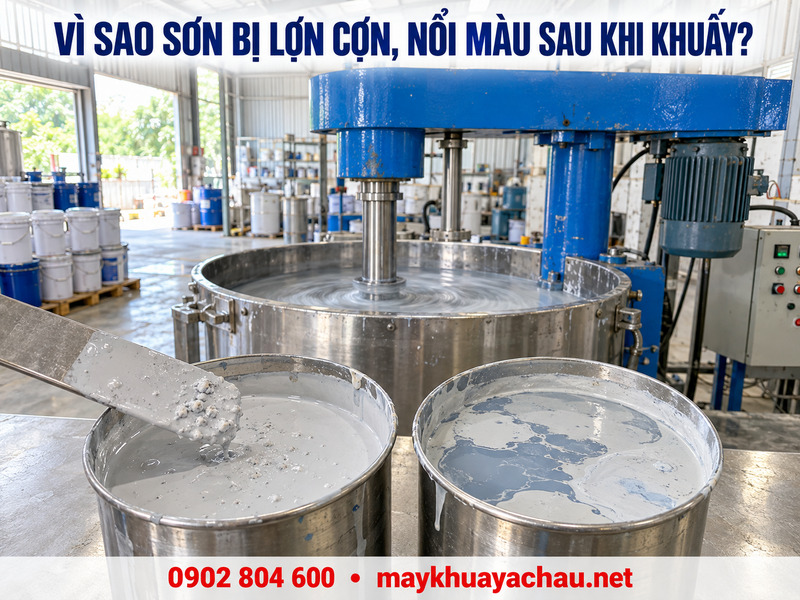
Sơn bị lợn cợn sau khi khuấy là tình trạng thường gặp trong quá trình phối trộn và phân tán sơn. Bề mặt sơn có thể xuất hiện các hạt nhỏ, cụm bột chưa tan, cặn mềm hoặc những vùng màu không đồng nhất dù máy đã hoạt động đủ thời gian theo quy trình cũ.
Một số mẻ sơn nhìn tương đối mịn trong bồn nhưng sau khi kéo màng hoặc thi công lại xuất hiện vùng đậm, vùng nhạt, vệt màu hoặc hiện tượng màu nổi lên bề mặt. Nhiều người xử lý bằng cách tăng thời gian khuấy hoặc tăng tốc độ motor, nhưng biện pháp này không phải lúc nào cũng hiệu quả.
Lợn cợn có thể phát sinh từ khả năng thấm ướt pigment, mức độ phá cụm hạt, thứ tự nạp nguyên liệu, độ nhớt, phụ gia phân tán, cánh khuấy hoặc tạp chất khô trong bồn. Nổi màu lại thường liên quan đến sự ổn định của hệ pigment, độ tương hợp giữa paste màu và sơn nền hoặc sự dịch chuyển của pigment trong lúc màng sơn khô.
Vì vậy, cần phân biệt đúng biểu hiện trước khi quyết định khuấy thêm, lọc lại, thay đổi phụ gia hay điều chỉnh máy.
Phân biệt sơn bị lợn cợn và sơn bị nổi màu sau khi khuấy
Trong thực tế sản xuất, “lợn cợn” và “nổi màu” thường được dùng chung để mô tả một mẻ sơn không đồng nhất. Tuy nhiên, đây là hai nhóm hiện tượng khác nhau và cần phương pháp kiểm tra khác nhau.
Sơn bị lợn cợn thường liên quan trực tiếp đến sự hiện diện của các hạt hoặc cụm hạt có kích thước lớn hơn yêu cầu. Người vận hành có thể nhìn thấy hoặc cảm nhận được các hạt này khi kéo sơn bằng dao, miết sơn giữa hai bề mặt hoặc kiểm tra bằng thước đo độ mịn.
Sơn bị nổi màu không nhất thiết có hạt lớn. Sơn có thể mịn nhưng các pigment khác nhau không được duy trì ở trạng thái phân bố ổn định. Khi để yên, kéo màng hoặc trong quá trình khô, một nhóm pigment có thể di chuyển khác với nhóm còn lại, làm màu trên bề mặt thay đổi.
Cũng cần phân biệt giữa:
- Màu tách ngay trong thùng sơn khi để yên.
- Màu không đồng nhất sau khi kéo màng.
- Màu thay đổi trong quá trình màng sơn khô.
- Màu khác nhau giữa vùng được chà và vùng không chà.
- Cặn hạt xuất hiện nhưng màu vẫn đồng đều.
Việc xác định đúng thời điểm lỗi xuất hiện sẽ giúp khoanh vùng nguyên nhân nhanh hơn.
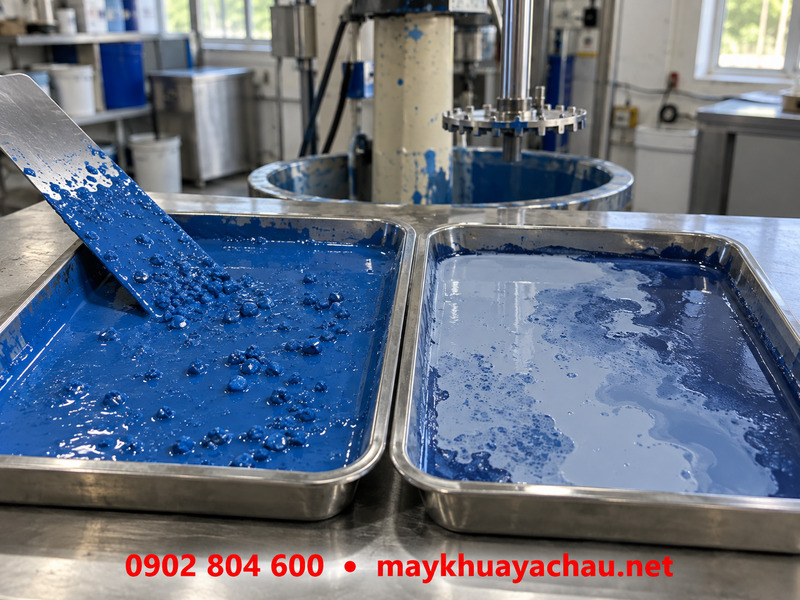
Sơn bị lợn cợn biểu hiện như thế nào?
Sơn bị lợn cợn có thể biểu hiện dưới nhiều dạng:
- Hạt nhỏ nhìn thấy trên dao kéo sơn.
- Cụm bột mềm, có thể miết vỡ bằng tay.
- Hạt cứng, không thể miết vỡ.
- Màng sơn xuất hiện điểm sần hoặc đường kéo không mịn.
- Sơn qua lưới lọc để lại nhiều cặn.
- Độ mịn giữa các mẫu lấy ở đầu, giữa và cuối bồn khác nhau.
- Cặn xuất hiện trở lại sau một thời gian lưu kho.
Cảm giác “lợn cợn” chưa đủ để kết luận nguyên nhân. Cần kiểm tra tính chất của hạt:
Nếu hạt mềm và dễ miết vỡ: có thể là cụm pigment hoặc chất độn chưa được thấm ướt, chưa được phá vỡ hoàn toàn hoặc đã tái kết tụ.
Nếu hạt cứng và có hình dạng không đồng đều: cần nghĩ đến màng sơn khô, nhựa đóng cục, nguyên liệu nhiễm tạp hoặc cặn bám trong bồn và đường ống.
Nếu hạt có tính đàn hồi hoặc dạng gel: có thể liên quan đến sự không tương hợp của nhựa, dung môi, phụ gia hoặc phản ứng cục bộ giữa các thành phần.
Nếu hạt chỉ xuất hiện sau khi để sơn một thời gian: cần kiểm tra khả năng ổn định phân tán, điều kiện lưu kho và sự thay đổi pH hoặc độ nhớt.
Không nên thấy lợn cợn rồi lập tức tăng tốc độ máy. Nếu hạt là màng sơn khô hoặc gel do không tương hợp, khuấy mạnh hơn có thể không xử lý được và còn làm các mảnh cặn phân bố khắp mẻ.
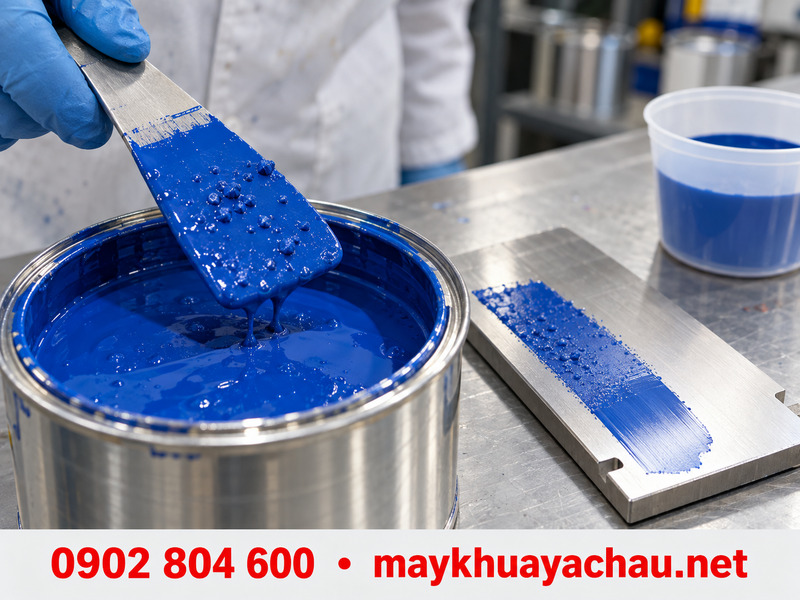
Sơn bị nổi màu biểu hiện như thế nào?
“Nổi màu” là cách gọi thực tế của nhiều hiện tượng tách hoặc phân bố màu không đồng nhất. Biểu hiện thường gặp gồm:
- Màu đậm hoặc nhạt hơn dự kiến ở bề mặt.
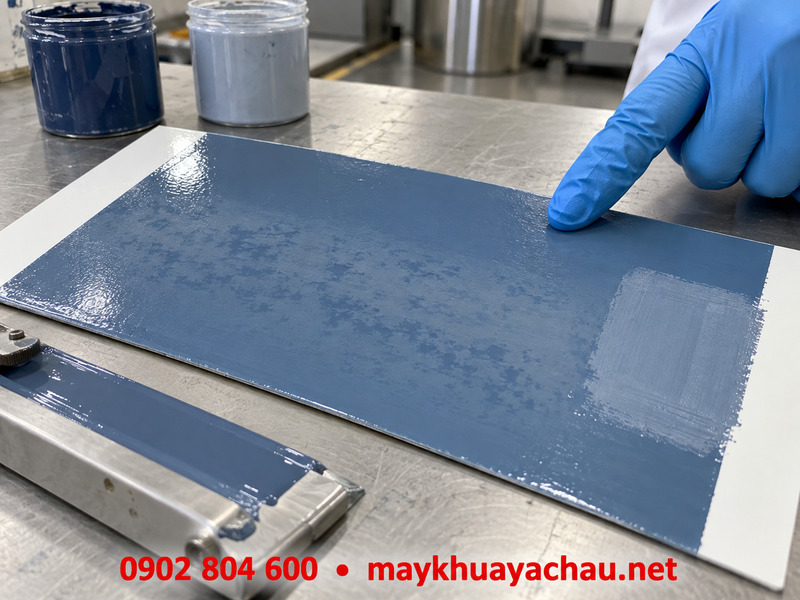
- Màng sơn xuất hiện các mảng hoặc vệt màu khác nhau.
- Màu sau khi khuấy đúng nhưng thay đổi khi để yên.
- Vùng sơn được chà có màu khác vùng không chà.
- Hai loại pigment trong cùng công thức không duy trì được sự phân bố đồng đều.
- Paste màu ổn định khi đứng riêng nhưng bị tách khi cho vào sơn nền.
Trong hệ sơn có từ hai loại pigment trở lên, các pigment có thể khác nhau về kích thước hạt, tỷ trọng, đặc tính bề mặt và mức độ tương hợp với nhựa. Nếu chúng không được thấm ướt và ổn định phù hợp, khả năng di chuyển của từng loại pigment sẽ khác nhau.
Trong quá trình màng sơn khô, sự bay hơi của nước hoặc dung môi có thể tạo ra chênh lệch nhiệt độ, tỷ trọng và sức căng bề mặt. Những dòng chuyển động nhỏ trong màng sơn có thể mang các loại pigment theo các hướng khác nhau. Kết quả là bề mặt xuất hiện vùng màu hoặc màu tổng thể khác với màu mong muốn.
Một cách kiểm tra thực tế là phép thử chà màu:
- Kéo một lớp sơn ướt lên tấm thử.
- Khi màng còn ướt, chà nhẹ một vùng nhỏ bằng ngón tay có găng hoặc dụng cụ phù hợp.
- Chờ màng ổn định theo quy trình thử.
- So sánh vùng được chà với vùng xung quanh.
Nếu hai vùng có chênh lệch màu rõ, có khả năng hệ pigment chưa ổn định hoặc đang có hiện tượng tách pigment. Tuy nhiên, phép thử này chỉ giúp nhận biết hiện tượng; để xác định nguyên nhân vẫn phải kiểm tra công thức và quy trình phân tán.
Chín nguyên nhân khiến sơn bị lợn cợn, nổi màu sau khi khuấy
Nguyên nhân 1: Bột được nạp quá nhanh, chưa kịp thấm ướt
Pigment và chất độn không tự động “tan” vào chất lỏng như đường tan trong nước. Quá trình đầu tiên là chất lỏng phải tiếp xúc và thay thế lớp không khí trên bề mặt hạt.
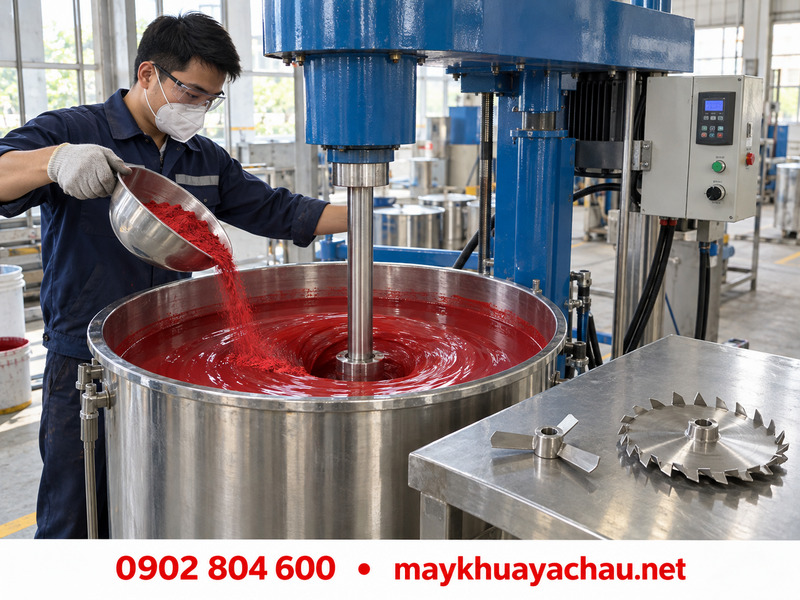
Nếu đổ bột quá nhanh, bề mặt ngoài của cụm bột có thể ướt trước và tạo thành một lớp bao quanh phần bột khô bên trong. Các “túi bột” này tiếp tục chạy trong bồn nhưng rất khó phá vỡ nếu dòng nguyên liệu không đi qua vùng lực cắt.
Dấu hiệu thường gặp:
- Bột nổi thành đảo trên bề mặt.
- Bột bám vào thành bồn phía trên mức chất lỏng.
- Cụm hạt mềm, bên trong có bột khô.
- Mẻ nhỏ đạt nhưng mẻ lớn bị lợn cợn do tốc độ nạp bột tăng.
Nên nạp bột từ từ vào vùng nguyên liệu đang tuần hoàn, tránh đổ thành khối lớn. Trình tự nạp cần được xác định theo công thức, không nên áp dụng một thứ tự chung cho tất cả loại sơn.
Nguyên nhân 2: Cánh khuấy chỉ đảo trộn nhưng không tạo đủ lực phân tán
Cánh chân vịt, cánh mái chèo hoặc cánh khuấy chậm có thể tạo dòng lưu chuyển tốt nhưng chưa chắc đủ lực cắt để phá cụm pigment.
Đối với công đoạn phân tán pigment, cánh đĩa răng cưa thường được sử dụng để tạo vận tốc đầu cánh và vùng lực cắt. Cánh phải làm cho nguyên liệu liên tục đi qua vùng phân tán thay vì chỉ quay tròn theo cánh.
Nếu dùng sai loại cánh:
- Bột có thể được phân bố khắp bồn nhưng vẫn còn cụm lớn.
- Sơn nhìn đều bằng mắt nhưng độ mịn không đạt.
- Khuấy lâu hơn chỉ làm nóng nguyên liệu mà không cải thiện rõ độ mịn.
Cần phân biệt mục tiêu “trộn đều” và mục tiêu “phân tán”. Hai công đoạn có thể cần cấu hình cánh và tốc độ khác nhau.
Nguyên nhân 3: Tốc độ hoặc vận tốc đầu cánh chưa phù hợp
Số vòng quay không phải thông số duy nhất quyết định hiệu quả phân tán. Vận tốc đầu cánh còn phụ thuộc vào đường kính cánh:
Vận tốc đầu cánh = π × đường kính cánh × số vòng quay ÷ 60
Một cánh nhỏ dù quay nhanh vẫn có thể chưa tạo đủ vùng tác động cho mẻ lớn. Ngược lại, tăng đường kính cánh mà không kiểm tra công suất có thể làm motor quá tải, trục rung hoặc biến tần báo lỗi.
Tốc độ quá thấp khiến cụm bột không được phá vỡ hiệu quả. Tốc độ quá cao lại có thể:
- Hút nhiều không khí vào sơn.
- Tạo bọt.
- Làm nhiệt độ tăng nhanh.
- Gây bắn nguyên liệu.
- Làm trục rung.
- Phá vỡ cấu trúc của một số chất làm đặc nhạy lực cắt.
Do đó, cần xác định dải tốc độ phù hợp theo loại cánh, đường kính cánh, độ nhớt và dung tích mẻ.
Nguyên nhân 4: Độ nhớt ở giai đoạn phân tán quá thấp hoặc quá cao
Độ nhớt ảnh hưởng trực tiếp đến khả năng truyền lực từ cánh vào nguyên liệu.
Nếu hỗn hợp quá loãng, dòng có thể quay mạnh nhưng lực tác động lên cụm pigment chưa chắc đạt hiệu quả mong muốn. Phễu xoáy sâu còn có thể hút không khí vào mẻ.
Nếu hỗn hợp quá đặc, nguyên liệu không tuần hoàn được trên toàn bồn. Vùng gần cánh chuyển động mạnh nhưng bột ở thành và đáy không đi qua vùng lực cắt.
Một quy trình phù hợp cần tạo được sự cân bằng:
- Đủ lỏng để nguyên liệu tuần hoàn.
- Đủ độ nhớt để truyền lực cắt.
- Không tạo phễu xoáy hút khí quá sâu.
- Không khiến motor vận hành quá tải.
Không nên tự ý thêm nước hoặc dung môi để giảm tải máy. Thao tác này có thể làm thay đổi hàm lượng rắn, độ phủ, thời gian khô và tính chất màng sơn.
Nguyên nhân 5: Đường kính và vị trí cánh không phù hợp với bồn
Hiệu quả phân tán phụ thuộc vào mối quan hệ giữa cánh và bồn, không chỉ phụ thuộc motor.
Những lỗi thường gặp gồm:
- Cánh quá nhỏ so với đường kính bồn.
- Cánh đặt quá cao nên đáy bồn không lưu chuyển.
- Cánh đặt quá thấp làm nguyên liệu khó tuần hoàn hoặc tăng tải.
- Mức nguyên liệu thay đổi nhưng vị trí cánh không được điều chỉnh.
- Bồn quá rộng hoặc quá cao so với vùng tác động của cánh.
- Cánh đặt đúng tâm làm toàn bộ khối sơn quay theo một vòng mà thiếu trao đổi theo phương đứng.
- Thành bồn có góc chết hoặc đáy bồn giữ lại bột.
Một số nhà sản xuất máy phân tán sử dụng đường kính cánh khoảng một phần ba đường kính bồn và vị trí cánh cách đáy theo tỷ lệ của đường kính cánh như điểm tham khảo ban đầu. Tuy nhiên, đây không phải công thức áp dụng cứng cho mọi loại sơn. Thiết kế thực tế phải xét thêm độ nhớt, dung tích và hình dạng bồn.
Nguyên nhân 6: Thời gian, nhiệt độ hoặc trình tự phối liệu chưa phù hợp
Khuấy chưa đủ thời gian có thể khiến quá trình thấm ướt và phá cụm chưa hoàn tất. Nhưng khuấy quá lâu cũng không đảm bảo độ mịn tiếp tục tăng.
Sau một giai đoạn nhất định, năng lượng bổ sung có thể chủ yếu chuyển thành nhiệt. Nhiệt độ tăng làm thay đổi độ nhớt, tốc độ bay hơi và hoạt động của phụ gia. Nếu sơn chứa thành phần nhạy nhiệt, chất lượng mẻ còn có thể giảm.
Trình tự nạp sai cũng tạo lợn cợn:
- Cho chất làm đặc quá sớm làm hỗn hợp đặc trước khi pigment được phân tán.
- Cho toàn bộ bột cùng lúc làm quá tải vùng khuấy.
- Thêm nhựa hoặc phụ gia không đúng giai đoạn gây gel cục bộ.
- Thêm paste màu vào sơn nền chưa ổn định.
- Không kiểm soát thời gian giữa các bước.
Cần lưu lại thời gian, tốc độ, nhiệt độ và thứ tự nạp của từng mẻ để so sánh khi có sự cố.
Nguyên nhân 7: Phụ gia thấm ướt, phân tán hoặc pH chưa phù hợp
Phụ gia phân tán có ba nhiệm vụ quan trọng:
- Hỗ trợ chất lỏng thấm ướt bề mặt pigment.
- Giúp cụm hạt dễ được phá vỡ hơn.
- Ổn định các hạt sau phân tán, hạn chế tái kết tụ.
Nếu chọn sai phụ gia, dùng không đúng cách hoặc phụ gia không tương hợp với nhựa, pigment có thể phân tán tạm thời nhưng sau đó kết tụ trở lại.
Trong sơn nước, pH còn có thể ảnh hưởng đến trạng thái của nhựa, chất làm đặc và phụ gia. Tuy nhiên, không nên điều chỉnh pH hoặc tăng lượng phụ gia theo cảm tính. Việc bổ sung quá mức có thể làm thay đổi độ nhớt, khả năng chống nước, độ bóng, bọt hoặc độ bền màng.
Cần thử nghiệm ở quy mô nhỏ và đối chiếu tài liệu kỹ thuật của nhà cung cấp nguyên liệu.
Nguyên nhân 8: Paste màu không tương hợp với sơn nền hoặc các pigment có độ linh động khác nhau
Một paste màu có thể ổn định khi đứng riêng nhưng bị mất ổn định khi đưa vào sơn nền. Nguyên nhân có thể đến từ:
- Nhựa nền và nhựa trong paste màu không tương hợp.
- Chất hoạt động bề mặt bị dịch chuyển khỏi bề mặt pigment.
- Hệ nước, dung môi hoặc pH khác nhau.
- Pigment trong sơn nền chưa được ổn định tốt.
- Pigment màu có kích thước, tỷ trọng và đặc tính bề mặt khác nhau quá nhiều.
Trong quá trình khô, các pigment có khả năng di chuyển khác nhau có thể tách khỏi nhau, tạo màu bề mặt không đúng hoặc các vùng màu loang.
Trường hợp này không thể xử lý chỉ bằng cách tăng thời gian khuấy thành phẩm. Cần kiểm tra sự tương hợp của paste màu, hệ nhựa và phụ gia phân tán.
Nguyên nhân 9: Màng sơn khô, gel, tạp chất hoặc cặn từ mẻ trước
Không phải mọi hạt trong sơn đều là pigment chưa phân tán.
Cặn có thể đến từ:
- Sơn khô bám trên thành bồn hoặc nắp.
- Cặn trong van, đường ống hoặc bơm.
- Bao nguyên liệu rơi vụn vào bồn.
- Lưới lọc hư hoặc lựa chọn sai cấp lọc.
- Nhựa đóng màng khi tiếp xúc không khí.
- Nguyên liệu quá hạn hoặc bảo quản không đúng.
- Phản ứng cục bộ tạo gel.
- Bồn không được vệ sinh sạch sau mẻ trước.
Nếu hạt là màng sơn khô hoặc gel, cánh phân tán có thể làm hạt nhỏ hơn nhưng chưa chắc loại bỏ được. Cần tìm đúng nguồn phát sinh và kiểm soát vệ sinh, đậy kín, lọc và bảo quản.
Quy trình kiểm tra khi sơn khuấy xong vẫn lợn cợn hoặc nổi màu
Không nên thay đổi đồng thời nhiều yếu tố vì sẽ không xác định được nguyên nhân thật sự. Có thể kiểm tra theo trình tự sau.
Bước 1: Lấy mẫu ở nhiều vị trí
Lấy mẫu ở phần trên, giữa và gần đáy bồn. Nếu chỉ mẫu đáy có nhiều cặn, cần kiểm tra dòng tuần hoàn và vị trí cánh. Nếu mọi vị trí đều lợn cợn, lỗi có thể nằm ở quá trình thấm ướt, phân tán hoặc nguyên liệu.
Bước 2: Kiểm tra tính chất của hạt
Dùng dao kéo sơn hoặc dụng cụ sạch để quan sát:
- Hạt mềm hay cứng?
- Có miết vỡ được không?
- Bên trong có bột khô không?
- Hạt có giống màng sơn khô không?
- Hạt có tính đàn hồi như gel không?
Kết quả này giúp phân biệt cụm pigment với tạp chất hoặc nhựa gel.
Bước 3: Kiểm tra bằng lưới lọc thử
Lọc một lượng mẫu xác định bằng cùng loại lưới. Quan sát lượng cặn và tính chất cặn. Không nên chỉ đánh giá “nhiều hay ít” bằng cảm giác; cần so sánh với mẫu đạt hoặc mẻ chuẩn trước đó.
Bước 4: Đo độ mịn bằng thước đo độ mịn
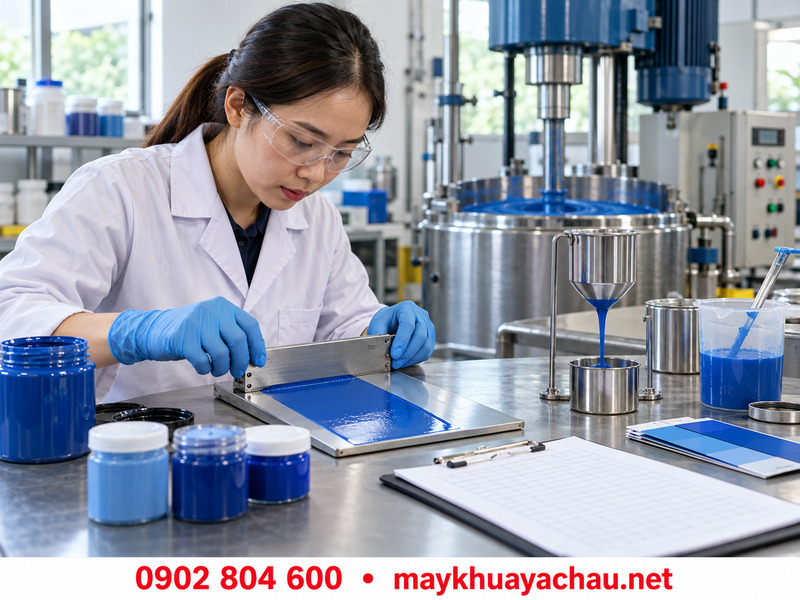
Thước đo độ mịn giúp đánh giá kích thước hạt hoặc cụm hạt lớn còn lại trong sơn. Cách đo cần thống nhất về lượng mẫu, cách kéo và vị trí đọc.
Kết quả độ mịn không cho biết toàn bộ nguyên nhân hóa học, nhưng giúp xác định quá trình phân tán có đạt mục tiêu hay không.
Bước 5: Kéo màng sơn
Kéo màng với chiều dày và nền thử giống nhau. Quan sát:
- Độ đồng đều của màu.
- Vệt hạt hoặc điểm sần.
- Màu thay đổi khi màng khô.
- Vùng đậm, nhạt hoặc hình ô.
- Độ bóng và khả năng che phủ.
Không nên so sánh hai mẫu được kéo ở độ dày khác nhau vì chiều dày màng cũng ảnh hưởng đến màu và độ che phủ.
Bước 6: Thực hiện phép thử chà màu
Nếu nghi ngờ nổi màu, chà một vùng nhỏ khi màng còn ướt và so sánh với vùng không chà. Chênh lệch màu rõ là dấu hiệu cần kiểm tra độ ổn định và sự phân bố pigment.
Bước 7: Kiểm tra hồ sơ mẻ
Đối chiếu với mẻ đạt:
- Nhà cung cấp và lô nguyên liệu.
- Khối lượng từng thành phần.
- Thứ tự nạp.
- Tốc độ từng giai đoạn.
- Thời gian khuấy.
- Nhiệt độ.
- Dòng điện motor.
- Độ nhớt và pH nếu có kiểm soát.
- Kích thước mẻ.
- Cánh và bồn đã sử dụng.
Bước 8: Kiểm tra máy khuấy
Quan sát:
- Cánh có bị mòn, cong hoặc bám cặn không?
- Đường kính cánh có đúng cấu hình không?
- Cánh có đặt đúng cao độ không?
- Trục có rung hoặc lệch tâm không?
- Motor có đạt tốc độ cài đặt không?
- Biến tần có giới hạn tần số hoặc báo lỗi không?
- Dòng nguyên liệu có tuần hoàn từ trên xuống dưới không?
- Phễu xoáy có hút khí quá sâu không?
Bước 9: Thử nghiệm quy mô nhỏ, mỗi lần thay đổi một yếu tố
Không nên vừa tăng phụ gia, vừa đổi tốc độ, vừa thêm dung môi trong cùng một lần thử. Mỗi mẫu thử chỉ nên thay đổi một yếu tố để đánh giá chính xác tác động.
| Biểu hiện | Nguyên nhân cần ưu tiên kiểm tra |
|---|---|
| Cụm mềm, bên trong có bột khô | Nạp bột quá nhanh, thấm ướt chưa đạt |
| Hạt nhỏ xuất hiện trên thước độ mịn | Lực phân tán, thời gian, cánh hoặc độ nhớt |
| Hạt cứng, hình dạng không đều | Sơn khô, tạp chất, cặn bồn hoặc đường ống |
| Hạt dạng gel | Không tương hợp, phản ứng cục bộ hoặc nguyên liệu |
| Màu khác giữa vùng chà và không chà | Pigment chưa ổn định, floating hoặc flooding |
| Paste màu ổn định riêng nhưng tách khi phối | Không tương hợp giữa paste màu và sơn nền |
| Chỉ đáy bồn có nhiều hạt | Dòng tuần hoàn kém, cánh đặt quá cao |
| Mẻ lớn lỗi nhưng mẻ nhỏ đạt | Cấu hình máy chưa được tính lại khi tăng quy mô |
Cách khắc phục và phòng ngừa sơn bị lợn cợn, nổi màu
Cách xử lý phải dựa trên kết quả kiểm tra. Không có một công thức sửa chung cho tất cả mẻ sơn.
Nếu bột chưa được thấm ướt hoàn toàn
- Giảm tốc độ nạp bột.
- Nạp vào vùng nguyên liệu đang tuần hoàn.
- Tránh đổ bột thành khối lớn.
- Kiểm tra trình tự phối liệu.
- Kiểm tra phụ gia thấm ướt và phân tán.
- Không để chất làm đặc tăng độ nhớt quá sớm.
Nếu lực phân tán chưa đạt
- Kiểm tra đúng loại cánh phân tán.
- Kiểm tra đường kính cánh.
- Kiểm tra tốc độ thực tế tại trục.
- Điều chỉnh vị trí cánh và mức nguyên liệu.
- Kiểm tra khả năng tuần hoàn toàn bồn.
- Kiểm tra tải motor, dòng điện và tình trạng rung.
Không nên tăng tốc vượt giới hạn an toàn của motor, trục, cánh và khung máy.
Nếu độ nhớt không phù hợp
Cần xem lại công thức và trình tự nạp. Không tự ý thêm nước hoặc dung môi chỉ để máy chạy nhẹ hơn. Mọi thay đổi phải được thử nghiệm và đánh giá lại các chỉ tiêu thành phẩm.
Nếu nghi ngờ phụ gia phân tán hoặc pH
- Đối chiếu khuyến nghị của nhà cung cấp.
- Kiểm tra khả năng tương hợp với nhựa và pigment.
- Thử nghiệm ở quy mô nhỏ.
- Theo dõi độ mịn ngay sau khuấy và sau thời gian lưu mẫu.
- Không tăng liều phụ gia theo cảm tính.
Nếu paste màu không tương hợp với sơn nền
- Kiểm tra riêng paste màu trong môi trường thử phù hợp.
- So sánh mẫu khi cho vào các sơn nền khác nhau.
- Thực hiện phép thử chà màu.
- Kiểm tra nhựa, chất hoạt động bề mặt và phụ gia phân tán.
- Xem lại tỷ lệ paste màu và thời điểm bổ sung.
Nếu xuất hiện sơn khô hoặc tạp chất
- Vệ sinh bồn, nắp, trục, cánh và đường ống.
- Đậy kín bồn và thùng chứa.
- Kiểm tra bao bì nguyên liệu trước khi nạp.
- Dùng lưới lọc phù hợp.
- Không để cặn của mẻ trước bong trở lại vào sản phẩm.
Quy trình phòng ngừa cho các mẻ tiếp theo
- Chuẩn hóa thứ tự nạp nguyên liệu.
- Quy định tốc độ và thời gian cho từng giai đoạn.
- Ghi lại nhiệt độ và dòng điện motor.
- Chuẩn hóa vị trí cánh và mức nguyên liệu.
- Kiểm tra độ mịn trước khi chuyển sang giai đoạn hoàn thiện.
- Lưu mẫu từng mẻ.
- Thực hiện mẫu kéo màng và thử chà màu khi cần.
- Theo dõi độ ổn định sau 24 giờ và trong thời gian lưu kho quy định.
- Kiểm soát vệ sinh bồn và dụng cụ.
- Khi tăng dung tích mẻ, phải đánh giá lại máy thay vì chỉ kéo dài thời gian khuấy.
Khi nào cần kiểm tra lại máy khuấy và thiết bị phân tán?
Nếu công thức và nguyên liệu không thay đổi nhưng lỗi liên tục xuất hiện khi tăng dung tích mẻ, rút ngắn thời gian sản xuất hoặc đổi bồn, cần kiểm tra lại khả năng đáp ứng của máy.
Những dấu hiệu cho thấy cấu hình máy có thể chưa phù hợp:
- Mẻ nhỏ đạt nhưng mẻ lớn không đạt độ mịn.
- Vùng quanh cánh chuyển động mạnh nhưng thành bồn gần như đứng yên.
- Bột bám nhiều trên thành phía trên mức sơn.
- Máy phải chạy rất lâu mới đạt yêu cầu.
- Nhiệt độ tăng nhanh nhưng độ mịn cải thiện ít.
- Motor thường xuyên nóng hoặc quá tải.
- Biến tần báo lỗi khi cho bột.
- Trục rung mạnh khi tăng tốc.
- Phễu xoáy hút nhiều khí.
- Cánh đã mòn hoặc biến dạng.
- Kết quả giữa các mẻ thiếu ổn định dù cùng công thức.
Khi đánh giá máy khuấy sơn, cần cung cấp:
- Dung tích thực tế mỗi mẻ.
- Đường kính và chiều cao bồn.
- Mức nguyên liệu thấp nhất và cao nhất.
- Loại sơn: sơn nước hay sơn dung môi.
- Độ nhớt ở từng giai đoạn.
- Khối lượng pigment và chất độn.
- Mục tiêu độ mịn.
- Loại cánh và đường kính cánh hiện tại.
- Tốc độ trục thực tế.
- Công suất motor và biến tần.
- Thời gian phân tán.
- Video dòng chảy trong bồn.
- Hình ảnh hạt hoặc kết quả thước đo độ mịn.
- Yêu cầu chống cháy nổ nếu sử dụng dung môi dễ cháy.
Từ các thông tin trên, kỹ thuật mới có cơ sở đánh giá nên điều chỉnh cánh, tốc độ, vị trí trục, công suất motor, biến tần hay thay đổi loại máy.
Một số câu hỏi thường gặp
Sơn bị lợn cợn có phải do máy khuấy yếu không?
Không phải tất cả trường hợp đều do máy yếu. Lỗi có thể đến từ nạp bột quá nhanh, phụ gia phân tán, độ nhớt, thứ tự phối liệu, nguyên liệu không tương hợp hoặc cặn khô trong bồn. Cần kiểm tra tính chất hạt và độ mịn trước khi kết luận.
Khuấy lâu hơn có làm sơn hết lợn cợn không?
Chỉ hiệu quả nếu nguyên nhân là quá trình phân tán chưa đủ và máy vẫn tạo được lực cắt phù hợp. Nếu hạt là gel, màng sơn khô hoặc do không tương hợp, khuấy lâu hơn có thể chỉ làm tăng nhiệt.
Có nên lọc sơn để loại bỏ lợn cợn không?
Lọc có thể loại bỏ cặn cứng hoặc tạp chất, nhưng không giải quyết nguyên nhân gốc. Nếu pigment chưa phân tán, lọc còn có thể làm mất pigment và thay đổi màu hoặc hàm lượng rắn.
Vì sao sơn mịn trong bồn nhưng kéo màng lại nổi màu?
Độ mịn và độ ổn định màu là hai vấn đề khác nhau. Pigment có thể đã đủ mịn nhưng chưa được ổn định tốt hoặc các pigment có khả năng di chuyển khác nhau trong quá trình màng sơn khô.
Có thể dùng một loại cánh cho cả phối trộn và phân tán không?
Một số cấu hình có thể đáp ứng nhiều giai đoạn trong phạm vi nhất định. Tuy nhiên, cánh tạo dòng và cánh tạo lực cắt có nhiệm vụ khác nhau. Với công thức khó, có thể cần thay cánh hoặc sử dụng hệ khuấy kết hợp.
Kết luận
Sơn bị lợn cợn sau khi khuấy không chỉ do thời gian khuấy ngắn hoặc công suất motor thấp. Nguyên nhân có thể nằm ở khả năng thấm ướt pigment, mức độ phân tán, độ nhớt, loại cánh, vị trí cánh, phụ gia, sự tương hợp của paste màu hoặc vệ sinh thiết bị.
Sơn bị nổi màu lại cần được đánh giá trên mẫu kéo màng và phép thử chà màu, vì hỗn hợp có thể mịn nhưng hệ pigment vẫn chưa ổn định.
Trước khi điều chỉnh công thức hoặc máy, nên lấy mẫu ở nhiều vị trí, kiểm tra hạt, độ mịn, màng sơn và hồ sơ vận hành. Mỗi lần thử chỉ nên thay đổi một yếu tố để xác định đúng nguyên nhân.
Cơ khí Á Châu nhận tư vấn và chế tạo máy khuấy sơn theo dung tích, độ nhớt, kích thước bồn và mục tiêu phối trộn hoặc phân tán thực tế.
CÔNG TY TNHH TM SX CHẾ TẠO CƠ KHÍ Á CHÂU
Hotline: 0902 804 600
Website: https://maykhuayachau.net/
Tham khảo các dòng máy khuấy sơn:
https://maykhuayachau.net/may-khuay-son/
Máy khuấy sơn chống cháy nổ:
https://maykhuayachau.net/may-khuay-son-chong-chay-no-3/
Kênh YouTube Á Châu:
https://www.youtube.com/@nguyentran.maykhuayachau